La fina capa de plástico sobre una lámina de acero inoxidable no es residuo de embalaje que arrancar en la puerta, ni un acabado permanente que dejar pase lo que pase. En la chapa metálica, la película protectora es un escudo superficial temporal con una función definida y un momento definido en que debe retirarse. Si se gestiona mal ese momento, la película se convierte en fuente de defectos: residuos fundidos en la ranura de corte, película agrietada en el doblez o un recubrimiento que no adhiere.
Qué significa la película protectora en la chapa
La película protectora es una capa plástica temporal y autoadhesiva aplicada sobre lámina, placa o bobina preacabada para limitar los daños estéticos y de manipulación hasta que la pieza se procesa o se entrega. Normalmente es una fina película de PE (polietileno) o similar, con un adhesivo sensible a la presión calibrado para superficies metálicas: lo bastante fuerte para permanecer en su sitio durante la manipulación y lo bastante débil para desprenderse limpiamente cuando el proceso lo permite.
En la fabricación, la película es protección de proceso, no el producto. Los compradores no adquieren un panel metálico laminado; están especificando cómo debe protegerse la superficie en bruto mientras se añaden cortes, dobleces, soldaduras y acabados.
No es lo mismo que la película de embalaje
La película de embalaje envía un envío. El film retráctil, el plástico de burbujas y los protectores de esquina protegen una caja o una pila durante el transporte. La película protectora está adherida a la propia cara del metal, viaja con cada lámina o troquel cortado y se elige según el tipo de superficie y el proceso (por ejemplo, película de grado láser para el corte). No convierta una nota de película para chapa en una especificación de embalaje, y no asuma que el envoltorio de almacén protegerá un acabado cepillado durante el plegado.
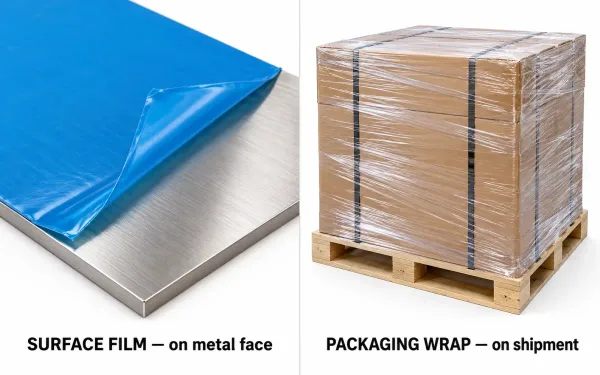
Izquierda: película protectora adherida a la cara de una lámina metálica. Derecha: film retráctil alrededor de un cajón de envío. Las etiquetas indican cuál es protección de proceso y cuál es embalaje.
Qué protege la película—y sobre qué superficies
La película existe para mantener utilizables las superficies tal como se entregan: normalmente contra arañazos y rozaduras de horquillas, eslingas, apilado y manipulación en taller; huellas dactilares sobre acero inoxidable brillante o cepillado; contaminación ligera durante el almacenamiento y el ensamblaje; y marcas de proceso en las caras visibles mientras se cortan, conforman o sueldan las zonas cercanas. En los planos, esa intención suele expresarse como indicaciones de no rayar por cara y proceso.
Superficies y acabados típicos
La película es más valiosa en superficies que se verán o que son caras de refinish:
| Superficie / acabado | Por qué se usa comúnmente la película | Precaución de proceso |
|---|---|---|
| Acero inoxidable cepillado o pulido | Los arañazos se muestran de inmediato en el grano brillante | Confirmar que la película es adecuada para el acabado; un adhesivo agresivo puede dejar residuos en algunos pulidos |
| Chapa de aluminio | La cara blanda se abolla y se rayadura fácilmente | Retirar antes del anodizado o si la cinta/película interfiere con el grabado |
| Bobina recubierta o prepintada | Los arañazos del recubrimiento no se pueden retocar fácilmente | Pelar demasiado pronto expone el recubrimiento durante la manipulación posterior |
| Paneles de acero cosméticos | Caras visibles después del ensamblaje | Mantener durante el corte y el conformado cuando la película es compatible con el proceso |
Adapte la película a la condición de superficie y al proceso posterior, no solo al “metal” en general. Una película adecuada para acero al carbono con acabado de laminación puede ser incorrecta en un panel espejado.
Dónde se sitúa la película en la cadena de fabricación
La película se aplica normalmente en el laminador, el centro de servicio o el procesador, y luego viaja con el material hasta el fabricante. Puede permanecer durante la recepción, el corte por láser o punzonado y el conformado—hasta que una operación requiera metal desnudo (preparación para soldadura, preparación para recubrimiento, algunas instalaciones de herrajes) o hasta la limpieza final antes del envío. La decisión es por operación, no una regla global de “dejar puesta” o “pelar primero”.
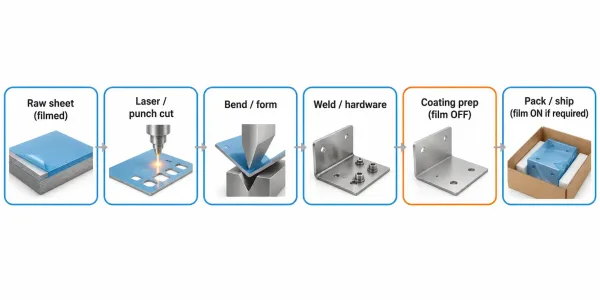
Etapas de fabricación desde la lámina bruta hasta el envío. La película suele permanecer durante el corte y el conformado; se retira antes de la preparación para el recubrimiento y puede volver antes del embalaje.
Corte por láser: dejar la película puesta, pelarla o vigilar los compromisos
El corte láser es la etapa donde la política de película es más visible. Muchos talleres que realizan servicios de corte láser de alta variedad cortan acero inoxidable y aluminio con película de grado láser puesta para que la cara visible se mantenga limpia durante la carga y el corte. Esto funciona cuando la película está especificada para el proceso y el corte es estándar.
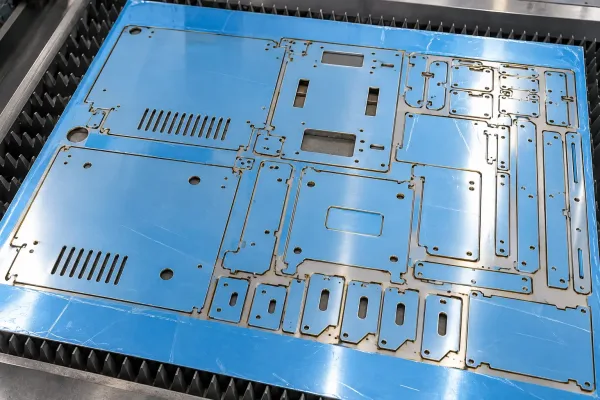
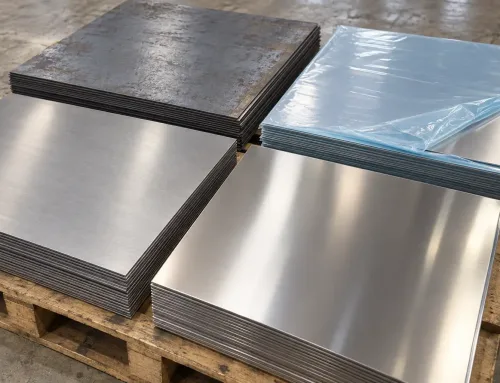
Los recortes anidados cortados por láser permanecen sobre la película protectora azul después del corte para que la cara cosmética se mantenga limpia durante la manipulación.
Cuándo funciona dejar la película puesta
- Caras exteriores o cepilladas que deben permanecer libres de arañazos durante toda la estancia en el taller
- Chapas anidadas donde las piezas se manipulan y apilan después del corte
- Película etiquetada para corte por láser (normalmente películas a base de PE clasificadas para el proceso)
Cortar con la película puesta reduce las marcas de manipulación sin un segundo ciclo de pelar y proteger. El compromiso es el control del proceso: el humo, las salpicaduras y el calor siguen interactuando con la película en la ranura de corte.
Cuándo la película estorba
Pelar primero—o cambiar el tipo de película—cuando observe:
- Fusión o residuos en el borde — la película no apta para láser puede carbonizarse y adherirse cerca del corte, dejando trabajo de limpieza o piezas rechazadas en el recubrimiento
- Perforación intensiva o chapa gruesa con mayor aporte de calor, que puede cocer el adhesivo dentro de la ranura de corte
- Soldaduras o adhesivos posteriores al corte en el borde cortado o en la cara donde no se aceptan residuos
- Criterios cosméticos muy exigentes donde cualquier decoloración de la película por efecto del calor en una cara visible se considera un fallo
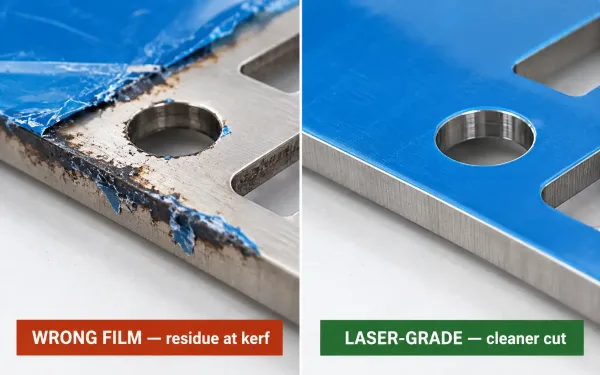
Izquierda: la película no apta deja residuos de fusión cerca de la ranura de corte. Derecha: el corte con película de grado láser queda más limpio en la cara y el borde.
Mecanismo en resumen: el láser vaporiza el metal; la película es orgánica. Si la película no está diseñada para ese calor, el adhesivo y el plástico se degradan en el corte y pueden manchar el borde o la cara. La mitigación es sencilla—use película clasificada para láser, reduzca la entrada de calor innecesaria o retire la película de la zona de corte cuando el plano exija bordes desnudos y limpios.
Doblado y conformado: comportamiento de la película bajo deformación
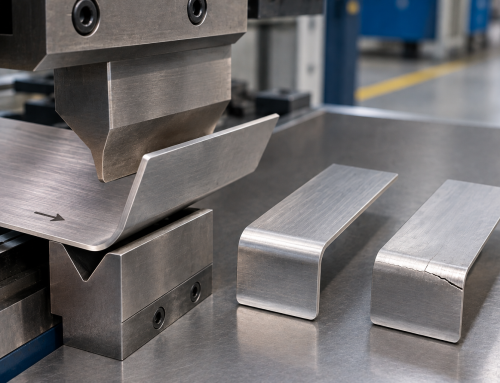
El doblado estira la fibra exterior y comprime la fibra interior de la chapa. La película en esas caras acompaña la deformación. La película delgada a menudo se alarga con el doblez; la película frágil o gruesa puede agrietarse, arrugarse o despegarse en el radio interior.
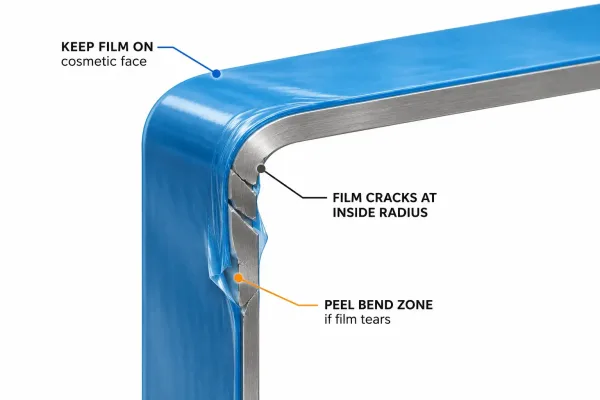
Sección transversal de la curvatura. La película en el exterior se estira; la película en el radio interior puede agrietarse o despegarse. Las etiquetas cortas indican las opciones de mantener la película y de pelar la zona de curvatura.
Antes de la plegadora
- Mantener la película puesta en las caras cosméticas que entrarían en contacto con la almohadilla o las herramientas de tope trasero, siempre que la película sea deformable y el radio interior no sea extremo.
- Retirar la película en la plegadora —el núcleo de la mayoría de los servicios de plegado de metal— a lo largo de la línea de curvatura cuando la película se agrieta en el radio, cuando el adhesivo rezuma en el brida, o cuando la curvatura es cerrada en relación con el espesor y el tipo de película.
Una comprobación práctica: si la película se rasga en el doblez del prototipo, se rasgará en producción. Cambie la película o pele la zona del doblez y proteja la cara de otra manera.
Después del conformado
Inspeccione la película en:
- Radios interiores — grietas que dejan metal desnudo a mitad del proceso
- Bordes cortados con guillotina o láser — película despegada que atrapa virutas y partículas abrasivas
- Zonas de herrajes y soldadura — película que estorbaría a los espárragos, insertos PEM o la preparación para soldar
Las piezas conformadas con la película aún intacta deben mantenerse limpias bajo la película; la suciedad atrapada bajo la película puede pulir o rayar la cara cuando la pieza se apila. La mitigación es el momento: pelar, limpiar y volver a proteger solo cuando el siguiente proceso requiera metal desnudo—y luego proteger de nuevo antes del embalaje si el cliente exige la entrega con la película puesta.
Antes del pintado o recubrimiento: por qué la película normalmente debe retirarse
El recubrimiento en polvo y la pintura líquida necesitan un sustrato limpio y continuo. La película protectora —y especialmente su adhesivo— es un contaminante. La película que permanece durante el pretratamiento o la línea de pulverización provoca fallo de adhesión, ojos de pez y cráteres; la película retirada tarde deja adhesivo que una simple limpieza con disolvente puede no eliminar por completo —y eso es exactamente el tipo de fallo que una revisión de la especificación de recubrimiento en polvo está destinada a detectar antes de subcontratar.
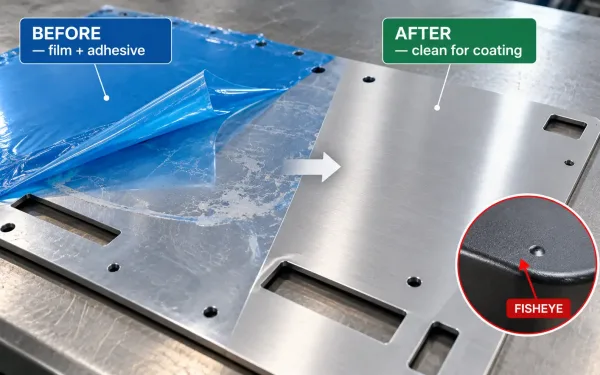
Antes del recubrimiento: se retiran la película y el adhesivo, y luego se limpia la superficie para que el polvo o la pintura líquida puedan adherirse. El adhesivo que queda provoca ojos de pez y mala adhesión.
Sensibilidad del recubrimiento en polvo y líquido
- Los sistemas en polvo curan a temperatura elevada; el adhesivo remanente puede emitir gases y producir poros (pinholes) en la película.
- Los recubrimientos líquidos son sensibles a la silicona y a muchos residuos de adhesivo; un panel que “parece limpio” aún puede presentar ojos de pez después del flash-off (evaporación inicial).
- El material prepintado es diferente: el recubrimiento ya está sobre el metal, por lo que la película suele permanecer hasta después del conformado y el ensamblaje, y luego se retira antes de la limpieza final, no antes de un horneado que no está programado.
Regla práctica: si el siguiente paso es un acabado húmedo o en polvo sobre metal desnudo, retire la película y el adhesivo antes del pretratamiento. Si el siguiente paso es el conformado o el ensamblaje sobre una superficie ya acabada, la película normalmente puede permanecer.
Limpieza antes del acabado
Después de retirar la película:
- Elimine los residuos de adhesivo con un limpiador compatible con el sustrato (evite dejar películas de disolvente o aceite).
- Verifique la superficie bajo luz oblicua: los residuos invisibles de frente pueden arruinar igualmente un recubrimiento de bajo brillo.
- Manipule la pieza con guantes limpios hasta que entre en el pretratamiento, para que las huellas dactilares no se conviertan en el nuevo contaminante.
Omitir la limpieza final es una causa frecuente de defectos de recubrimiento “misteriosos” que aparecen solo en lotes protegidos con película.
Cómo indicar el estado de la película en planos y solicitudes de cotización
Los fabricantes no adivinarán su intención estética y de recubrimiento. Las suposiciones no escritas sobre la película se convierten en retrabajo: alguien retira una cara vista demasiado pronto, o alguien rocía sobre el adhesivo. Incluya el estado de la película en la lista de verificación de RFQ de los planos de fabricación de chapa para que la suposición quede por escrito antes de que se fije el precio.
Qué especificar
Escriba el estado de la película por zona y proceso, no como una única nota global. Las indicaciones útiles incluyen:
- Caras estéticas — “PE protective film to remain until packing” o “remove before assembly”
- Preparación para recubrimiento — “Remove film and adhesive before pretreat; surface free of residue”
- Zonas de doblado o soldadura — “Film may be removed at weld prep and bend lines as needed for process”
- Estado de entrega — con película al momento del envío, o desnuda y protegida ligeramente solo con embalaje que no marque
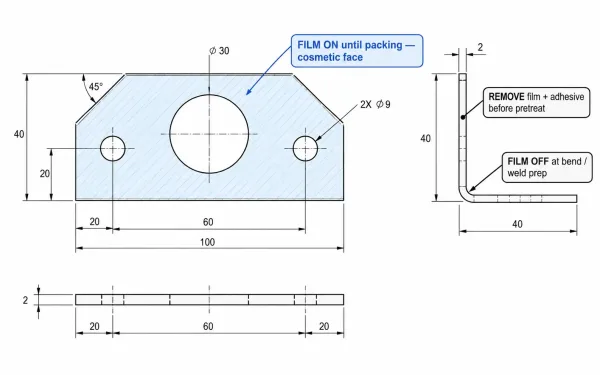
Ejemplo de nota en plano: la película permanece en las caras estéticas hasta el embalaje; retire la película y el adhesivo antes del pretratamiento; la película puede retirarse en las líneas de doblado y en la preparación de soldadura.
Qué deben confirmar los fabricantes
En la solicitud de cotización o al inicio del proyecto, confirme:
- Si se acepta película de grado láser en piezas cortadas
- Quién se encarga de pelar y limpiar antes del recubrimiento (el taller o el cliente)
- Aceptación de residuos: si cualquier adhesivo visible tras el pelado es un defecto, o solo los residuos que afectan al recubrimiento/montaje
- Si se requiere un solo color/marca de película para trazabilidad o apariencia en un conjunto de paneles
Una breve nota en la solicitud de cotización o en el plano es más barata que separar chatarra después del primer horneado.
Puntos clave
- La película protectora sobre la chapa es protección temporal de proceso—no es envoltura de embalaje ni un acabado permanente.
- El corte por láser puede realizarse con película de grado láser puesta en las caras estéticas; un tipo de película incorrecto genera residuos en la ranura y limpieza adicional.
- El doblado puede agrietar o levantar la película en radios cerrados; retire la película de la zona de doblado cuando no pueda elongarse junto con el metal.
- La pintura y el polvo casi siempre requieren retirar la película y el adhesivo antes del pretratamiento: el calor y las capas húmedas revelarán cualquier atajo.
- Especifique el estado de la película en planos y RFQ por cara y proceso, de modo que el momento de retirada sea un requisito, no un debate.
Trate la película como cualquier otro consumible del proceso: ajústela a la superficie, la operación y la entrega. Cuando no esté seguro de si una cara debe conservar la película durante el corte o quedar limpia antes del recubrimiento, plantéelo en la cotización. Un fabricante que revise los planos en busca de película, residuos y zonas cosméticas antes de fijar el precio puede mantener el calendario —y la superficie— donde usted los necesita.