Cuando un proveedor dice “inspección final superada”, la frase parece completa. En la práctica, solo es completa si ambas partes acuerdan qué se verificó, frente a qué revisión del plano y antes de qué paso de embalaje. Muchas disputas comienzan aquí: el comprador asumió un informe dimensional completo; el taller registró una liberación visual. La pieza está terminada. La puerta de control no es la misma.
La inspección final es la verificación de calidad que se realiza una vez completadas todas las operaciones de fabricación planificadas y antes de que las piezas se embalen para su envío o se trasladen al almacén de producto terminado. Responde a una única pregunta de liberación: ¿cumplen estas piezas terminadas los requisitos del plano, la especificación y el pedido de compra lo suficientemente bien como para salir del taller?
Esta entrada de glosario explica dónde se sitúa la inspección final en la secuencia de fabricación, qué ideas erróneas la debilitan, qué verifica en las piezas de chapa metálica, qué no puede detectar, cómo funciona la disposición de aprobación/rechazo, en qué se diferencian las muestras de los lotes de producción y qué deben indicar los compradores en la orden de compra antes de que comience la producción.
Qué significa la inspección final y cuándo se realiza
La inspección final es una puerta de liberación, no una verificación de proceso ni una revisión de diseño. El momento es estricto: el corte, la conformación, la soldadura, la instalación de herrajes, el tratamiento superficial y cualquier operación secundaria declarada deben estar terminados. El embalaje, el etiquetado y el envío no han comenzado, o se mantienen en espera hasta que se firme la liberación.
En un flujo típico de chapa metálica se sitúa al final de la cadena de fabricación:
- Materia prima y verificación de recepción
- Inspección de primera pieza (FAI) tras la preparación
- Controles en proceso en las transiciones clave entre operaciones
- Inspección final de piezas o conjuntos terminados
- Embalaje y envío
La FAI pregunta si la preparación puede producir una buena primera pieza. La inspección en proceso pregunta si las piezas siguen cumpliendo la especificación mientras el trabajo está en curso. La inspección final pregunta si se permite enviar el lote terminado. Son tres funciones diferentes. Tratarlas como una sola “verificación de calidad” es cómo se pierden los criterios de liberación.
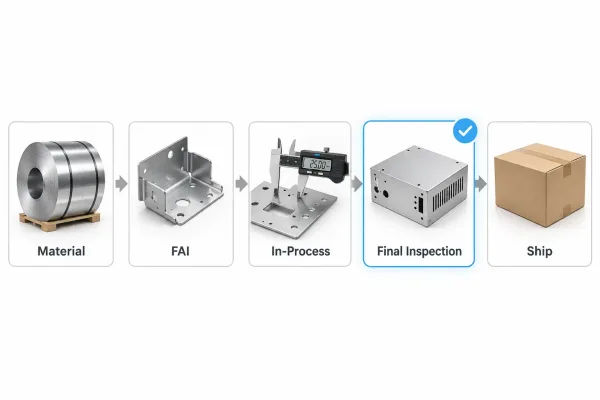
Dónde se sitúa la inspección final: después de todas las operaciones, antes del embalaje y el envío.
Cuatro ideas erróneas que hacen ineficaz la inspección final
Varias creencias comunes debilitan la inspección final sin que nadie lo note. Aclararlas a tiempo es más barato que discutir después de la entrega.
“Es solo una revisión visual antes del embalaje”
La inspección visual suele formar parte de la inspección final, pero no es su definición. Una decisión de liberación también depende de las dimensiones especificadas, las características críticas, el estado del acabado, la cantidad y los documentos. Si la orden de compra solo indica “revisión visual”, el taller está cumpliendo un alcance reducido, no entregando una inspección final completa.
“Si la inspección final pasa, la inspección en proceso no era necesaria”
La inspección final puede impedir que un lote no conforme se envíe. No puede reconstruir un control de proceso que nunca existió. Los defectos fijados por operaciones posteriores pueden dejar de ser medibles en la pieza terminada, por lo que una hoja de inspección final limpia puede ocultar un proceso débil. La inspección en proceso detecta la desviación mientras aún es corregible; la inspección final confirma el estado final.
“La inspección final detecta todos los errores de fabricación”
Solo detecta lo que aún es observable y lo que realmente se mide. Una distorsión de soldadura oculta bajo el recubrimiento, un patrón de agujeros desplazado antes de instalar el herraje o un requisito dimensional nunca indicado en el plano no aparecerán en un informe final simplemente porque “final” suene exhaustivo. El alcance debe definirse, no suponerse.
“La inspección final y el control de calidad de salida son lo mismo”
Los términos se solapan en el uso cotidiano. El control de calidad de salida (OQC) a veces significa la propia verificación de liberación de la fábrica; en contextos de empresas comerciales o terceros puede significar una inspección de carga independiente antes de la carga del contenedor. La inspección final, en términos de fabricación, es la verificación del proveedor de que las piezas terminadas cumplen los requisitos de liberación. Los compradores que necesiten un OQC de un tercero deben indicarlo explícitamente: no asuman que el informe final de la fábrica lo incluye.
Qué verifica la inspección final en las piezas terminadas
En las piezas de chapa, una inspección final útil se vincula a las indicaciones del plano y a los requisitos del pedido de compra, no a la costumbre genérica de “revisar todo”. Las categorías siguientes corresponden a la forma en que los fabricantes realmente liberan un lote.
Dimensiones y características críticas
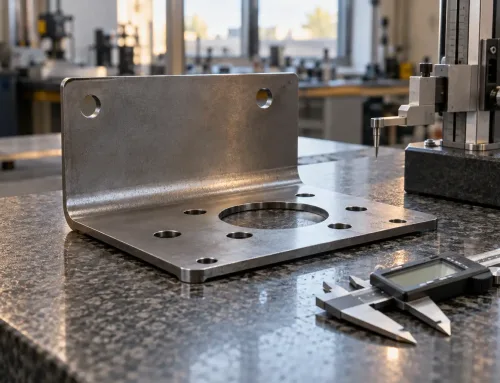
Las características clave suelen incluir posiciones y diámetros de taladros, ángulos de doblez y longitudes de pestaña, envolvente general, planitud cuando afecta al ensamblaje y las características que acoplan con otras piezas. Las dimensiones críticas para la calidad (CTQ), es decir, las que determinan el ajuste, la función o la seguridad, se miden y registran como parte de la inspección dimensional. Las dimensiones de referencia pueden confirmarse, pero no necesitan condicionar la liberación si no afectan a la función.
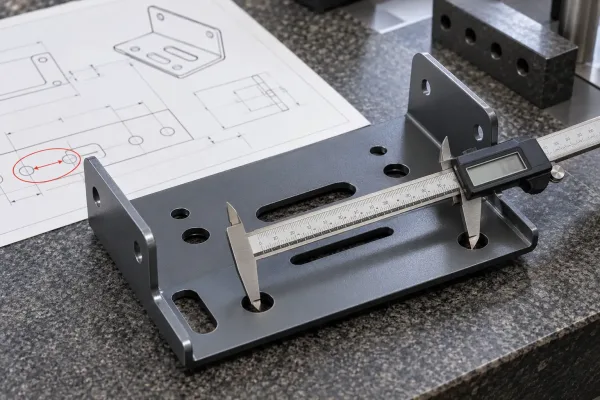
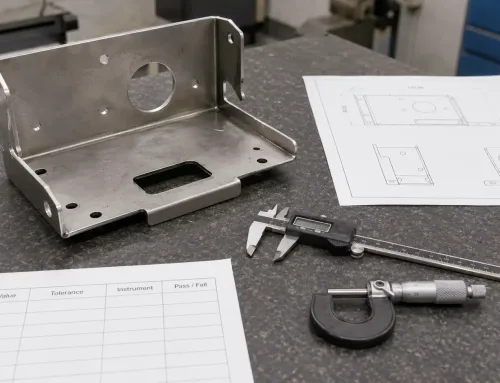
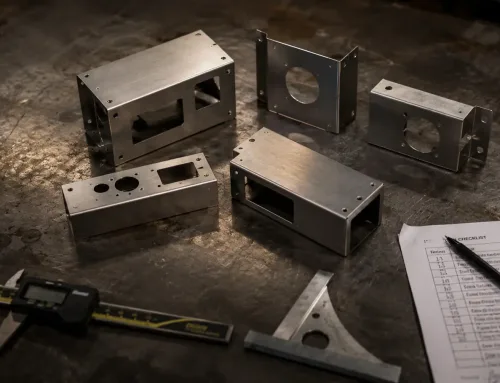
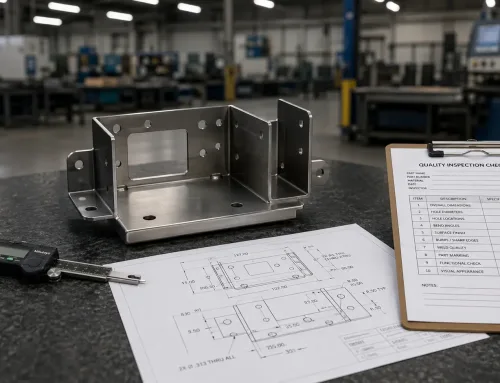
Dimensiones críticas de una pieza de chapa terminada, medidas según las indicaciones del plano durante la inspección final.
Estado de superficie y acabado
Los recubrimientos, la anodización, la pintura en polvo, el galvanizado y los acabados mecánicos se verifican en cuanto a cobertura, defectos visibles, color o brillo cuando se especifica, y daños evidentes. Ese trabajo superficial es en gran medida una inspección visual: rebabas, aristas afiladas, rayaduras en zonas sin rayar, abolladuras y aspecto de la soldadura, evaluados según el estándar estético acordado. Las pruebas de espesor de película o de adherencia pertenecen aquí solo cuando el plano o el pedido de compra las exigen.
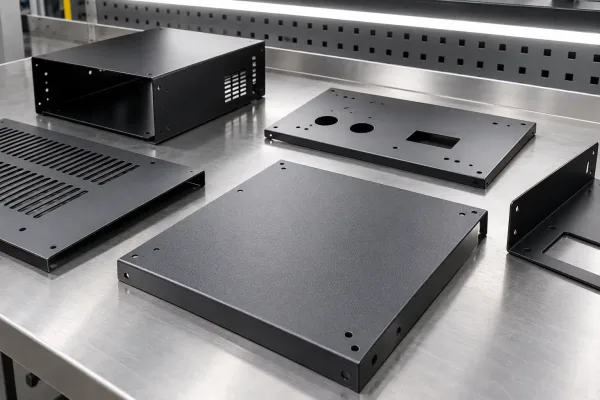
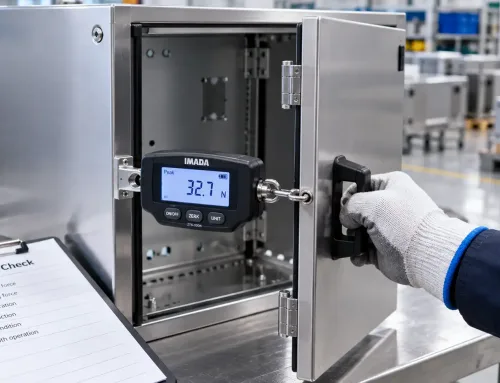
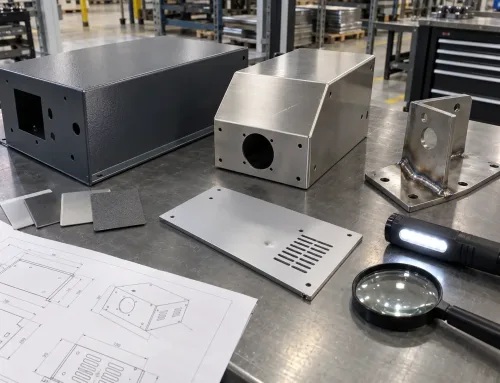
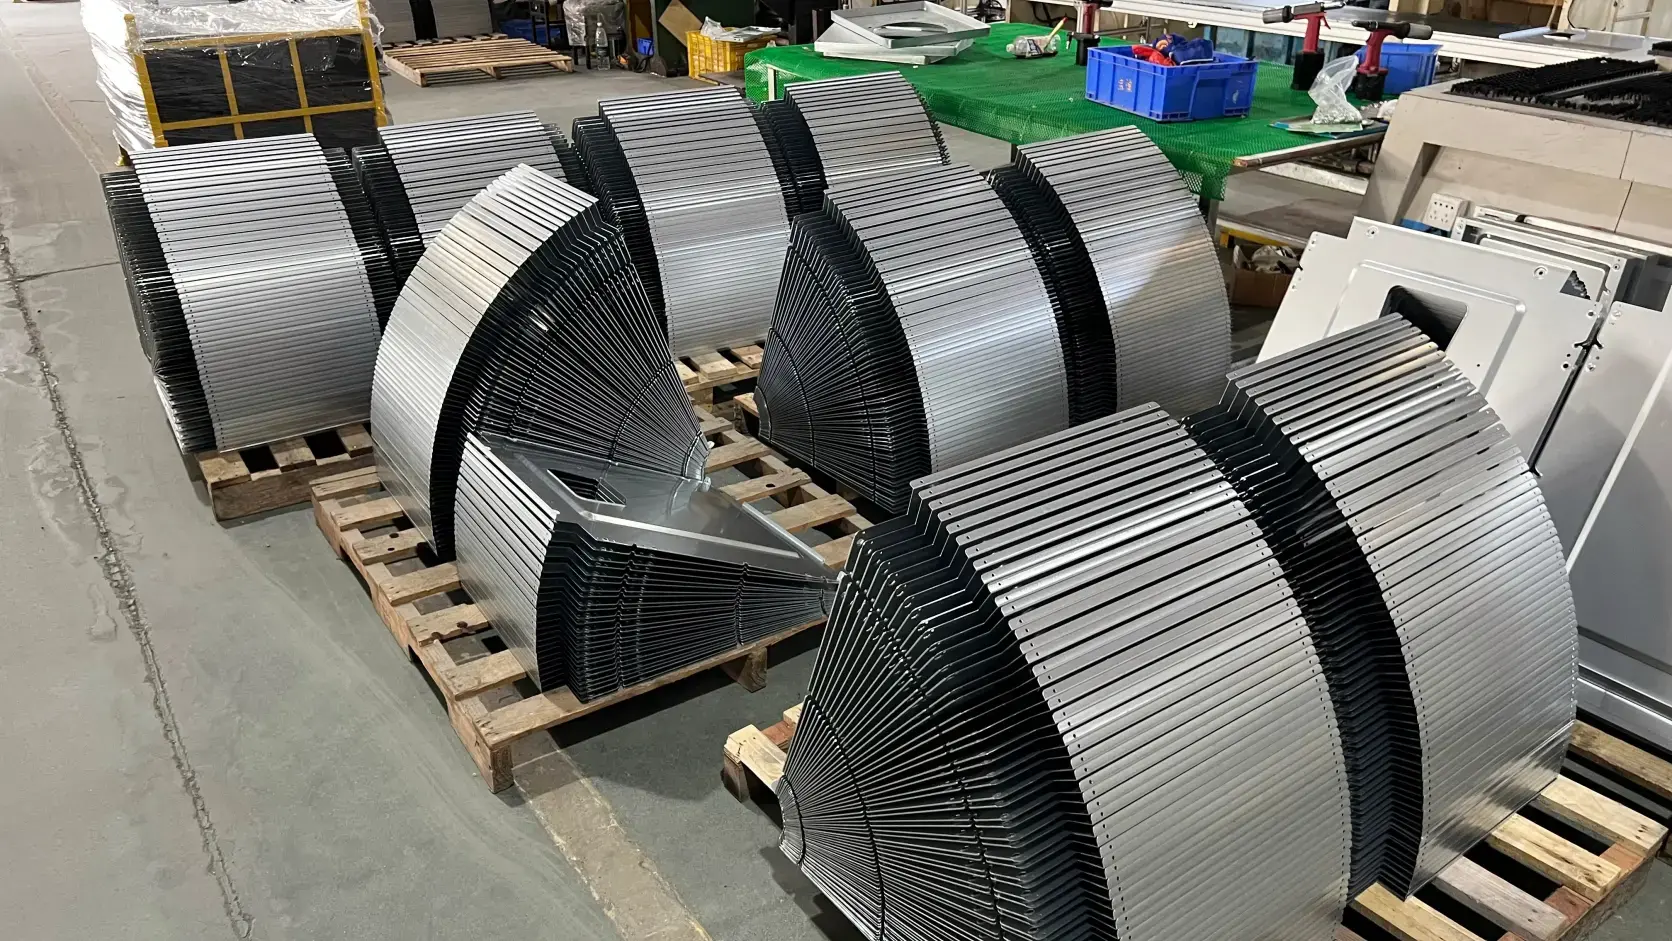
Estado del recubrimiento y del acabado estético verificado en paneles terminados antes de la liberación.
Herrajes, marcas y cantidad
Los herrajes instalados, como elementos de fijación autoinsertables por presión, remaches y casquillos roscados, se verifican en cuanto a presencia, orientación y retención visible. Las marcas de pieza, las etiquetas y los números de serie se confirman frente al pedido. La cantidad, la integridad del kit y el emparejamiento izquierda/derecha, si corresponde, se verifican antes del embalaje para que las faltas se detecten en planta, no en recepción.
Documentos que acompañan a las piezas
La liberación es más limpia cuando la documentación forma parte del control: registros de inspección de las características especificadas, certificados de conformidad o certificados de material cuando se requieran, y una lista de embalaje que coincida con el recuento físico. Las verificaciones documentales no son burocracia por sí mismas; son la forma en que el comprador recibe evidencia que coincide con el lote.
| Área | Enfoque típico de la inspección final | A menudo confundido con |
|---|---|---|
| Dimensiones | Características CTQ, geometría de acoplamiento, tolerancias del plano | Re-medición completa de todas las dimensiones |
| Superficie y acabado | Estado del recubrimiento, aspecto estético, daños | Ensayos de laboratorio del recubrimiento, salvo que se especifiquen |
| Herrajes y cantidad | Instalación, orientación, cantidad, kit | Monitoreo en proceso del prensado de espárragos |
| Documentos | Informes, CoC/MTR si se requieren, lista de embalaje | Solo documentos de envío |
Qué no puede detectar la inspección final
La inspección final tiene un límite estricto: evalúa el estado terminado. Los errores que fueron corregidos, ocultados o fijados antes de la última operación pueden dejar de ser visibles o rastreables a partir de una única medición final.
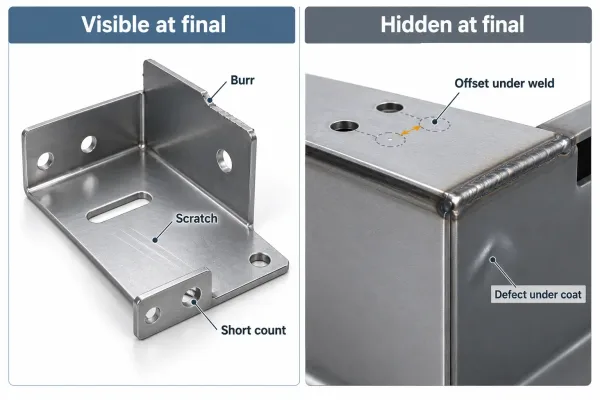
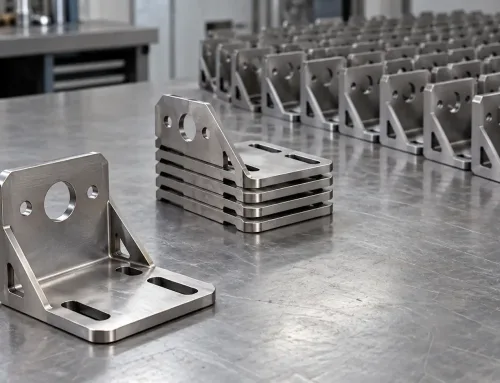
Algunos errores de proceso ya no son visibles en la pieza terminada durante la inspección final.
Ejemplos en trabajos de chapa incluyen:
- Desplazamiento de la posición de los agujeros introducido antes de la soldadura, cuando la unión ya fija la geometría
- Defectos de superficie bajo una capa final que nunca se inspeccionó antes de la pintura
- El retorno elástico de la doblez compensado de forma desigual en un lote cuando solo se midieron las últimas piezas
- Mezclas de materiales que ya no son distinguibles después del procesamiento sin trazabilidad por número de colada
- Requisitos que nunca se escribieron en el plano, por lo que no hay nada objetivo contra lo que poder fallar
Por eso la inspección final y la inspección en proceso son complementarias. Los controles del proceso detienen la desviación mientras aún es barato corregirla. El control final confirma que lo que está a punto de despacharse es conforme y completo. Depender de un solo lado deja una brecha: ya sea deriva en mitad de la producción o riesgo de liberación del estado final.
Aprobado, rechazado y qué sucede después
Una aprobación significa que el lote puede pasar al embalaje y al envío (o al almacén de producto terminado) según los requisitos acordados. No significa que cada pieza sea perfecta en sentido absoluto; significa que el lote cumple los criterios de aceptación de fabricación definidos.
Liberación y embalaje
Tras la liberación, las piezas se protegen para el transporte: prevención de corrosión cuando sea necesaria, protección contra rayaduras en las superficies terminadas, etiquetado correcto y embalaje acorde al plan de envío. El embalaje no sustituye a la inspección. Los daños en tránsito son un problema logístico; los daños presentes en el momento de la liberación son un problema de calidad, exactamente el límite que una inspección antes del envío está destinada a mantener. Un momento claro para la comprobación final, antes del embalaje o con el embalaje en espera, mantiene ese límite nítido.
Aislamiento, retrabajo y reinspección
Cuando se detecta una no conformidad, las unidades o el lote afectados se segregan. Las opciones de disposición suelen incluir retrabajo (si el plano y el proceso lo permiten), reparación bajo un método definido, selección, desecho o devolución a la operación anterior cuando esto sigue siendo práctico. Las piezas retrabajadas o reselccionadas necesitan reinspección contra los mismos criterios. Despachar mientras la disposición está abierta es cómo comienzan las reclamaciones.
Cuando la desviación se acepta frente a cuando se rechaza
Usar tal cual o aceptar la desviación es una decisión del comprador, no una opción tácita del taller. Si el ajuste y la función no se ven afectados, una concesión documentada puede ser razonable. Si la desviación afecta a una característica CTQ, a una dimensión relacionada con la seguridad o a un certificado contractual, el rechazo o la exención formal es el camino más limpio. En cualquier caso, la decisión debe quedar por escrito y adjuntarse al registro del lote.
Unidades de muestra frente a lotes de producción
La profundidad de la inspección final no es idéntica para todos los tamaños de pedido.
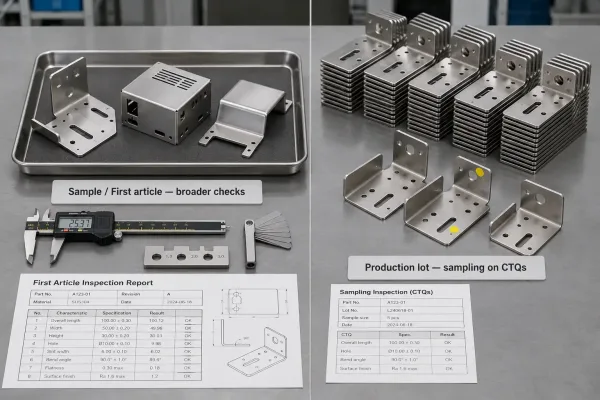
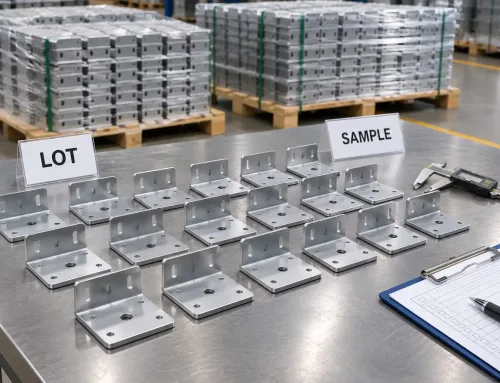
Las unidades de prototipo suelen recibir comprobaciones más amplias; los lotes de producción utilizan un muestreo definido en las características críticas.
| Muestras / primeras piezas | Lotes de producción | |
|---|---|---|
| Objetivo | Confirmar el diseño y la intención de configuración | Confirmar que el lote puede enviarse |
| Profundidad | Cobertura casi completa de las características cuando se especifica | Enfoque en CTQ, plan de muestreo, visual y recuento |
| Registros | Mediciones y fotos más detalladas | Informe que coincide con el nivel de inspección acordado |
| Riesgo si se mezclan | Usar el muestreo por lotes para “demostrar” una primera artículo débil | Exigir 100% informes de nivel FAI en cada pieza de producción sin acuerdo |
Para prototipos y primeras piezas, los compradores suelen querer mediciones más amplias para que los riesgos de diseño salgan a la luz pronto. En producción, un plan de muestreo definido en las características críticas es lo normal, especialmente cuando la 100% medición es impracticable en lotes grandes. Lo que no debe cambiar es el acuerdo sobre qué características determinan la liberación, y ese acuerdo debe figurar en el plan de inspección de chapa. Una profundidad indefinida es la forma en que un mismo pedido obtiene dos informes de inspección diferentes.
Qué deben especificar los compradores antes del pedido
La ambigüedad en la solicitud de cotización se convierte en costos después de la producción. Una nota breve y explícita en el pedido es más eficaz que un largo manual de calidad que el taller nunca relaciona con el plano. Antes de liberar un pedido de chapa, confirme:
- Momento — inspección final después de todas las operaciones y antes del embalaje
- Alcance — qué dimensiones y estándares estéticos determinan la aprobación o el rechazo
- Muestreo — 100% o muestreo por lote, y sobre qué características
- Evidencia — si un informe, CoC o certificado de material debe acompañar a las piezas
- Ruta para no conformidades — retrabajo, selección, desecho o solicitud de concesión
- Estado del embalaje — protección de las superficies terminadas, etiquetado y recuento frente a la lista de embalaje
Estos seis puntos no sustituyen los planos de ingeniería. Hacen operativa la intención de liberación del plano en el muelle de embarque.
Más información en este sitio: véase Inspección en proceso para los puntos de control en mitad de la producción, y Inspección visual para los criterios estéticos que puede indicar en los planos.
Preguntas frecuentes
La inspección final es la última barrera de calidad antes de que las piezas salgan del fabricante. Defínala en el plano y en el pedido, mantenga las comprobaciones en proceso para la mitad de la fabricación y trate el embalaje como protección posterior a la liberación, no como sustituto de esta.