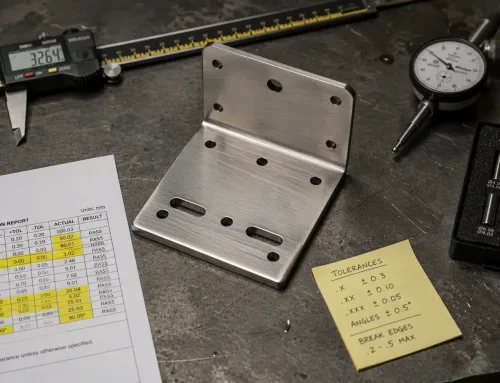
Pedir a un proveedor “informes de inspección completos” suena exhaustivo. Luego llega el envío con un informe de ensayo de laminación (mill test report) de la materia prima, un certificado de conformidad (CoC) y algunas fotos, y ninguno de ellos muestra si los sujetadores autoclinchables están correctamente instalados en sus piezas de chapa.
Los herrajes PEM (tuercas, espárragos y separadores autoclinchables fabricados por PennEngineering y proveedores equivalentes) se convierten en una parte permanente del panel base. Los documentos que demuestran que el sujetador es el número de pieza correcto no son los mismos documentos que demuestran que se instaló según especificación. Los compradores que dejan esa distinción al muelle de recepción generan disputas costosas de resolver después del ensamblaje.
Por qué un paquete genérico de certificados no cubre los ensambles PEM
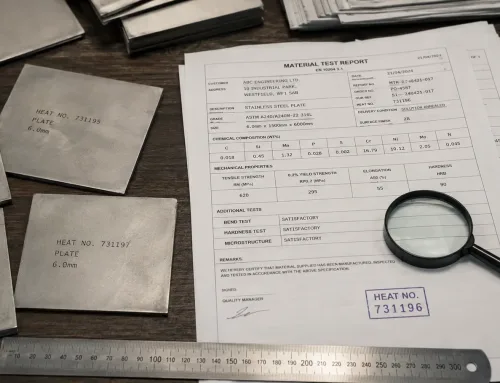
Un informe de ensayo de laminación (MTR) documenta la química de colada y las propiedades mecánicas de la materia prima. Un certificado de conformidad (CoC) declara que un lote cumple una especificación. Ambos son útiles. Ninguno, por sí solo, responde a las preguntas que importan cuando un sujetador PEM se prensa en un chasis de chapa.
La brecha es estructural. La documentación genérica de sujetadores da seguimiento al sujetador como artículo comprado. Los ensambles PEM también dependen de la chapa base (aleación, temple, espesor), el orificio de instalación, el proceso de prensado y la secuencia de acabado. Si el conjunto de informes solo cubre el lote del sujetador, no puede demostrar que la unión del panel entregado coincide con el plano.
ISO 16228 describe los tipos de documentos de inspección para sujetadores terminados y utiliza el término “informe de ensayo” para los documentos de inspección de sujetadores. Incluso bajo ese marco, la evidencia de instalación del herraje de clinchado es un entregable separado que la orden de compra debe especificar.
Lo que el paquete de informes debe demostrar: tres requisitos
Antes de enumerar nombres de documentos, defina qué debe demostrar el paquete. Para los herrajes PEM en chapa metálica fabricada, un paquete de inspección útil responde a tres preguntas:
- Identidad — ¿Qué elemento de fijación se instaló, en qué material base y contra qué revisión?
- Instalación — ¿La unión instalada cumple los atributos relevantes para el ajuste y el servicio?
- Trazabilidad — ¿Se puede vincular cada lote de piezas terminadas con los lotes de elementos de fijación y los registros de proceso?
Cada informe que solicite debe corresponder a uno de estos tres. Si un documento no respalda la identidad, la instalación o la trazabilidad, como mucho es opcional y, en el peor caso, ruido.
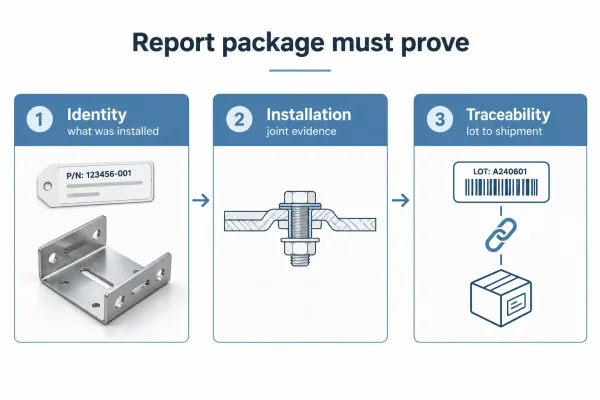
El paquete de inspección debe demostrar la identidad, la instalación y la trazabilidad antes de poder aceptar un envío.
Capa 1: Registros de identidad y material del elemento de fijación
Los registros de identidad establecen qué se instaló. Los elementos típicos incluyen:
- Número de parte del fabricante y designación del producto (serie y tamaño, no solo “tuerca PEM M4”)
- Material y condición del elemento de fijación
- Certificado del fabricante del elemento de fijación o certificado de conformidad del lote
- Especificación del material de la chapa base tal como se compró o según figura en su plano (aleación, temple, espesor)
Verifique que los números de parte de los informes coincidan con la lista de materiales (BOM) y la especificación del plano. Sustituir una serie de apariencia similar cambia el diámetro del orificio, los límites de dureza del panel y la retención; el tamaño de rosca por sí solo no hace intercambiables dos elementos de fijación por deformación.
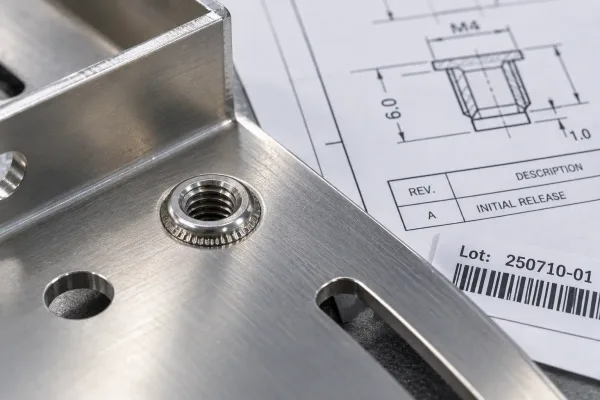
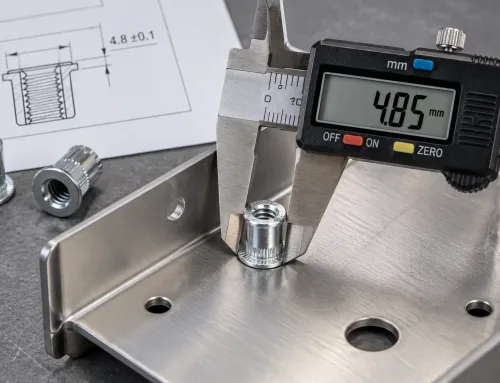
Hardware de engargolado (self-clinching) instalado en chapa metálica, con la revisión del plano y los identificadores de lote utilizados para cotejar los registros de identidad.
Estos documentos demuestran la identidad del elemento de fijación y la declaración de material. No demuestran la resistencia a la extracción, la altura instalada ni el estado de la rosca después de la inserción.
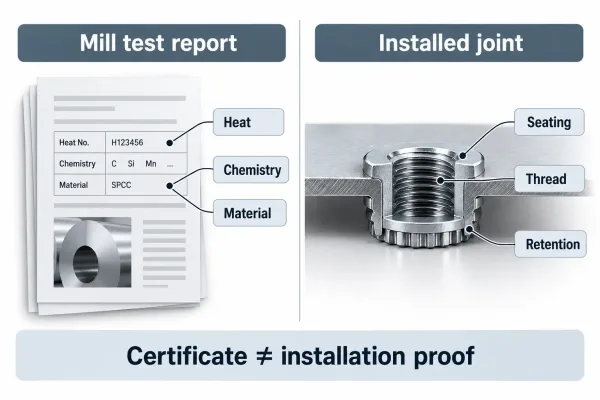
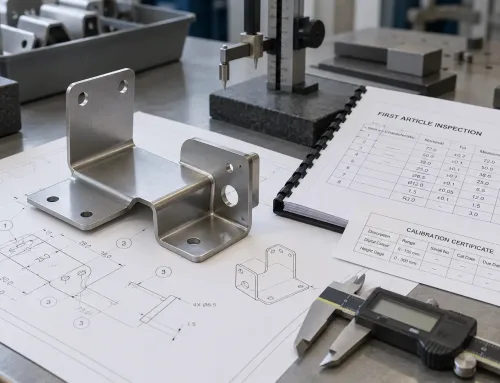
El lado izquierdo muestra lo que cubre un informe de ensayo de acería; el derecho muestra las comprobaciones de la unión PEM instalada que un certificado genérico no demuestra.
Capa 2: Evidencia de instalación para herrajes de engarce por deformación (self-clinching)
La evidencia de instalación es lo que la mayoría de los pedidos PEM omiten hasta que una fuga de calidad obliga a la conversación. Especifique los atributos que importan en su ensamblaje, no todas las pruebas posibles.
Atributos comunes relacionados con la instalación para herrajes de engarce:
| Evidencia | Lo que muestra | Cuándo exigirlo |
|---|---|---|
| Verificación de la altura instalada o del enrasado | Elemento de fijación correctamente asentado, sin levantamiento ni inclinación | Tapas cosméticas, paneles acoplados, apilamientos ajustados |
| Pasa/no pasa de la rosca después de la instalación | Rosca interna o externa sin daños por prensado o manipulación | Cualquier característica roscada PEM que vaya a ser ensamblada |
| Prueba de expulsión o de par (por muestreo) | La retención cumple la expectativa de diseño | Cargas estructurales, vibración, uniones relacionadas con la seguridad |
| Registro del proceso de instalación | Fuerza/curva de prensado o registro de lote equivalente cuando se especifique | Programas de gran volumen o regulados |
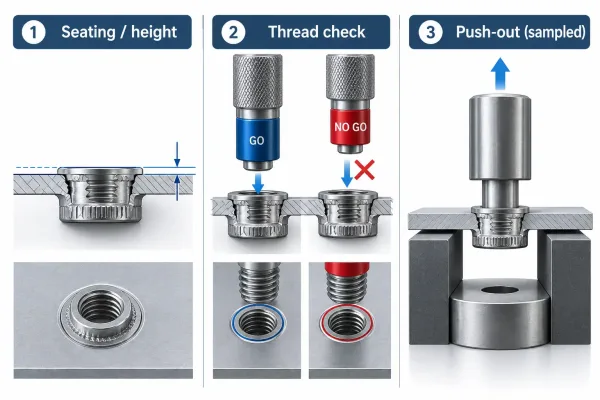
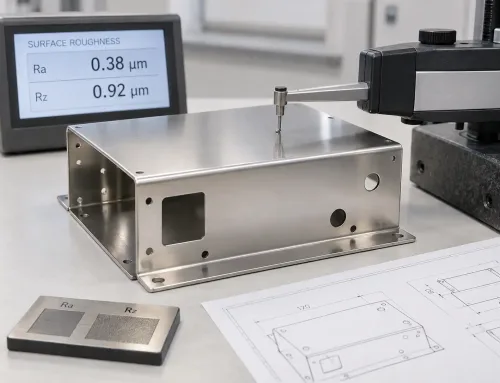
Evidencia clave de instalación para hardware de engargolado: asiento/rasante, verificación de rosca y pruebas de retención por muestreo.
Las pruebas destructivas (expulsión, par hasta rotura) se realizan normalmente por muestreo por lote o con una frecuencia acordada. Indique el tamaño de la muestra y la regla de aceptación en el pedido. No suponga que se probará cada pieza, y no acepte “siempre verificamos visualmente” como sustituto de atributos definidos.
Para chapa de OEM, un mínimo práctico es: registros de identidad para cada envío, verificación de roscas en las características instaladas que usted indique y datos de retención por muestreo cuando la unión soporte carga. SR-MFG define estos atributos en la fase de RFQ para que la cotización incluya el alcance de inspección adecuado, sin sorpresas después de fabricar las piezas.
Primera pieza frente a producción: evidencias diferentes para el mismo hardware
La inspección de primera pieza (FAI) y la liberación de producción resuelven problemas diferentes. Mezclarlas es una causa frecuente de datos faltantes.
Primera pieza debe demostrar que el diseño puede fabricarse: números de parte correctos instalados, características críticas medidas en la muestra, fotos o mediciones de la altura instalada cuando se indique, y comprobaciones de rosca en las funciones reales del PEM. La FAI es el lugar para demostrar que la ventana de proceso (diámetro del orificio, espesor del panel, ajuste de la prensa) funciona con su material.
Lotes de producción necesitan consistencia y trazabilidad: códigos de lote en el embalaje y los informes, muestras retenidas si se requieren, registros de instalación en la frecuencia acordada y vínculos claros desde las piezas terminadas hasta los lotes de elementos de fijación. Un informe de primera pieza no caduca en un cheque en blanco para las producciones en volumen.
Cuando el lenguaje del pedido solo dice “proporcionar FAI”, los envíos de volumen pueden llegar con muestras excelentes y sin evidencia a nivel de lote. Indique ambos alcances si necesita ambos.
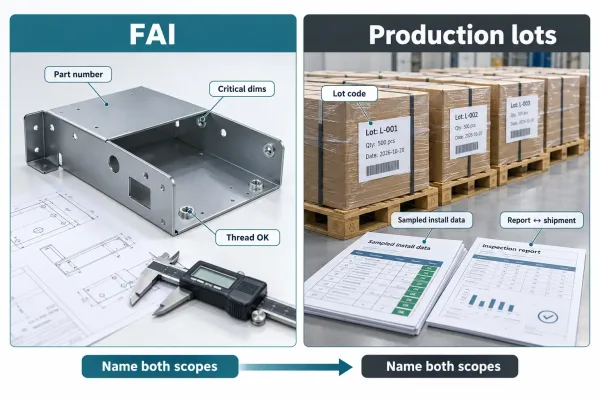
La primera pieza demuestra la ventana de proceso; los lotes de producción demuestran la consistencia y la trazabilidad a nivel de lote.
Cómo incluir el paquete en la RFQ y en el pedido de compra
Redacte el requisito en tres bloques: lista de documentos, características de aceptación y tratamiento de no conformidades. Mantenga cada bloque lo bastante breve para que un proveedor pueda cotizar con precisión.
Lista de documentos — Nombre cada archivo (por ejemplo, CoC del elemento de fijación, informe dimensional o de instalación, resumen de la prueba de retención) y cuándo debe entregarse: con el envío, antes de la liberación o en la FAI.
Características de aceptación — Enumere las características que evaluará (altura instalada, clase de rosca, expulsión por muestreo, marcado). Use referencias del plano siempre que sea posible en lugar de descripciones en texto libre.
No conformidad — Indique quién puede aceptar una desviación, si se permite la clasificación (sorting) y cuándo se retiene un lote. La ambigüedad en este punto es lo que convierte una página que falta en una semana de correos electrónicos.
La secuencia de proceso también debe figurar en el pedido. Instalar elementos de fijación de engargolado de acero o inoxidable antes del anodizado u otro acabado en aluminio puede dañar las roscas o atrapar químicos; hacer el acabado primero puede bloquear el acceso o llenar las roscas. La secuencia afecta a qué registros puede esperar en la pieza terminada. Coloque la secuencia acordada en el plano o en el pedido para que el plan de inspección coincida con la ruta.
Si el plano ya especifica hardware PEM pero el bloque de inspección está en blanco, solicite una revisión de documentación en la RFQ, antes de que la cotización congele el alcance. Ese es el punto en el que SR-MFG aún puede cambiar la cobertura de pruebas y el muestreo sin reescribir el precio después de la producción.
Verificación de recepción y conjuntos de documentos incompletos
La recepción es un control, no una auditoría completa. Su labor es confirmar que el paquete coincide con el envío y que se cumplen los criterios de liberación.
En el muelle, verifique:
- Los números de pieza y las revisiones coinciden con el pedido
- Los identificadores de lote en cajas, etiquetas e informes coinciden
- Los documentos requeridos están presentes y son legibles
- Las cantidades y las muestras retenidas coinciden con la lista de embalaje
Si falta un documento requerido, ponga el lote en cuarentena y solicite el archivo antes de la liberación. No instale piezas “mientras esperamos el papeleo” a menos que ingeniería acepte el riesgo por escrito. Un certificado que llega después de que el hardware está en campo ya no respalda la aceptación.
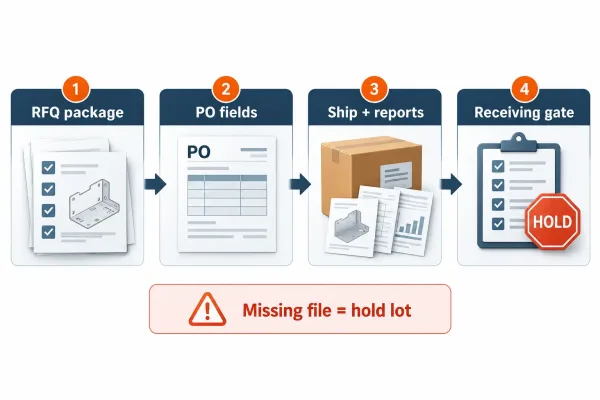
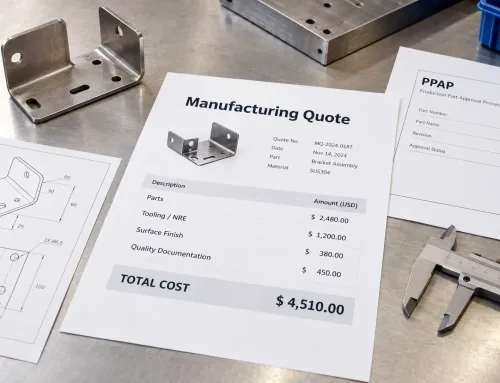
Los requisitos definidos en la solicitud de cotización (RFQ) y en la orden de compra (PO) respaldan un control de recepción claro cuando llegan los envíos de herrajes PEM.
Cuando los documentos contradicen entre sí (número de pieza incorrecto, colada que no aparece en las etiquetas, informe de ensayo de un espesor diferente), trátelo como una no conformidad, no como una corrección administrativa. Las opciones del comprador—aceptar con desviación documentada, clasificar, devolver o desechart—ya deberían estar en el lenguaje de la orden de compra de la sección anterior.
Preguntas frecuentes
Puntos clave
| Si necesita… | Especifique… |
|---|---|
| Prueba de lo que se instaló | Número de pieza, registros de lote del elemento de fijación, especificación del material base |
| Prueba de que la unión funciona | Atributos de instalación definidos y retención muestreada cuando la carga es relevante |
| Prueba de que el lote está controlado | Códigos de lote, concordancia entre informe y envío, FAI y alcance de producción |
| Menos disputas en la recepción | Lista de documentos, lista de aceptación y reglas de no conformidad en la orden de compra |
Los requisitos de inspección de PEM son un problema de diseño contractual tanto como un problema de calidad. Defina la identidad, la instalación y la trazabilidad antes de que se cierre la solicitud de cotización, y la documentación que llegue será algo que su equipo de recepción realmente pueda utilizar.