Una única costura sin apantallar puede reducir la eficacia de apantallamiento de su recinto en 20 dB o más. Esa es la diferencia entre aprobar o suspender una prueba de conformidad EMC, y a menudo depende de decisiones tomadas en el plano, no en el taller.
El apantallamiento frente a interferencias electromagnéticas (EMI) en recintos de chapa metálica no consiste simplemente en elegir el material adecuado y dar por terminado el trabajo. El rendimiento de apantallamiento de un recinto terminado depende de una cadena de decisiones de diseño: cómo se unen las costuras, dónde se sitúan los puntos de puesta a tierra, cómo se dimensionan las aberturas de ventilación y qué tratamiento superficial cubre las zonas de contacto. Cada una de estas decisiones afecta simultáneamente a la eficacia de apantallamiento, la fabricabilidad, el coste y el plazo de entrega. Los ingenieros que las abordan de forma temprana en la fase de diseño evitan retrabajos costosos después de las pruebas EMC.
Esta guía cubre las cinco dimensiones de diseño que determinan si un recinto de chapa metálica apantalla según lo previsto.
Por qué los alojamientos de chapa fallan las pruebas de EMI antes del envío del producto
La mayoría de los fallos de apantallamiento EMI no se deben a un material inadecuado. Se deben a huecos.
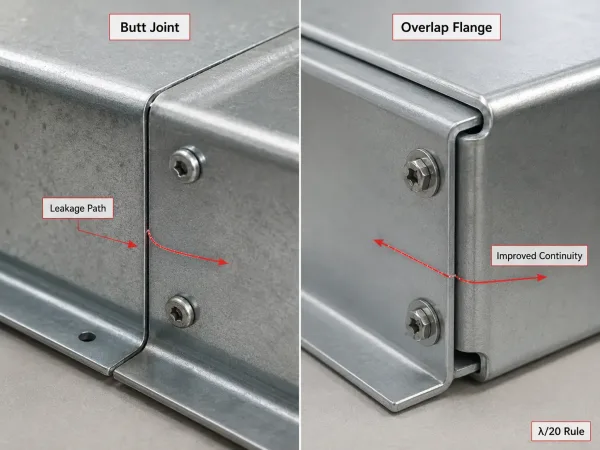
Los pequeños huecos a lo largo de las costuras del recinto pueden convertirse en importantes vías de fuga de EMI a altas frecuencias.
Cualquier ranura cuya dimensión más larga se acerque a una veinteava parte de la longitud de onda (la regla λ/20) se convierte en una antena eficiente. A 1 GHz, ese umbral es aproximadamente 15 mm. Una unión a tope con un hueco de 0.5 mm a lo largo de una costura de 300 mm puede degradar el apantallamiento en 15–25 dB en comparación con un diseño de solape con pestaña. En recintos multipanel, cada unión atornillada, cada tapa extraíble y cada entrada de cable es una vía de fuga potencial. La eficacia de apantallamiento indicada en una ficha técnica de material tiene poco valor una vez que se tienen en cuenta las tolerancias de fabricación, los espesores de recubrimiento y los huecos de montaje.
Selección de material: cómo afecta al apantallamiento, la fabricabilidad y el coste
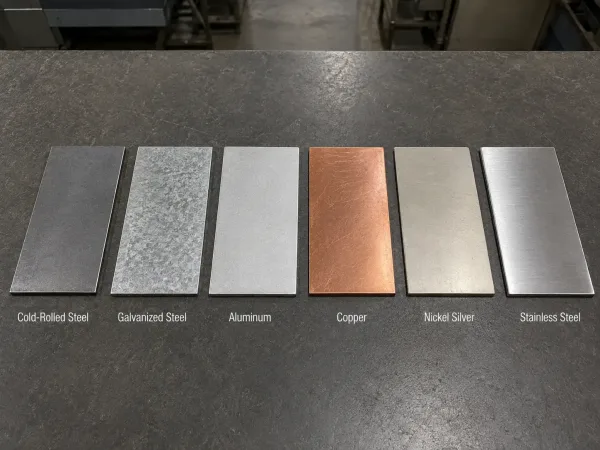
Los materiales habituales para recintos EMI difieren en rendimiento de apantallamiento, comportamiento en fabricación, peso y coste.
La elección del material para un blindaje EMI implica tres factores interrelacionados: propiedades eléctricas y magnéticas, comportamiento mecánico durante la fabricación y coste total incluido el acabado. La tabla siguiente resume los metales de chapa más comunes usados en carcasas de blindaje EMI.
| Propiedades | Resistencia del apantallamiento | Notas clave de fabricación | Caso de uso típico |
|---|---|---|---|
| Acero laminado en frío (CRS) | Excelente, especialmente por debajo de 10 MHz | La alta permeabilidad magnética absorbe los campos de baja frecuencia; necesita recubrimiento en polvo o galvanizado para la corrosión | Armarios industriales, bastidores de telecomunicaciones |
| Acero galvanizado | Excelente | El recubrimiento de zinc aporta protección contra la corrosión y mantiene la conductividad superficial | Alojamientos para exteriores, entornos agresivos |
| Aluminio (5052 / 6061) | Buena por encima de 10 MHz | Ligero y fácil de conformar; necesita un calibre más grueso para una rigidez equivalente; la anodización es aislante | Aeroespacial, equipos portátiles, electrónica de consumo |
| Cobre | Excelente | La mayor conductividad; caro, pesado y más difícil de conformar | Dispositivos médicos, instrumentos sensibles a RF |
| Plata de níquel (cobre-níquel-cinc) | Muy buena | Buena soldabilidad y resistencia a la corrosión; coste moderado | Apantallamientos a nivel de placa, alojamientos de precisión |
| Acero inoxidable (304/316) | Moderada | Resistente a la corrosión; más difícil de conformar, requiere radios de plegado más conservadores | Sector médico, procesamiento de alimentos, naval |
Las implicaciones de fabricación suelen subestimarse. El aluminio se dobla fácilmente pero tiene un tercio de la rigidez del acero, por lo que requiere calibres más gruesos para una rigidez equivalente. El acero protege bien a menor coste, pero introduce más recuperación elástica durante el plegado. El cobre ofrece la mejor conductividad, pero es difícil de soldar sin deformación.
Para la mayoría de proyectos a medida, el acero al carbono laminado en frío o el acero galvanizado ofrece el mejor equilibrio entre blindaje, conformabilidad y coste. El aluminio es adecuado cuando el peso importa, pero planifique paredes más gruesas y zonas de exclusión de anodizado en las superficies de contacto conductoras.
Diseño de juntas y uniones: cerrar la mayor vía de fuga
Las juntas donde se encuentran los paneles de la carcasa son la mayor fuente de fuga de EMI en un ensamblaje de chapa. Cerrarlas eficazmente requiere decisiones de diseño deliberadas sobre la geometría de la junta, el método de soldadura y la especificación de la junta tórica.
Soldadura continua frente a soldadura por puntos
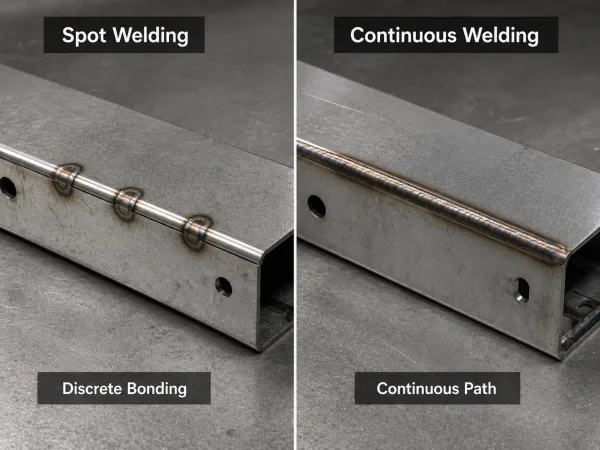
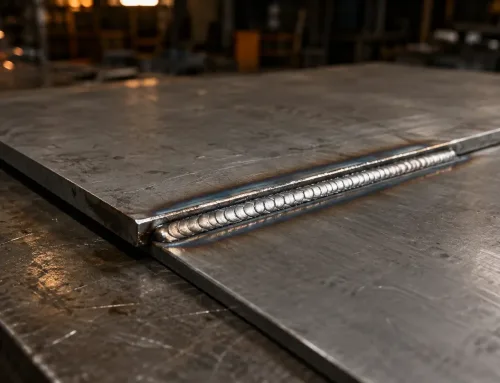
La soldadura continua crea una junta conductora ininterrumpida, mientras que la soldadura por puntos deja huecos entre los puntos de unión.
La soldadura por puntos crea puntos de unión discretos con huecos entre ellos. A frecuencias por encima de unos pocos cientos de MHz, esos huecos se comportan como antenas de ranura. La soldadura continua de chapa —mediante láser, TIG o soldadura de costura— crea una ruta conductora continua. Las carcasas soldadas continuamente superan habitualmente a las equivalentes soldadas por puntos en 10–20 dB por encima de 300 MHz. El compromiso: la soldadura TIG continua sobre aluminio fino (por debajo de 1.5 mm) introduce más deformación térmica. La soldadura láser ofrece juntas continuas con zonas afectadas por el calor mínimas, pero a un coste de equipo mayor.
Solapes de brida frente a juntas a tope
En el diseño de juntas solapadas de chapa, un solape —donde un panel se extiende sobre el adyacente al menos 5 mm— proporciona una superficie de contacto conductora mucho mayor que una junta a tope. Bloquea la fuga de campo y proporciona una zona de asiento para la junta tórica. Los solapes añaden un doblez extra por panel, pero eliminan la necesidad de alineación a tope de precisión durante la soldadura.
Ranuras para juntas tóricas y interfaces de paneles extraíbles
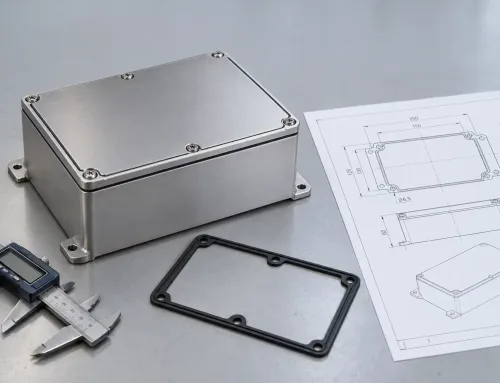
Cualquier panel extraíble—puertas, tapas de acceso, paneles de servicio—requiere un junta conductora para mantener la continuidad del apantallamiento. Las bridas de acoplamiento deben estar planas dentro de ±0.2 mm sobre la zona de asiento de la junta para una compresión uniforme. Una ranura rebajada en la brida ubica la junta y controla la profundidad de compresión. Para proyectos de bajo volumen, a menudo es suficiente una brida plana con junta conductora autoadhesiva.
Gestión de aberturas: orificios de ventilación que no fugan EMI
Cada abertura es un compromiso entre la gestión térmica y el apantallamiento. El objetivo es permitir el flujo de aire manteniendo las aberturas por debajo del umbral de λ/20 para la frecuencia más alta de interés.
La regla λ/20 y los patrones de ventilación
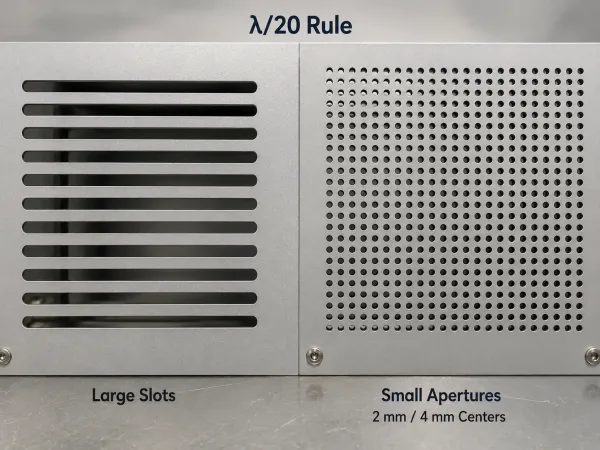
Las aberturas de ventilación más pequeñas ayudan a mantener el flujo de aire mientras reducen las fugas de EMI a frecuencias más altas.
A 1 GHz, las aberturas deben ser menores que 15 mm. A 6 GHz, el límite baja a aproximadamente 2.5 mm. Sustituya unas pocas ranuras grandes por muchos orificios pequeños: una matriz de orificios de 2 mm de diámetro con separaciones de 4 mm proporciona aproximadamente 25% de área abierta para el flujo de aire, manteniendo cada abertura muy por debajo del umbral de fuga.
Ventilaciones de panal, láminas perforadas y paneles de malla
Cuando se requiere un mayor caudal de aire, son habituales tres opciones:
- Los respiraderos de panal utilizan celdas conductoras de paredes delgadas que actúan como guías de onda por debajo de la frecuencia de corte, bloqueando las EMI de alta frecuencia mientras permiten el flujo de aire. Son el estándar de referencia, pero añaden coste y complejidad de montaje.
- La chapa perforada se corta láser con patrones de orificios personalizados. Es rentable y se integra en el proceso de fabricación, pero el tamaño y la separación de los orificios deben calcularse en función de la frecuencia objetivo.
- Los paneles de malla—malla de acero inoxidable o cobre remachada detrás de una abertura mayor—ofrecen un alto flujo de aire a un coste moderado. La unión entre la malla y el marco debe ser conductora en todo el perímetro.
Los patrones de perforación complejos aumentan el tiempo de corte láser y pueden requerir rebabado. Para proyectos de gran volumen, el estampado puede producir paneles perforados a un menor coste por unidad, pero la inversión en utillaje es significativa.
Puesta a tierra y unión eléctrica: convertir el alojamiento en un único cuerpo conductor
Un gabinete es tan eficaz como su continuidad eléctrica. Cada panel, puerta y tapa debe conectarse a una masa común con baja impedancia.
Diseño del punto de puesta a tierra
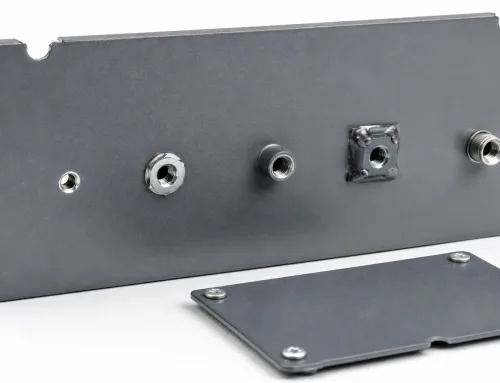
Cada panel aislado debe tener al menos un punto de puesta a tierra conectado al chasis principal—pernos soldados, orificios roscados con arandelas dentadas o tiras de unión. Resistencia de contacto objetivo: por debajo de 2 miliohmios. Coloque los puntos de puesta a tierra cerca de las uniones de las juntas y de los puntos de entrada de cables, donde el riesgo de fuga es mayor. No confíe únicamente en las uniones atornilladas; el área de contacto a través de la cabeza de un perno es pequeña, y la oxidación aumenta la resistencia con el tiempo.
Por qué el acabado superficial en las zonas de contacto es importante
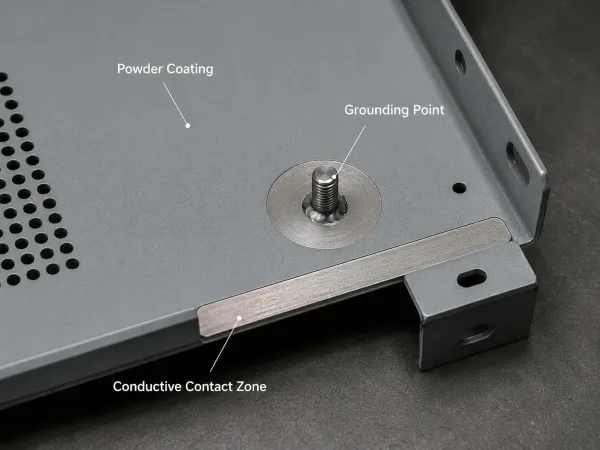
Los puntos de puesta a tierra y las zonas de contacto de las juntas deben permanecer conductores cuando se aplican acabados superficiales aislantes.
En carcasa de chapa con recubrimiento en polvo, el recubrimiento proporciona una excelente barrera anticorrosión, pero es eléctricamente aislante. Si una zona de asiento de junta o un punto de puesta a tierra tiene recubrimiento en polvo, la ruta conductora queda interrumpida.
La solución es el enmascaramiento: especificar qué superficies deben permanecer en metal desnudo o recibir un acabado conductor (conversión cromatada, galvanizado en zinc). En las carcasas de aluminio, la anodización también es aislante: el Tipo II añade 0.005–0.025 mm por lado, el Tipo III hasta 0.05 mm. Si se requiere anodización, las zonas de contacto conductoras deben enmascararse antes del proceso. Esta es una de las omisiones más comunes en el diseño de carcasas EMI, y casi siempre se detecta después de que las piezas regresan del acabado con recubrimientos aislantes en las mismas superficies que necesitan conducir.
Cómo especificar los requisitos de apantallamiento EMI en sus planos
Los principios de diseño anteriores solo son eficaces si se comunican claramente al fabricante. Un plano que especifique material y dimensiones pero omita zonas de contacto conductoras, especificaciones de juntas y requisitos de enmascaramiento dará lugar casi con toda seguridad a una pieza que no apantalla como se pretende.
Qué indicar en sus planos
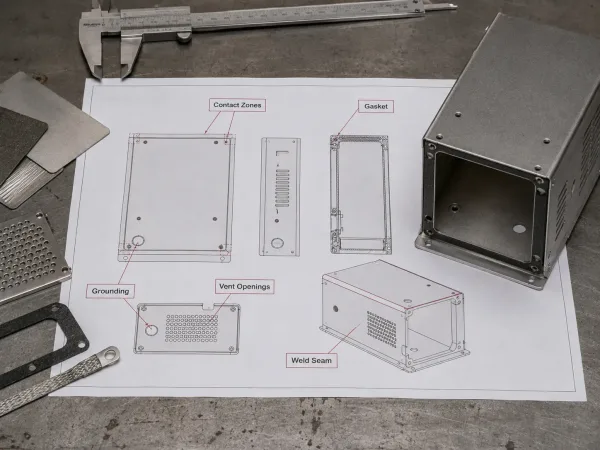
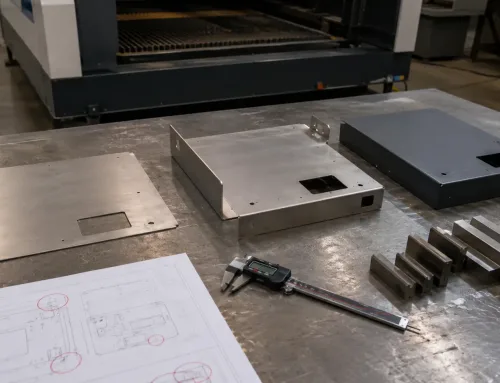
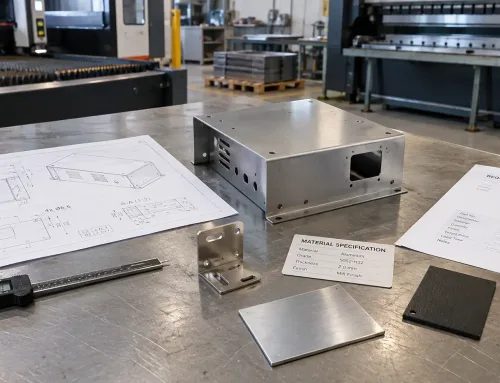
Un plano de carcasa EMI debe definir claramente las zonas conductoras, los puntos de puesta a tierra, las juntas, las aberturas de ventilación y las cordones de soldadura.
Un paquete completo de planos de apantallamiento EMI debe incluir:
- Material y espesor, con requisitos de conductividad si las aleaciones estándar no son suficientes.
- Zonas de contacto conductoras: indicar qué superficies deben permanecer en metal desnudo o recibir un acabado conductor. Utilizar tramado, codificación por color o una nota específica.
- Especificación de la junta: tipo (elastómero conductor, tela sobre espuma, formado in situ), rango de compresión y dimensiones de la ranura con tolerancias.
- Puntos de puesta a tierra: ubicación, tipo y resistencia de contacto objetivo.
- Requisitos de las aberturas de ventilación: tamaño máximo del orificio o objetivo de eficacia de apantallamiento.
- Requisitos de soldadura: continua frente a por puntos, ubicación de la costura y tratamiento posterior a la soldadura.
- Norma EMC aplicable o objetivo de eficacia de apantallamiento en el rango de frecuencias requerido.
Series cortas frente a producción
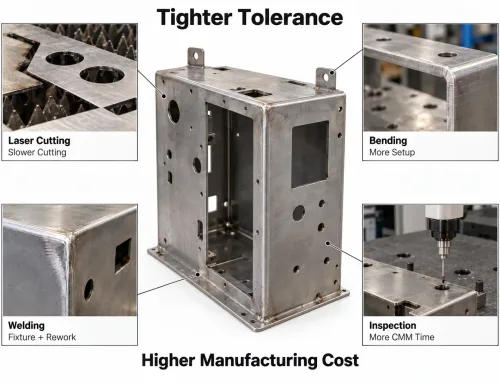
Para prototipos y series de baja producción (menos de 500 unidades), los gabinetes suelen cortarse con láser, doblarse y soldarse. El paquete de planos debe centrarse en la precisión de doblez, la continuidad de la costura de soldadura y las tolerancias de las juntas alcanzables con estos procesos.
Para cantidades de producción, el estampado y el embutido profundo se vuelven viables. Los gabinetes embutidos eliminan por completo las costuras de esquina, mejorando el apantallamiento hasta en 10 dB. La inversión en utillaje es considerable ($5,000–$30,000), pero el costo por unidad disminuye significativamente. Si no está seguro de qué camino se ajusta a su volumen y a sus requisitos de apantallamiento, una revisión de DFM en la etapa de solicitud de cotización es la forma más eficiente de averiguarlo.