Colabore con Shuangrui para reducir los costes de fabricación en un 30% y aumentar la eficiencia.

Servicios de Rebaba de Metales2026-09-30T08:23:10+00:00

Servicios de Rebaba de Metales

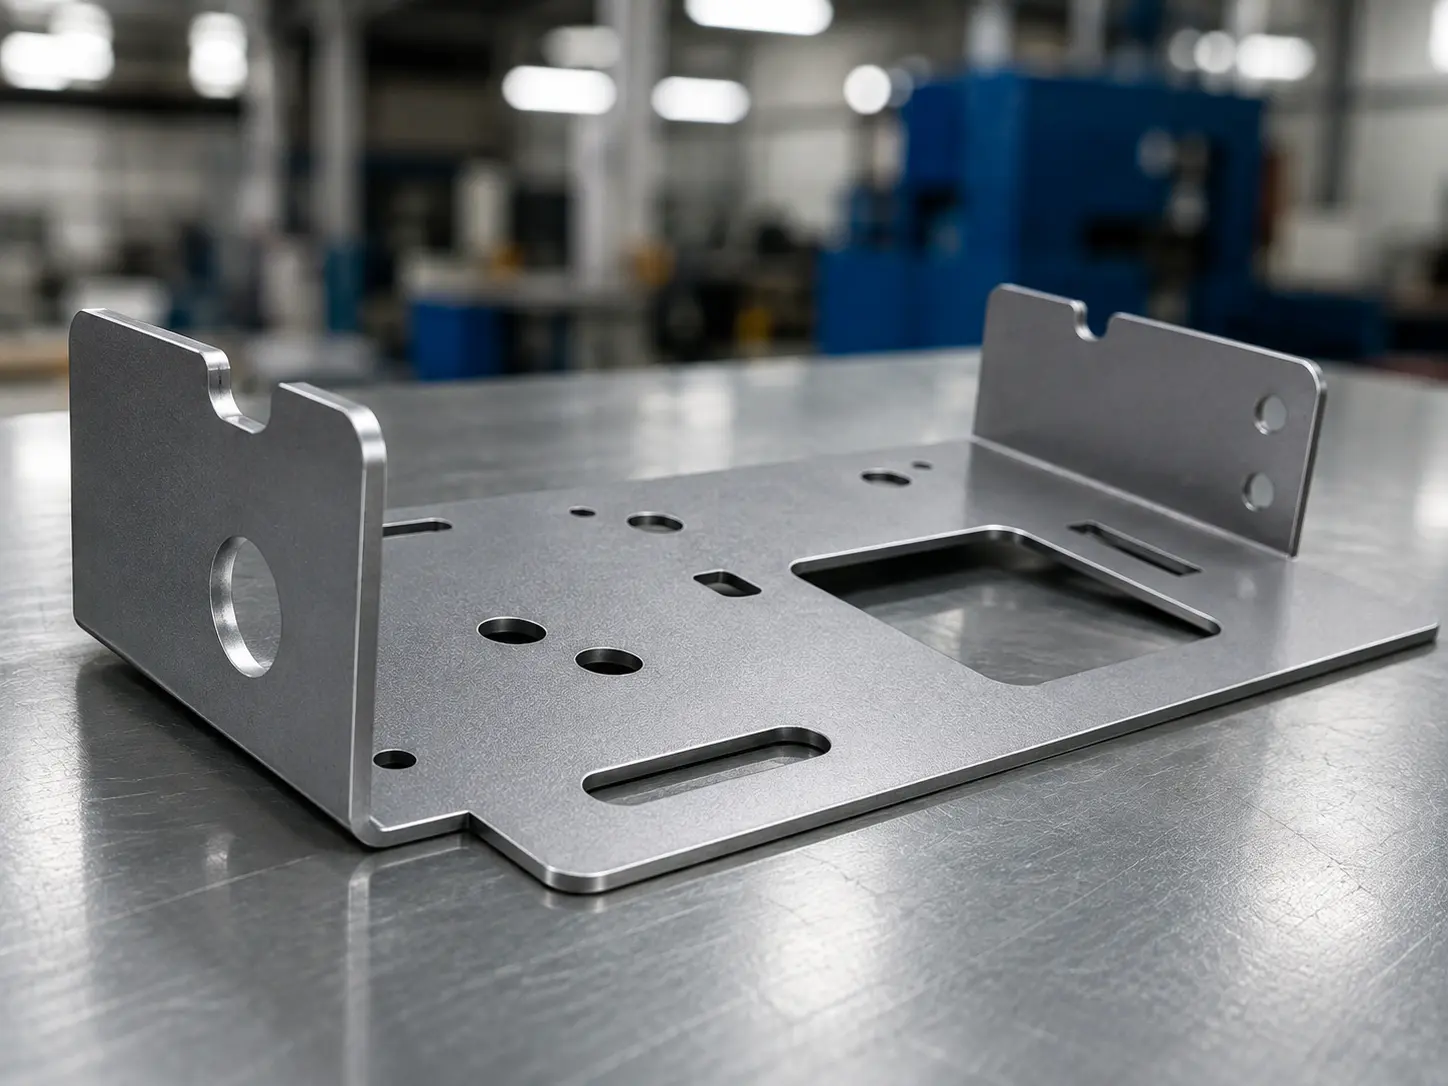
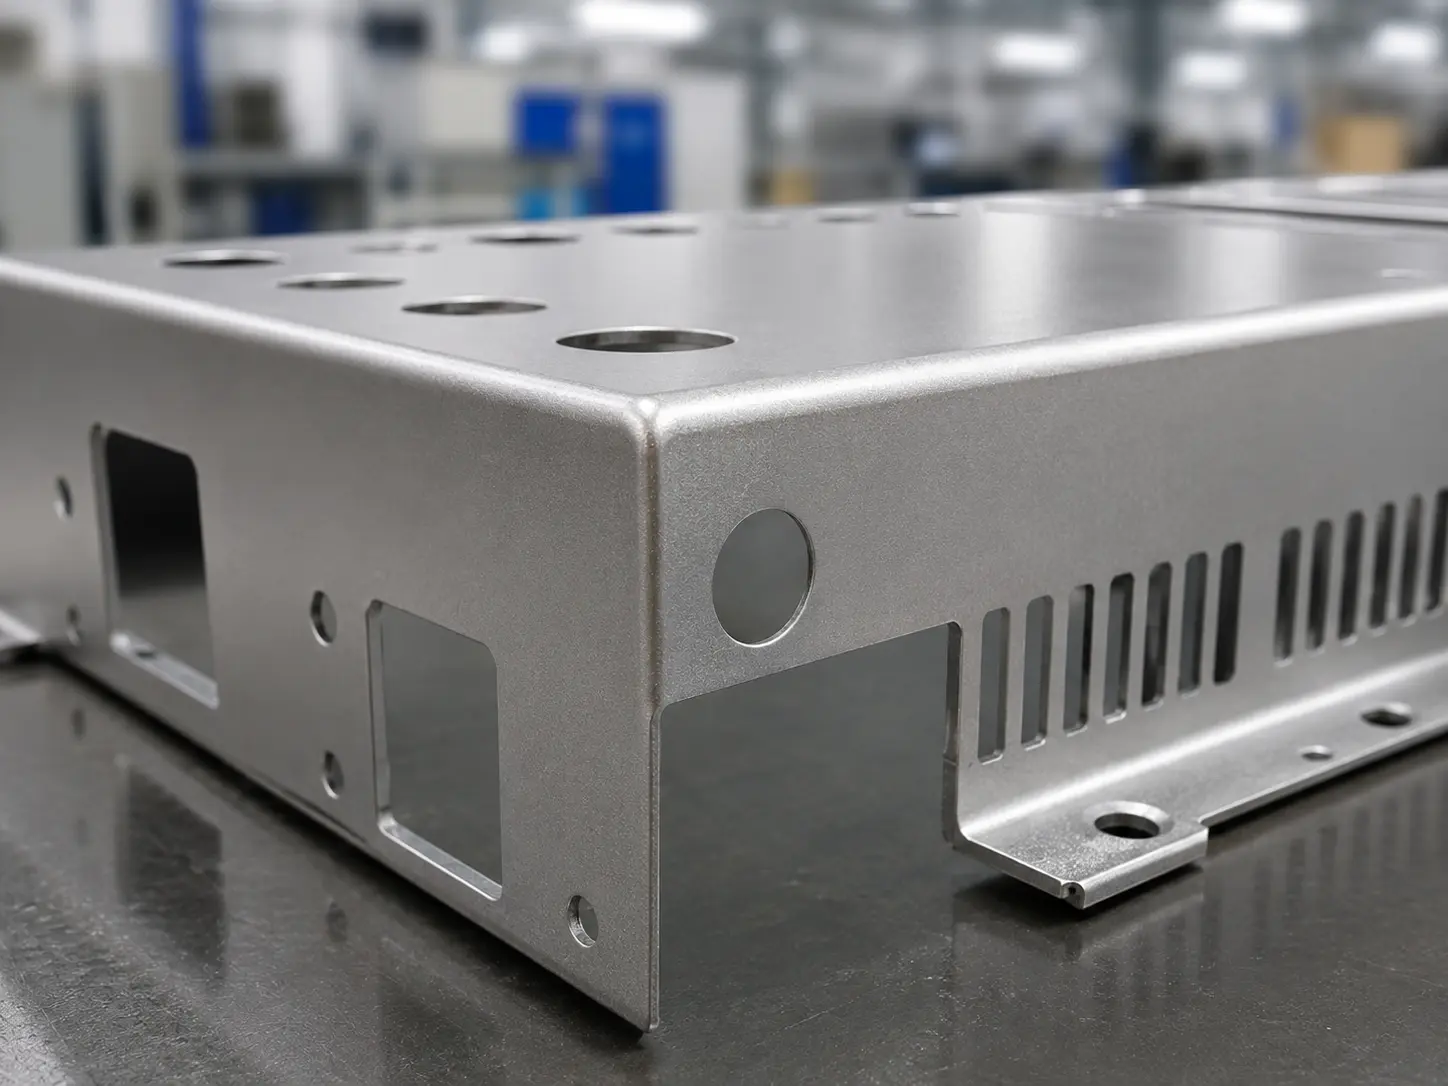
SR MFG ofrece servicios estandarizados de rebaba de metales para piezas de chapa cortadas por láser, estampadas y mecanizadas. Eliminamos rebabas, aristas afiladas y escoria, logrando condiciones de borde definidas para mejorar la seguridad en la manipulación, el ajuste del ensamblaje, la cobertura del recubrimiento y la consistencia final de la pieza.

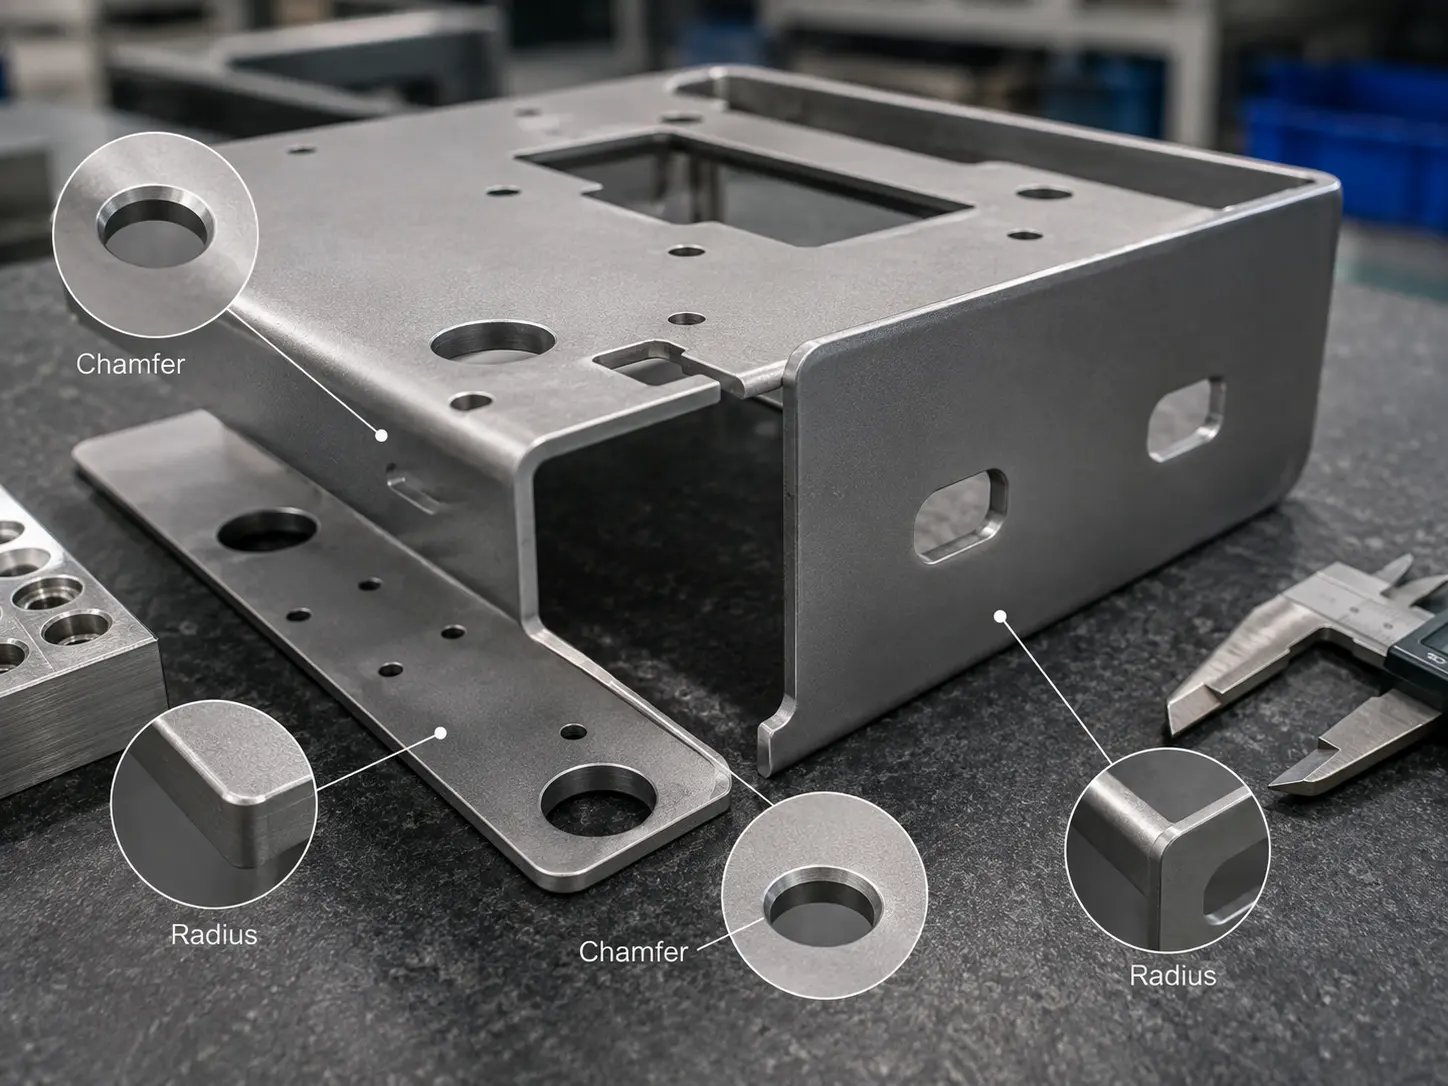
Para piezas críticas, podemos seguir los requisitos definidos en el plano para el rompido de aristas, chaflán, radio, nivel de rebaba de referencia o recubrimiento posterior, para ayudar a que sus piezas pasen sin problemas al ensamblaje, pintado, galvanizado o envío.
Eliminación de Rebabas
Rompido de Aristas
Chaflán / Radio
Eliminación de Escoria
Aristas Aptas para Recubrimiento
Seguridad en el Ensamblaje

Obtenga un presupuesto personalizado en 24 horas

Cargue sus planos para revisión de ingeniería.

Formulario en blanco (#4)

Por Qué la Eliminación de Rebabas es Esencial para las Piezas Metálicas

La eliminación de rebabas elimina las rebabas, aristas afiladas y material sobresaliente que quedan después del corte o la conformación, mejorando la seguridad, el ajuste, la calidad del recubrimiento y la fiabilidad de la pieza.

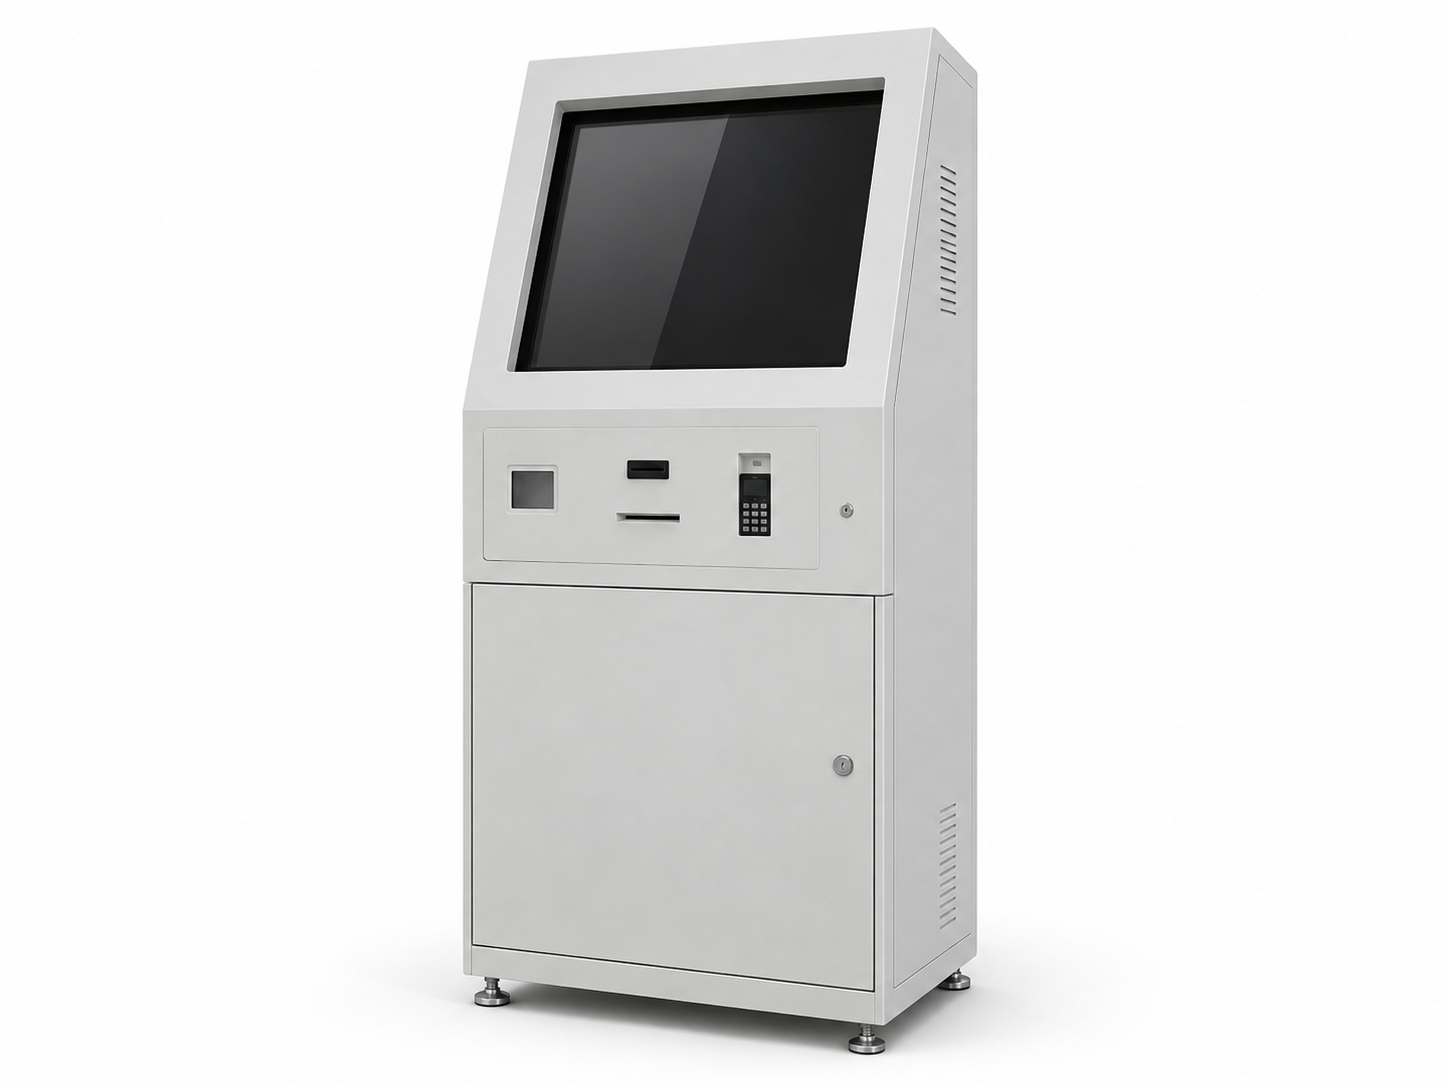
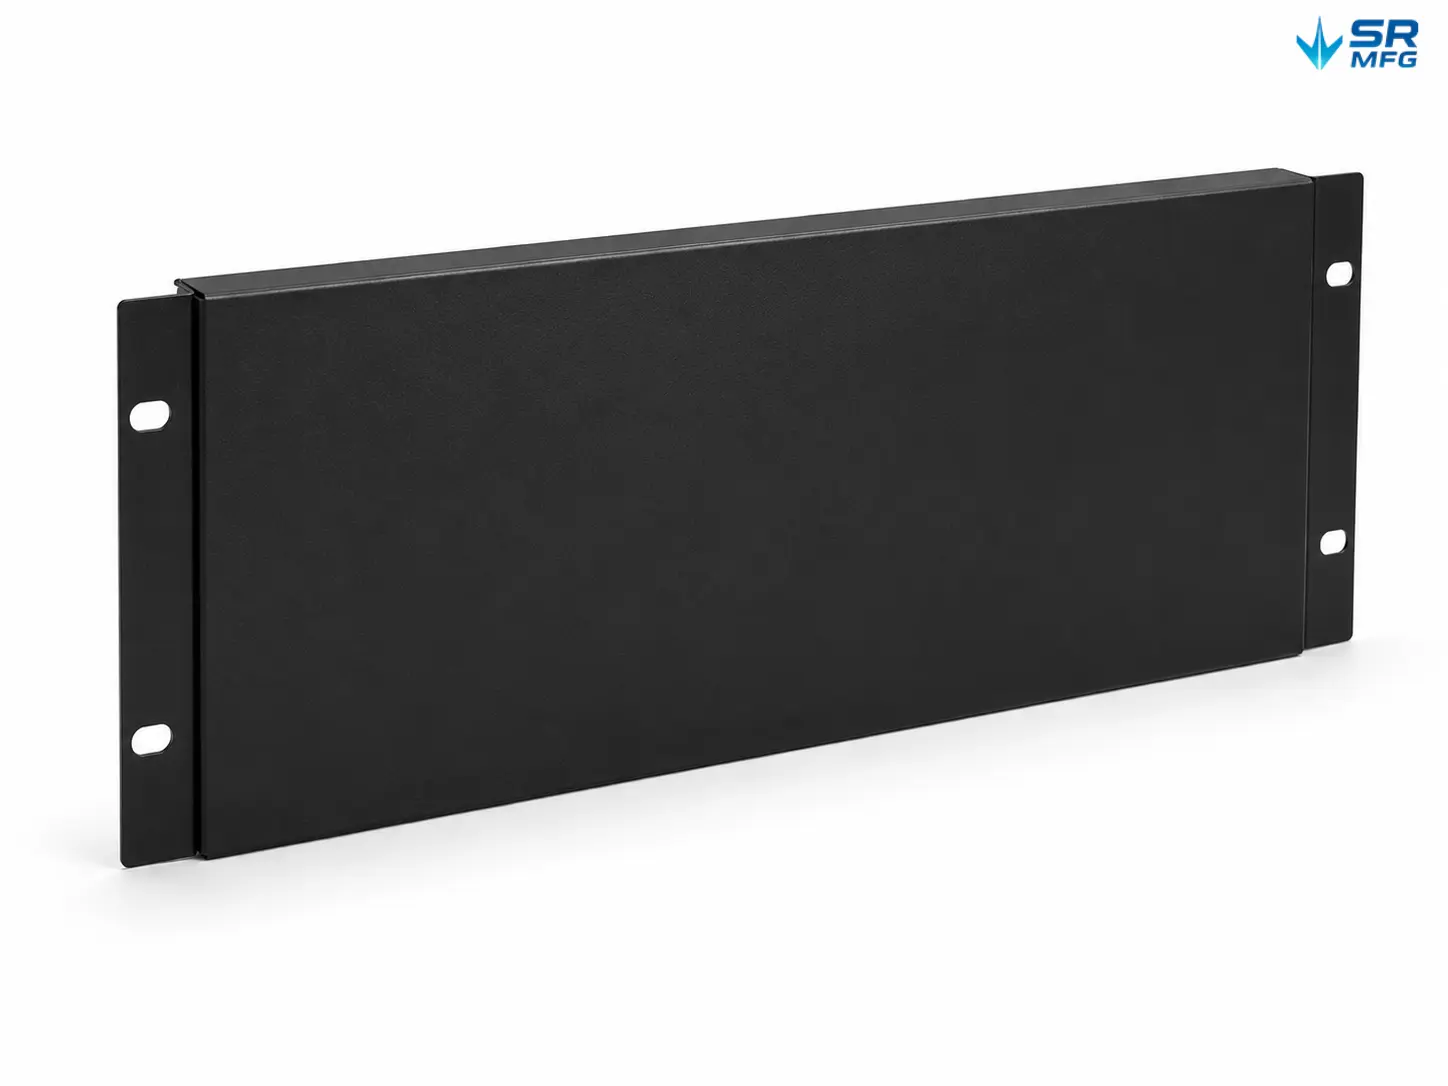
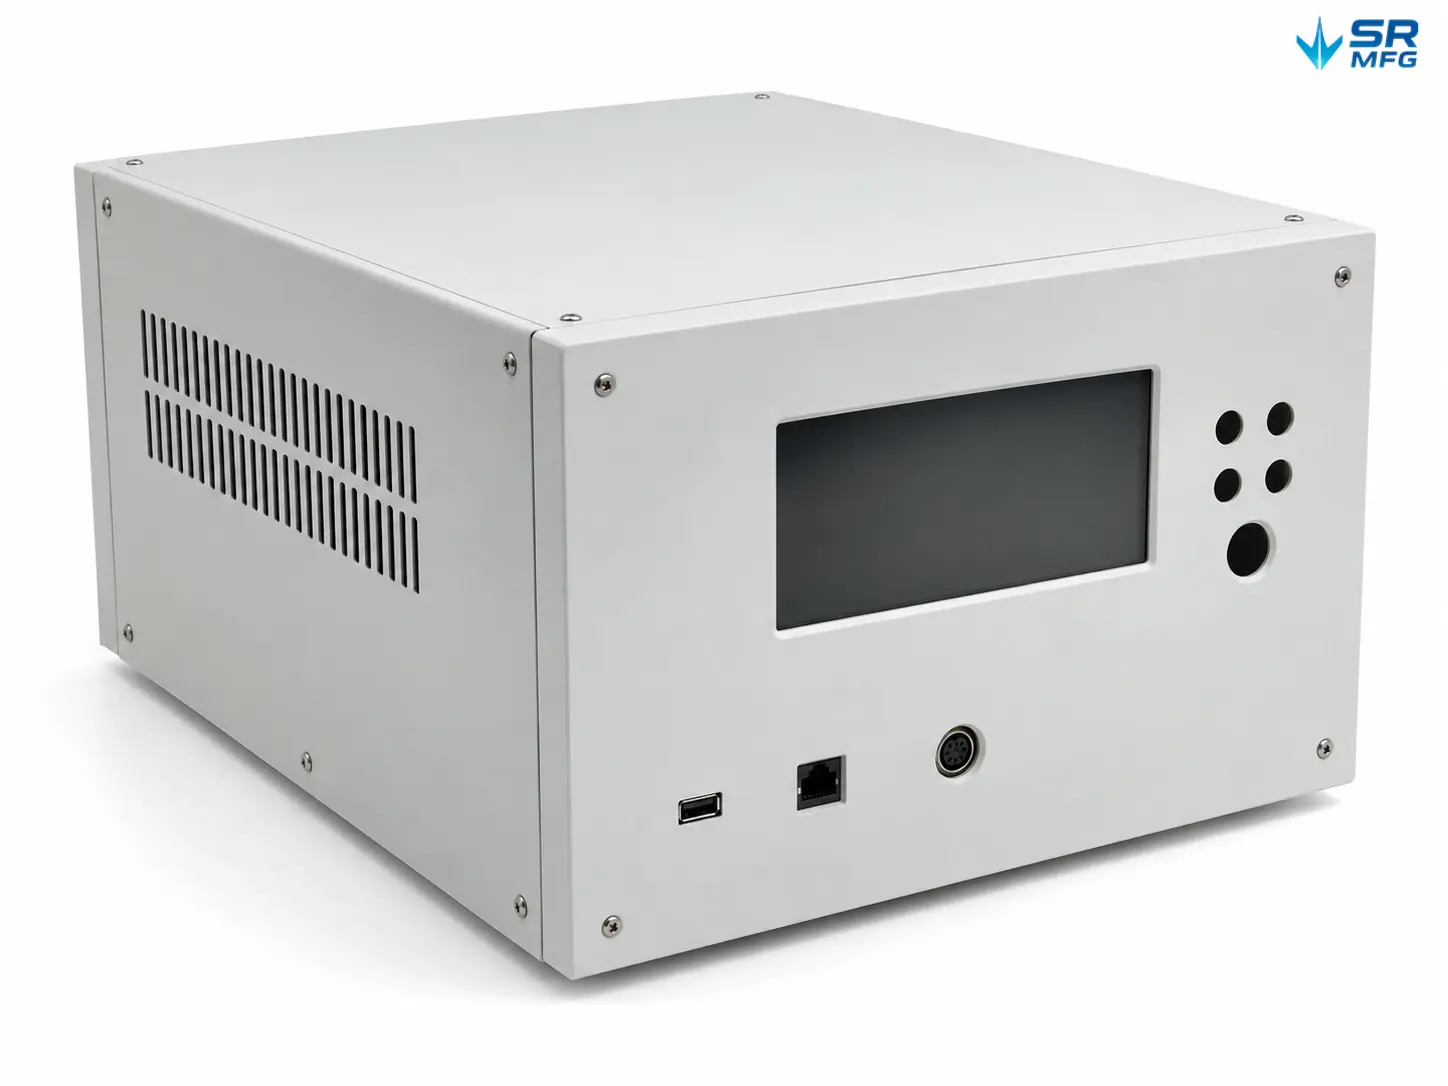
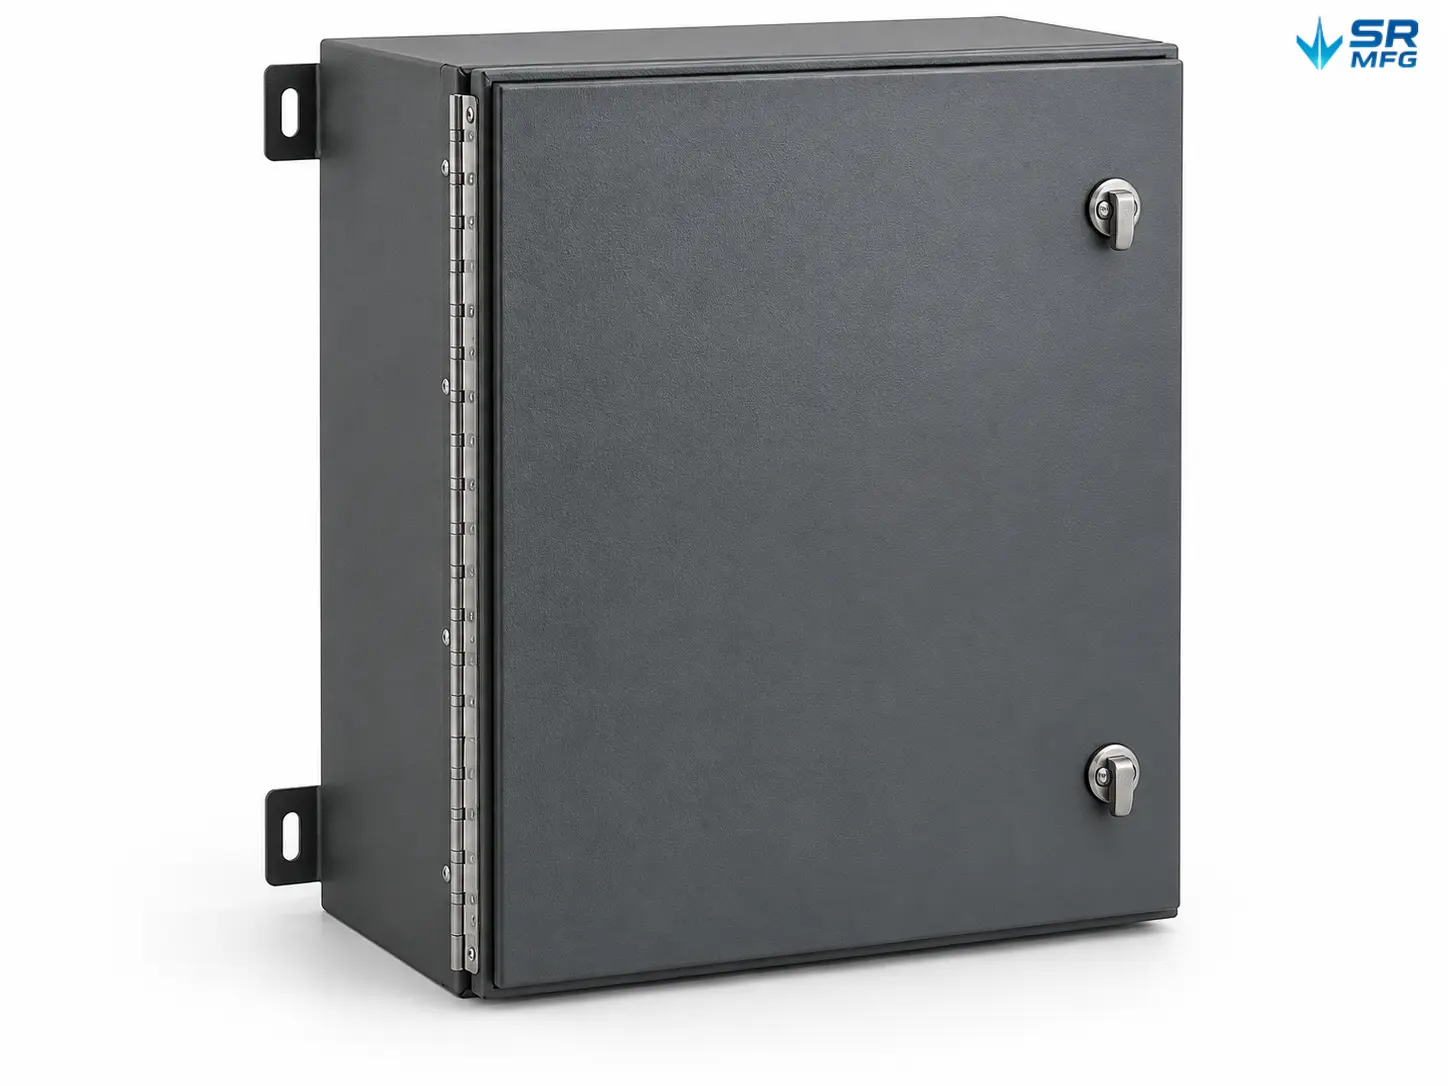
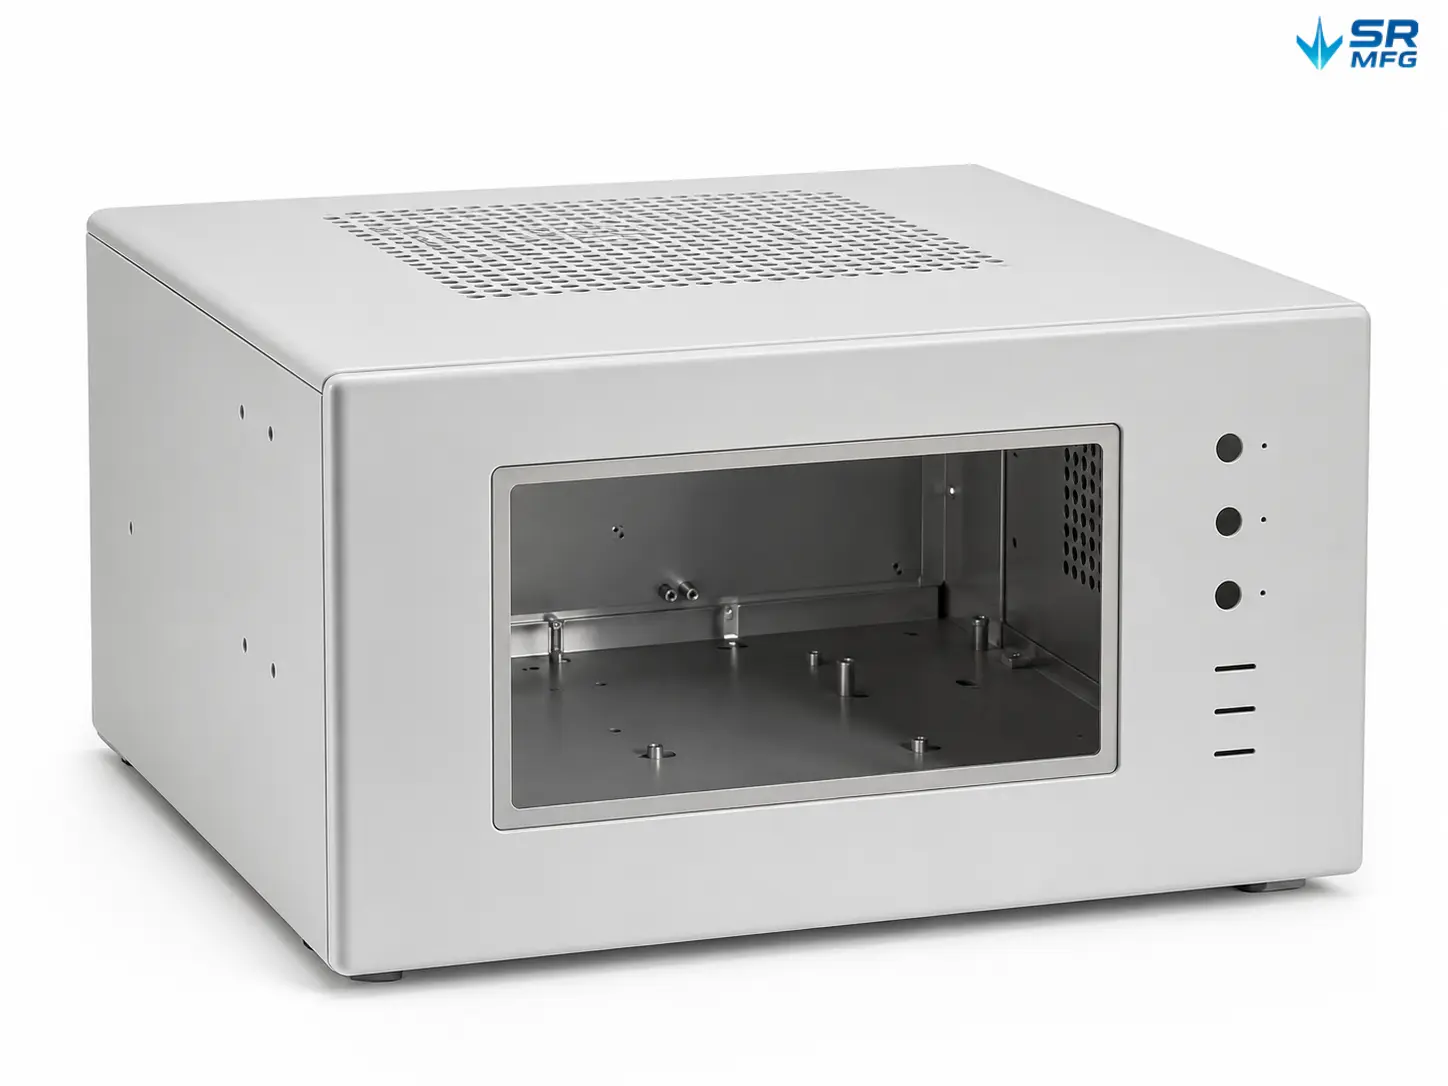
Gabinete de chapa rebabado con bordes lisos para un manejo y ensamblaje más seguros
Manipulación Más Segura
  • Reduce las aristas afiladas que pueden cortar a los operadores
  • Mejora la manipulación durante el ensamblaje y el embalaje
  • Ayuda a reducir el riesgo de retrabajo
Mejor Ajuste en el Ensamblaje
  • Elimina las interferencias en los bordes cortados
  • Ayuda a alinear las piezas y a que encajen con mayor suavidad
  • Facilita una instalación repetible
Aristas Aptas para Recubrimiento
  • Mejora la cobertura del recubrimiento en polvo y de la pintura en los bordes
  • Reduce el riesgo de película delgada en las esquinas
  • Contribuye a un acabado más limpio
Mayor vida útil
  • Reduce la concentración de tensiones en las transiciones afiladas
  • Puede mejorar el sellado y la durabilidad
  • Ayuda a que las piezas funcionen de forma más fiable

Nota de ingeniería: El método de rebaba adecuado depende del material, el requisito de borde, el acabado posterior y la función de ensamblaje.

Calidad del borde
Preparación para el ensamblaje
Protección de la superficie

¿Qué condiciones de borde puede entregar SR MFG?

Tras procesos como el corte láser, el estampado, el mecanizado o la soldadura, los bordes metálicos suelen presentar rebabas, escoria o esquinas afiladas. Los requisitos de borde varían ampliamente según el producto: no existe una condición “predeterminada” única. A continuación se describen las capacidades principales de acabado de bordes de SR MFG.
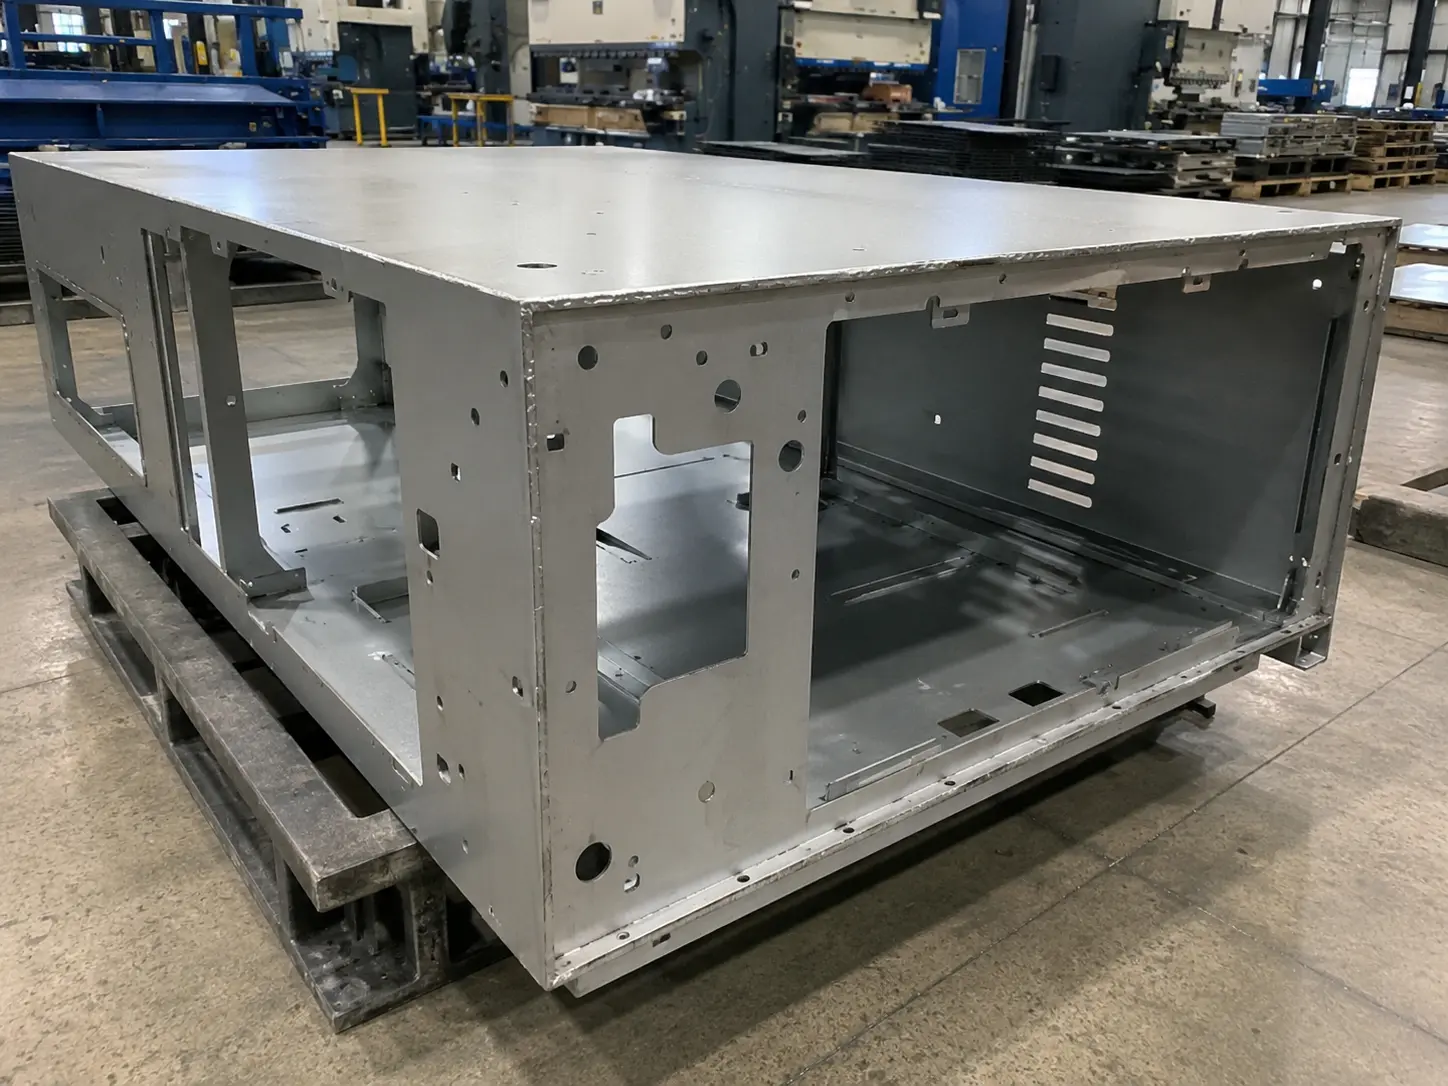
Antes Condición del borde antes del rebabado
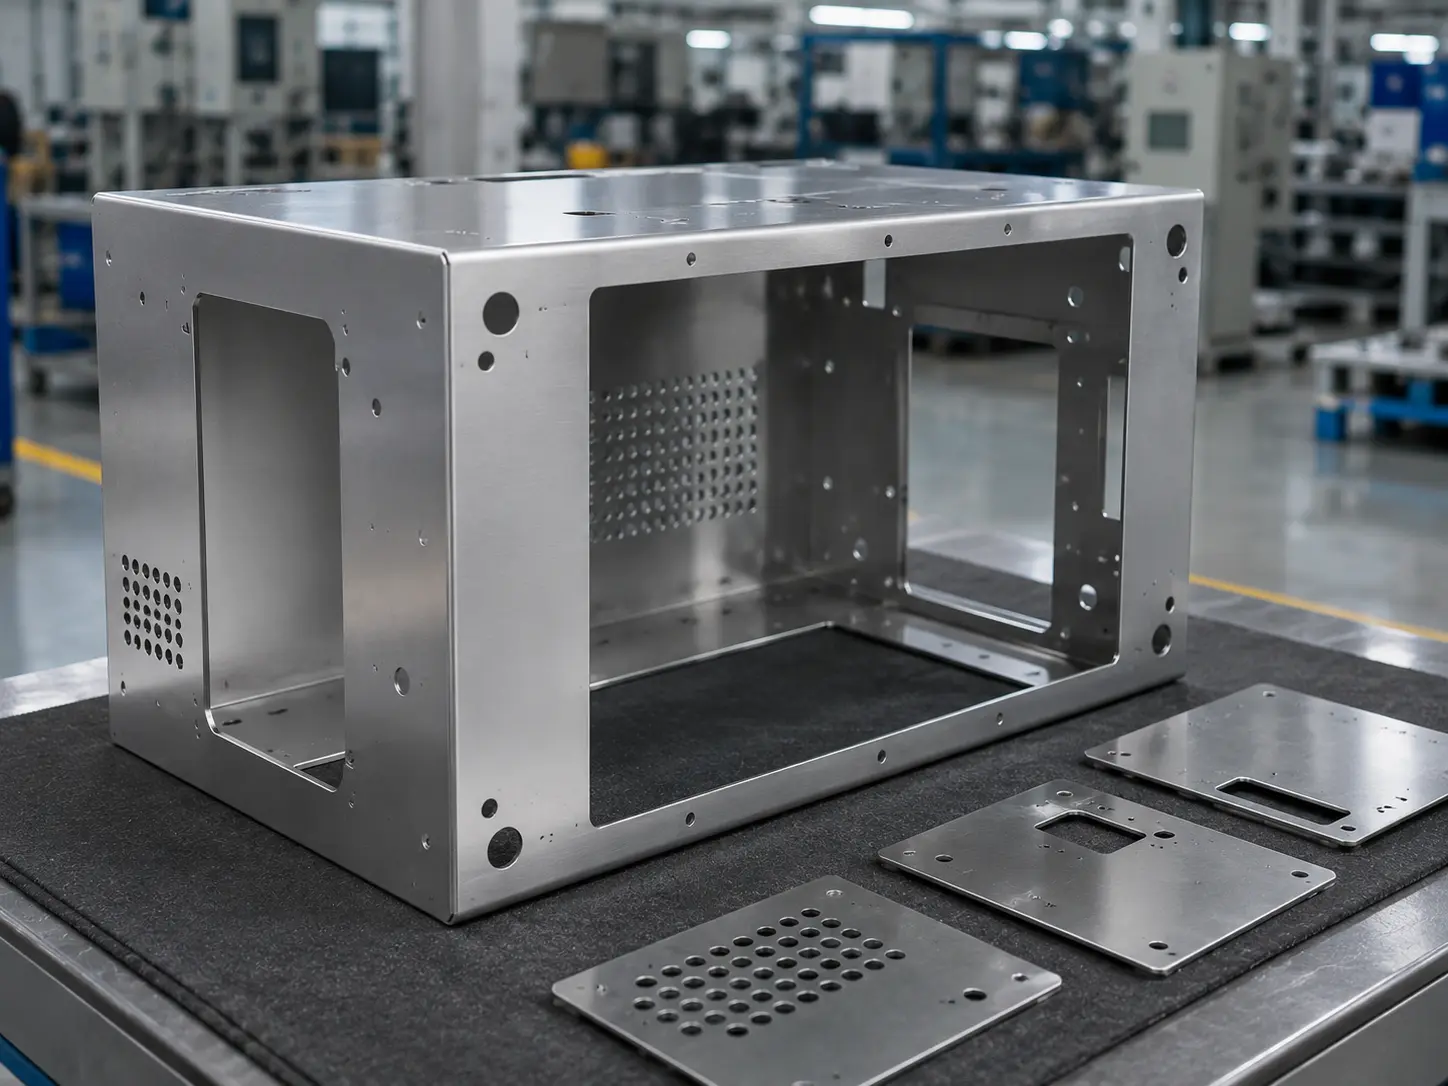
Después Condición del borde después del rebabado

Eliminación completa de rebabas

Podemos eliminar rebabas hasta el nivel de ~0.01 mm. Combinando múltiples métodos de desbarbado según sea necesario, evaluamos la accesibilidad de las características para agujeros cruzados, ranuras profundas, cavidades ciegas y los criterios de aceptación de bordes requeridos.

El resultado es sin rebabas visibles y una sensación suave y sin enganches al tacto.

Opciones de acabado de bordes

1

Borde sin rebabas

Acabado de bordes sin rebabas

Elimina las rebabas visibles y el material sobresaliente afilado de los bordes cortados, punzonados, estampados o mecanizados.

Recomendado para: piezas manipuladas, piezas de ensamblaje, paneles estéticos.
2

Rompido de Aristas

Rebaba de ruptura de borde

Redondea ligeramente las esquinas afiladas manteniendo casi inalterada la geometría original de la pieza.

Recomendado para: seguridad, ajuste y piezas de producción general.
3

Chaflán / Radio

Acabado de bordes con chaflán y radio

Crea un chaflán o un radio definidos cuando el plano exige una geometría de borde controlada.

Recomendado para: piezas acopladas, tapas, soportes y conjuntos de precisión.
4

Borde preparado para recubrimiento

Acabado de bordes listo para recubrimiento

Mejora la condición del borde antes del recubrimiento en polvo, la pintura líquida, el galvanizado o el e-coating.

Recomendado para: mejor cobertura del borde y menor riesgo de fallo del recubrimiento.

Nota de ingeniería: La condición de borde adecuada depende del material, el requisito de borde, el acabado posterior y la función de ensamblaje. Seguimos planos, muestras o sus estándares de calidad de bordes.

Calidad del borde
Puede especificar
Uniforme
Control de procesos
Fiable para
Ensamblaje y recubrimiento

Cómo seleccionar el método de rebabado adecuado

Diferentes tipos de rebabas, geometrías de piezas y requisitos posteriores requieren diferentes rutas de rebaba.
Revise el proceso más adecuado según el acceso a las características, el volumen de producción y los objetivos de calidad de bordes.

1

Rebabado manual

Mejor aplicación:

Bajo volumen, alto valor, retoque local

Tipo de rebaba:

Bordes accesibles y bocas de agujeros

Ventajas:

Flexible, controlable, muy adaptable

Limitaciones:

Alto coste de mano de obra; baja productividad; consistencia dependiente del operador

Usos típicos:

Piezas de acoplamiento de precisión, prototipos, lotes pequeños

2

Acabado en masa
(Vibratorio / Barrilado)

Mejor aplicación:

Piezas pequeñas en volumen; aceptable una eliminación global ligera

Tipo de rebaba:

Rebabas generales en bordes exteriores; se necesita un redondeo ligero de bordes

Ventajas:

Alta eficiencia por lote; proceso maduro; buena consistencia

Limitaciones:

Limitado para áreas enmascaradas, agujeros profundos o rebabas de raíz; posibles golpes entre piezas

Usos típicos:

Herrajes, piezas estándar, estampados pequeños

3

Decapado por chorro abrasivo
(Seco / Húmedo / Micro)

Mejor aplicación:

Superficies exteriores; se requiere uniformidad estética

Tipo de rebaba:

Rebabas finas; rebaje de bordes; limpieza superficial

Ventajas:

Puede combinar la limpieza con la uniformidad del aspecto

Limitaciones:

Menos eficaz en rebabas gruesas; deben controlarse los daños superficiales y los residuos de abrasivo

Usos típicos:

Piezas estéticas, limpieza de fundiciones, piezas pequeñas de precisión

4

Electroquímico
Decapado (ECD)

Mejor aplicación:

Geometría compleja; elementos internos de difícil acceso

Tipo de rebaba:

Agujeros cruzados, conductos internos, ranuras profundas

Ventajas:

Altamente selectivo; excelente alcance; ciclo típico 10–30 s

Limitaciones:

Requiere dispositivos de sujeción, electrodos, control químico, enjuague y control de la corrosión

Usos típicos:

Cuerpos de válvula, carcasas de bombas, componentes hidráulicos, rebabas en agujeros cruzados

5

Chorro de agua a alta presión

Mejor aplicación:

Altos requisitos de limpieza; se busca decapar + limpiar

Tipo de rebaba:

Rebabas de fundición, rebabas, residuos de viruta

Ventajas:

Limpieza integrada; capaz hasta aproximadamente clase 245 MPa

Limitaciones:

Alto coste de equipo y tratamiento de agua; se requieren secado y protección anticorrosiva

Usos típicos:

Piezas automotrices, componentes de motor, fundiciones de precisión

6

Asistido por ultrasonido
Micro-rebabado

Mejor aplicación:

Piezas pequeñas de precisión; sensibles al daño superficial

Tipo de rebaba:

Micro-rebabas, que a menudo requieren ampliación

Ventajas:

Suave con las superficies; eficaz para micro-rebabas

Limitaciones:

Limitado en rebabas pesadas o fuertemente adheridas; requiere validación

Usos típicos:

Piezas de precisión para semiconductores, óptica y sector médico

7

Energía térmica
Método (TEM)

Mejor aplicación:

Características internas inaccesibles mecánicamente; micro-rebabas o rebabas de fundición

Tipo de rebaba:

Orificios, pasos cruzados, cavidades complejas

Ventajas:

Eficaz en micro-rebabas en zonas inaccesibles

Limitaciones:

Requiere un control de proceso estricto y verificación posterior a la limpieza; no es adecuado para todas las piezas

Usos típicos:

Componentes con múltiples puertos, canales internos complejos

Nota de ingeniería: La selección final del método de rebaba debe confirmarse según el material, la ubicación de la rebaba, la geometría de la pieza, la condición de borde objetivo, las necesidades de recubrimiento o ensamblaje posteriores y la validación de muestras.

Hablemos de su pieza

Materiales y tipos de piezas que podemos desbarbar

Diferentes materiales y geometrías requieren diferentes rutas de rebaba. Revisamos la calidad del material,
la ubicación de la rebaba, el requisito de borde y el acabado posterior antes de seleccionar el proceso.

Materiales que procesamos habitualmente

Acero al carbono / SPCC

Capacidad estándar

Requiere protección anticorrosiva después del desbarbado o la limpieza.

Acero inoxidable

Capacidad estándar

Evitar la contaminación por hierro libre; adecuado para piezas visibles y resistentes a la corrosión.

Aleaciones de aluminio

Capacidad estándar

Blando y fácil de rayar; usar medios y manipulación controlados.

Acero galvanizado

Usar con cuidado

Utilizar un desbarbado suave para proteger la capa de zinc.

Cobre y aleaciones de cobre

Usar con cuidado

Propenso a la oxidación y a las huellas dactilares; puede requerir embalaje protector.

Tipos de piezas que desbarbamos habitualmente

Piezas planas cortadas de chapa metálica

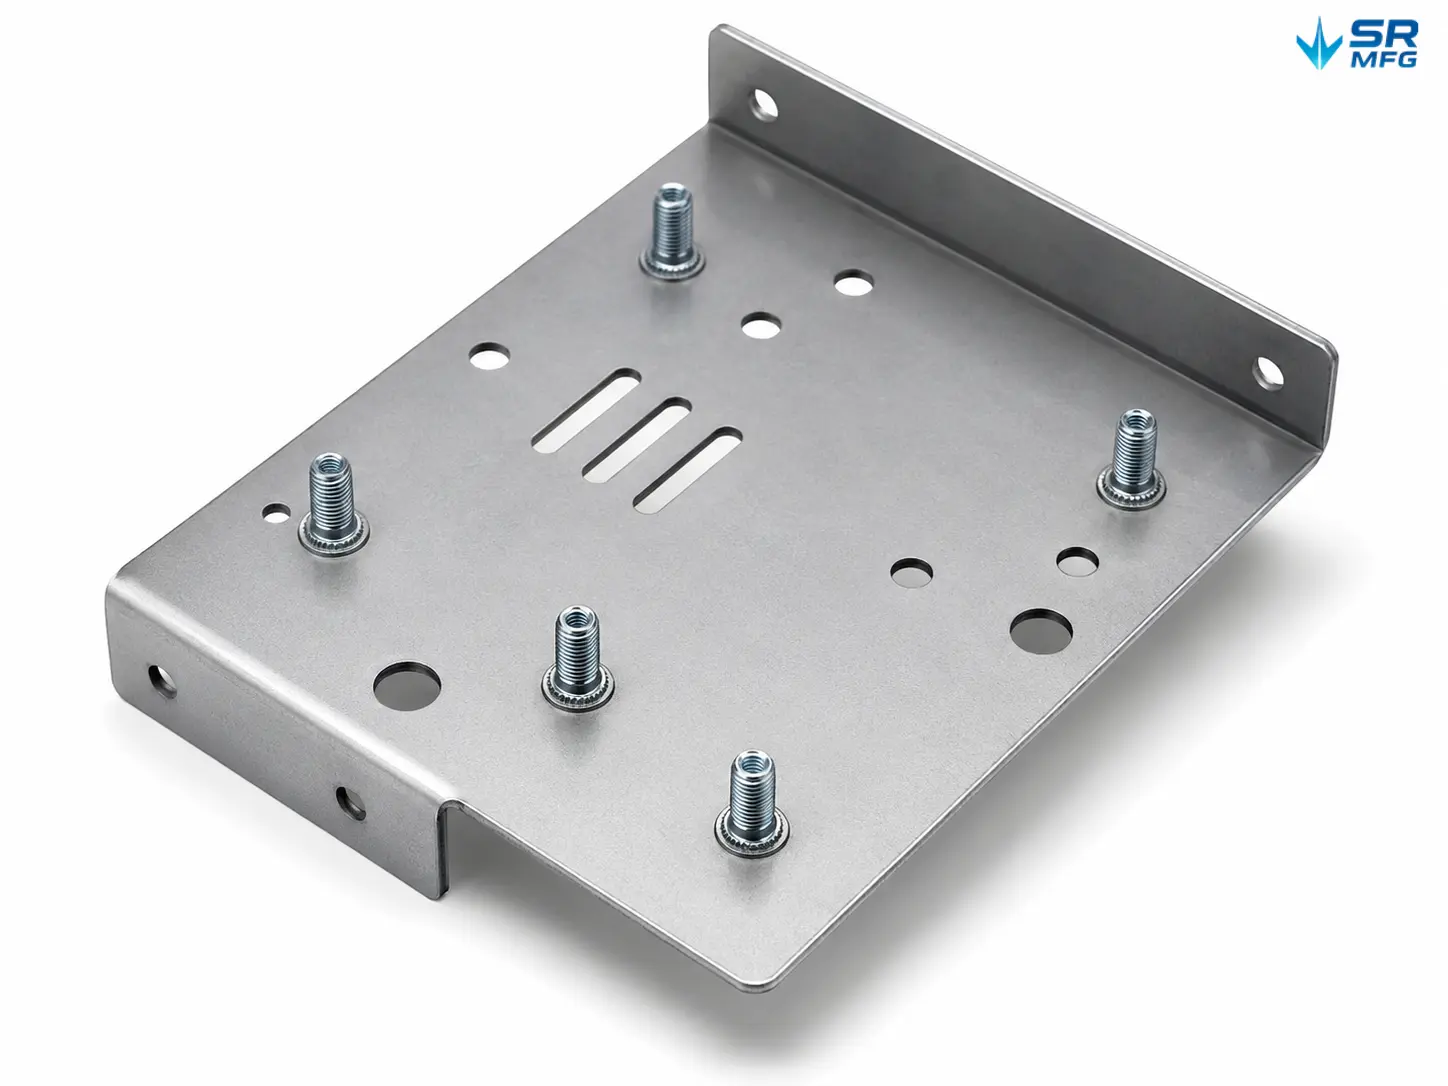
Paneles, soportes, placas de montaje, disipadores de calor, separadores.

Piezas dobladas y conformadas

Carcasas, tapas, soportes en U, soportes en L, paneles estéticos.

Estampaciones y pequeños herrajes

Clips, lengüetas elásticas, arandelas, terminales, piezas perforadas.

Bordes mecanizados y bocas de orificios

Orificios taladrados/roscados, ranuras, bordes escalonados, pequeñas características.

Conjuntos soldados y zonas de transición

Soportes soldados, conjuntos de bastidor, áreas de transición de bordes.

Nota de ingeniería: Los resultados de la rebaba pueden variar según la dureza del material, el espesor de la chapa, la geometría del borde, la condición de la superficie y la gravedad de la rebaba. Las superficies sensibles, las piezas delgadas y los componentes terminados pueden requerir un control adicional del proceso para evitar deformaciones, rayaduras o una eliminación excesiva de material.

Propiedades
Revisión
Borde
Requisito
Montaje
Preparación
Explore la biblioteca de materiales de SR MFG

Flujo de proceso de desbarbado estandarizado

Proceso de desbarbado de metales (muestra en vídeo)

1

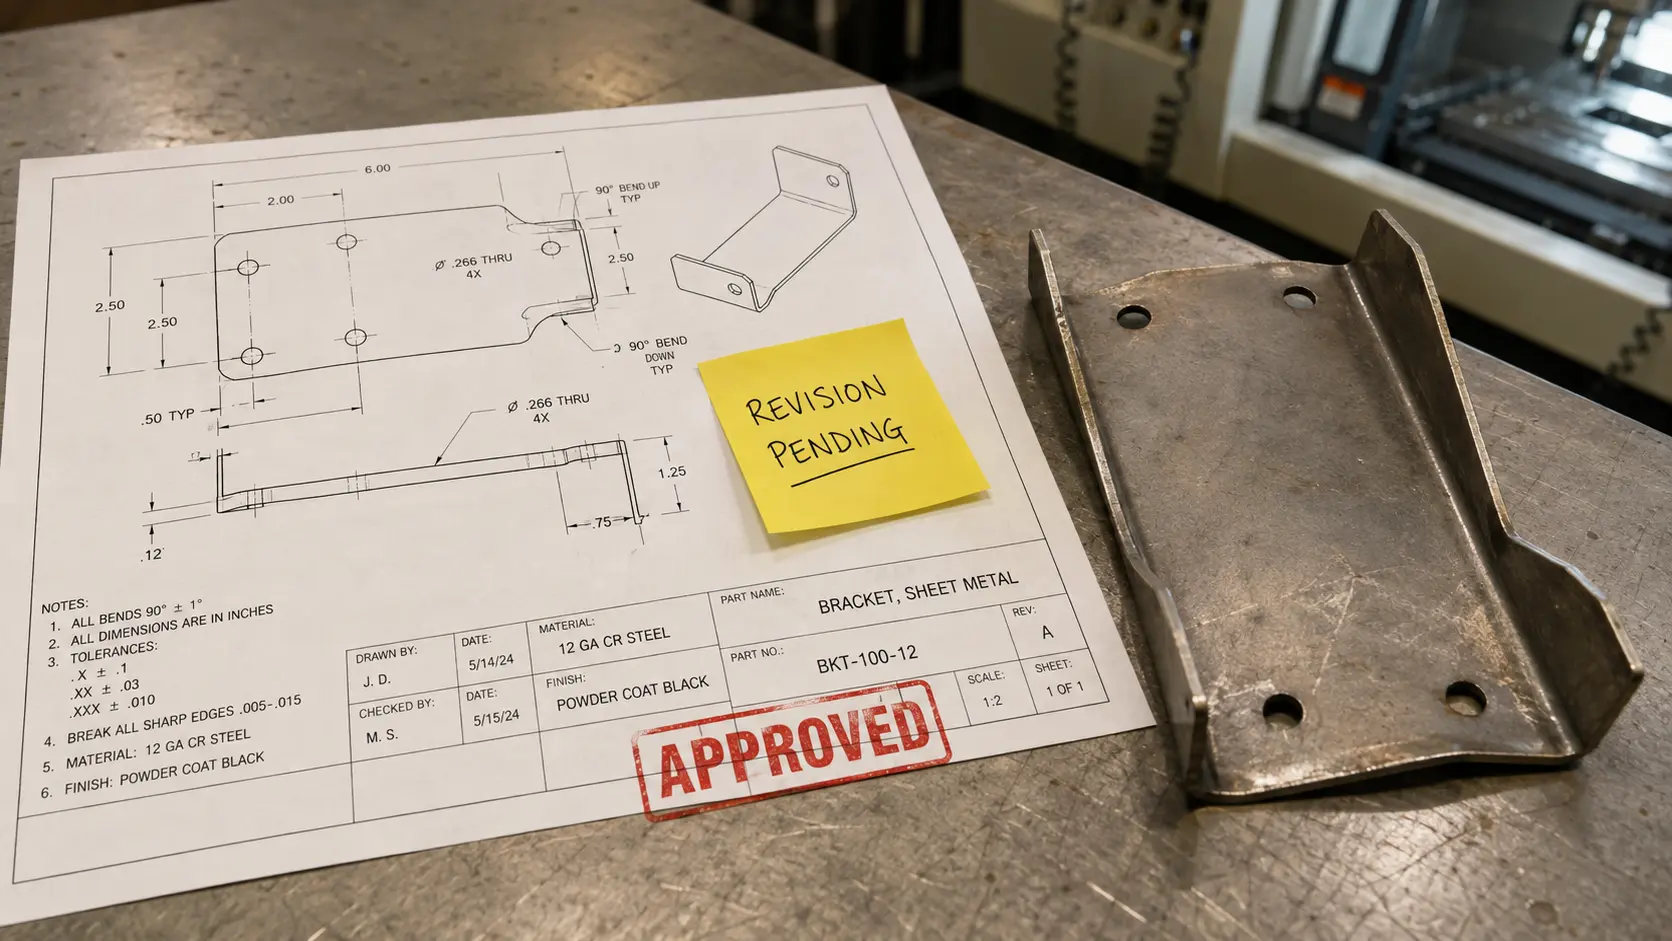
Revisión del plano y de los bordes

  • Confirmar el plano, el estándar de bordes y los criterios de aceptación
  • Definir el estado de la rebarba, el radio o el requisito de chaflán de borde
2

Inspección de recepción y trazabilidad

  • Verificar el estado de la pieza y la identidad del lote
  • Establecer la trazabilidad antes del procesamiento
3

Limpieza y protección de áreas

  • Eliminar aceiente, virutas y residuos sueltos
  • Enmascarar áreas críticas o cosméticas cuando sea necesario
4

Operación principal de rebabado

  • Aplicar la ruta de proceso de rebabado seleccionada
  • Controlar la consistencia, la cantidad de material eliminado y la forma del borde
5

Verificación de bordes e IPQC

  • Verificar la eliminación de rebabas y la condición objetivo del borde
  • Inspeccionar el ajuste, la seguridad en la manipulación y la calidad estética
6

Limpieza final, embalaje y envío

  • Limpiar y secar las piezas después del procesamiento
  • Utilice embalaje protector para la entrega

Nota de ingeniería: El flujo real de rebaba depende del material, la ubicación de la rebaba, la condición de borde objetivo, la geometría de la pieza, las necesidades de recubrimiento o ensamblaje posteriores y la validación de muestras.

Calidad del borde
Control de inspección
Protección en la entrega

¿Listo para revisar sus requisitos de rebabado?

Envíenos sus planos, material, ubicación de las rebabas, condición objetivo del borde, superficies críticas, requisitos posteriores de recubrimiento o ensamblaje y criterios de inspección. Nuestro equipo de ingeniería revisará la geometría de la pieza y recomendará un proceso de rebabado adecuado.
Rebaba de metal Preguntas frecuentes​​​​

No siempre. Que un borde se sienta “no cortante” depende del método de rebaba y, más importante aún, de los criterios de aceptación. En la práctica, si la altura de la rebaba se controla aproximadamente a 0.05–0.2 mm, muchas aplicaciones lo considerarán aceptable para el manejo, pero el requisito final debe ser el que defina su plano/especificación. Una comprobación rápida común es la prueba del guante de algodón: pase suavemente un guante de algodón por el borde; que no se enganche ni se agarre se utiliza como método práctico de cribado, mientras que la disposición final sigue el estándar especificado.

La mayoría de las rebabas de agujeros internos y cavidades internas pueden tratarse, pero el proceso correcto depende del diámetro del agujero, la profundidad (relación L/D) y la complejidad general de la geometría.

Una práctica “comprobación de accesibilidad en cinco pasos” es:

  1. Extraiga la geometría clave del 3D modelo/plano: tamaño mínimo de entrada, profundidad/relación L-D, holgura máxima de la cavidad, ubicaciones de los agujeros pasantes.

  2. Evaluación de accesibilidad física: confirmar si las herramientas/medios/electrodos pueden entrar y actuar de forma estable en el borde objetivo.

  3. Selección de la ruta de proceso: elegir rutas diferentes para bordes externos frente a canales internos/agujeros cruzados (evaluar opciones como ECD o TEM cuando sea necesario).

  4. Definición del método de inspección: inspección visual, endoscopio, seccionamiento, métodos de pérdida de peso u otra verificación factible (según el proyecto).

  5. Validación mediante ensayo: realizar pruebas de rebabado en piezas reales (o muestras 3D-impresas representativas) y aprobar una muestra de referencia para producción.

Sí puede, pero el impacto suele ser pequeño y controlable, a menudo a nivel de micras, siempre que la ventana de proceso y el requisito de borde estén definidos y gestionados.

En la mayoría de los casos, sí. El rebabado es inherentemente una etapa generadora de contaminación y puede dejar nuevos residuos (virutas, medios abrasivos, polvo). Normalmente se requiere una etapa posterior de limpieza y secado para garantizar la fiabilidad del recubrimiento/montaje posterior.

Un enfoque ampliamente utilizado es ISO 13715:2017 (Documentación técnica de producto — Bordes de forma no definida — Indicación y acotación). Reduce la ambigüedad y alinea el diseño, la fabricación y la inspección.

Lógica básica de los símbolos (simplificada):

  • “+”: se permite exceso de material (p. ej., se permite rebaba/vuelco)

  • “−”: se requiere eliminación de material (se requiere rebabado/limpieza de bordes)

  • “±”: se permite exceso de material o eliminación de material

Ejemplo: desbarbado requerido en un canto externo (pieza de precisión)
Ⓤ − 0.05
Significado: para el borde externo especificado (Ⓜ), se requiere eliminación de material, y la eliminación máxima permitida es 0.05 mm. En otras palabras, las rebabas deben eliminarse por completo, pero el chaflán/eliminación de material del borde resultante no debe exceder 0.05 mm.

Recursos técnicos

Película Protectora

octubre 16, 2026|

La fina capa de plástico sobre una lámina de acero inoxidable no es residuo de embalaje para arrancar en la puerta, [...]

Ir arriba