
Servicios de pulido de metales
SR MFG ofrece pulido de metales de precisión para acero inoxidable, aluminio y piezas de chapa metálica a medida. Ayudamos a eliminar rebabas, marcas de mecanizado, arañazos leves y marcas de oxidación, mejorando la uniformidad de la superficie, el control de la rugosidad y el aspecto estético.
Para superficies visibles y características críticas, revisamos la dirección del grano, las muestras de acabado, las áreas de enmascarado, los objetivos de rugosidad y los requisitos de inspección antes de la producción, lo que ayuda a que sus piezas alcancen un acabado estable y repetible.
Obtenga un presupuesto personalizado en 24 horas
Cargue sus planos para revisión de ingeniería.
¿Qué es el pulido de metales y por qué es importante?
El pulido de metales mejora la suavidad de la superficie, la apariencia y la limpiabilidad al eliminar defectos leves, marcas de oxidación, huellas de mecanizado y rayones finos. También puede mejorar la resistencia a la corrosión, reducir la acumulación de suciedad y residuos, y preparar la superficie para el recubrimiento, el anodizado o el ensamblaje final.
Seleccionamos el método de pulido según el material, la geometría de la pieza, el objetivo de acabado, la dirección del grano, los requisitos de rugosidad y las necesidades funcionales para lograr resultados consistentes y repetibles.
Control
Objetivo
Acabado espejo
Resistencia a la corrosión
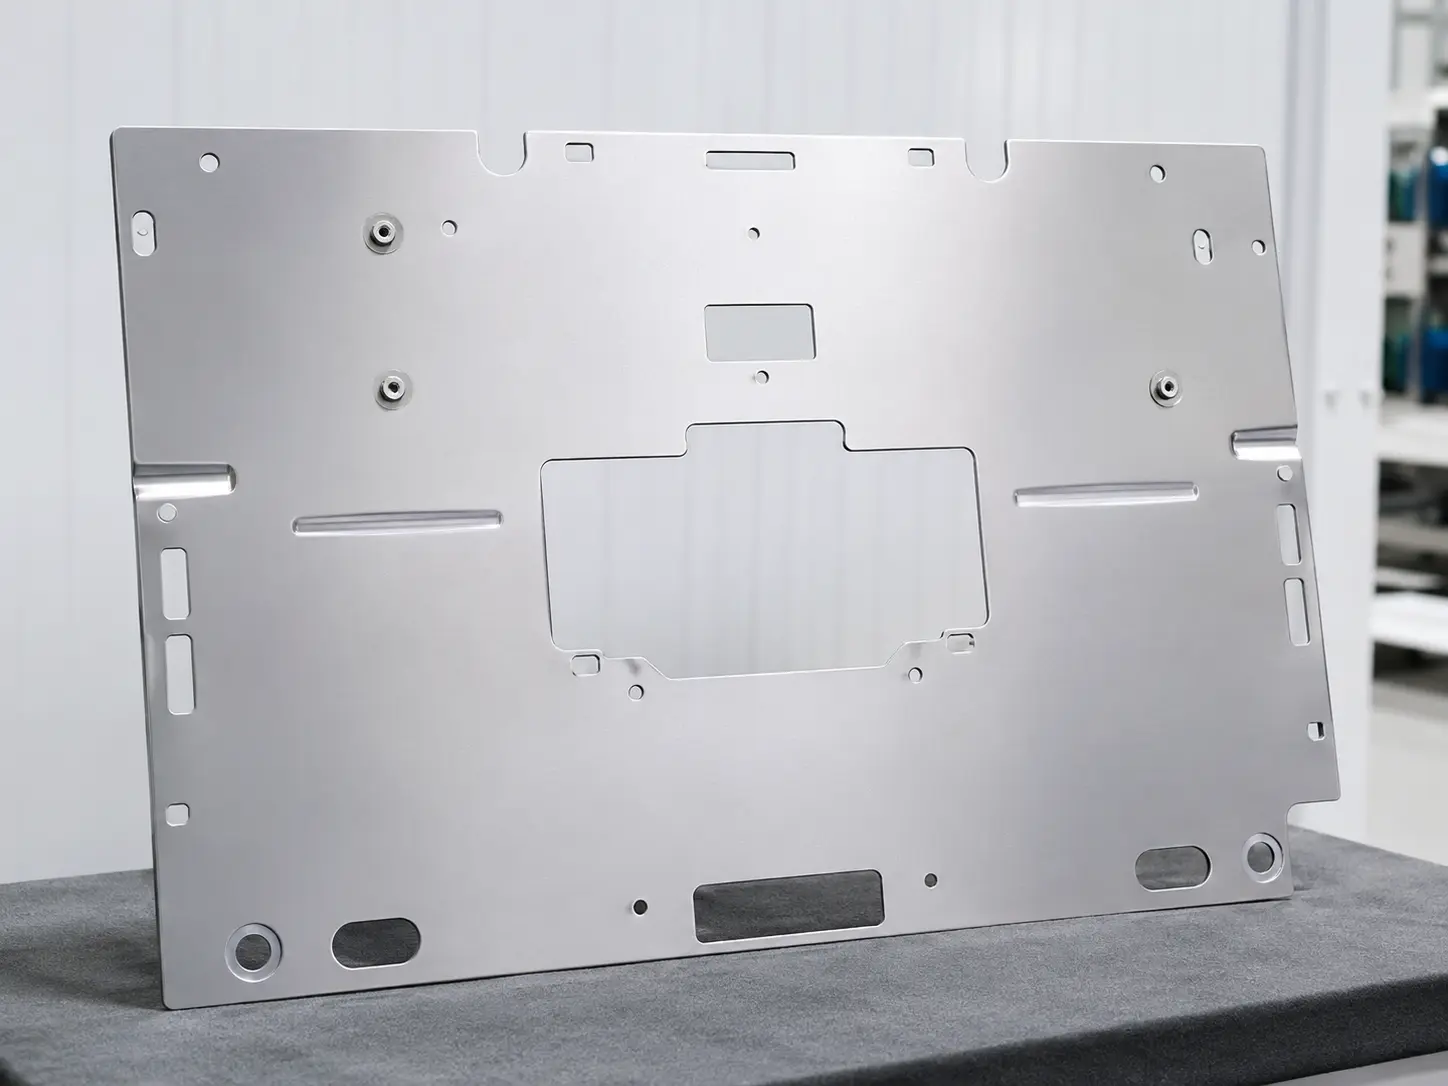
Diferentes métodos de pulido aportan diferentes ventajas. Elija la mejor solución para su pieza.
Pulido
Superficies planas, paneles grandes, cubiertas visibles y mejora cosmética general.
Utiliza abrasivos o herramientas de pulido para eliminar puntos altos, rayones y marcas de mecanizado, mejorando la suavidad de la superficie.
Menos eficiente en geometrías complejas; la consistencia depende del utillaje y del control del proceso.
Pulido
Formas complejas, características internas y áreas de difícil acceso mecánico.
Utiliza soluciones químicas para disolver selectivamente los picos microscópicos, logrando una superficie lisa y uniforme.
Implica la manipulación de productos químicos y controles de seguridad; requiere el cumplimiento ambiental adecuado.
Piezas de acero inoxidable que requieren excelente limpiabilidad, resistencia a la corrosión y apariencia de gama alta.
Un proceso electroquímico que nivela los picos microscópicos y elimina la contaminación superficial, dejando un acabado brillante.
El coste del equipo y del proceso es más alto; adecuado principalmente para metales conductores.
Pulido
Pequeñas características, detalles intrincados y acabado de precisión localizado.
Utiliza vibración ultrasónica con abrasivos finos para eliminar las micro-rebarbas y lograr un acabado superficial fino.
Cobertura y eficiencia limitadas en superficies grandes o abiertas.
Antes de la producción, confirme la calidad del material, el acabado objetivo, p. ej., el valor Ra, la dirección del grano, las áreas cosméticas, las zonas de enmascarado y la norma de inspección, para que podamos recomendar el mejor método de pulido para su pieza.
Hablemos de su piezaPor qué las piezas metálicas necesitan pulido
El pulido mejora la calidad superficial, la consistencia y la preparación para procesos posteriores en piezas metálicas visibles y funcionales.
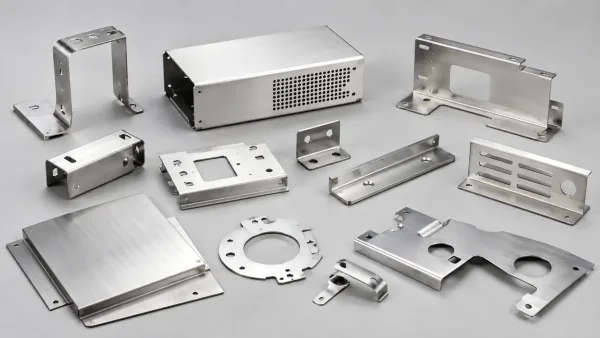
- Reducir rayones leves, marcas de herramienta y trazas de oxidación
- Mejorar el tacto y la limpieza visual
- Ayudar a que las piezas tengan un aspecto más uniforme
- Controlar la dirección del grano, el brillo y la rugosidad
- Mejor para piezas visibles de acero inoxidable y aluminio
- Facilita la aprobación de apariencia y la repetibilidad
- Mejorar el estado de la superficie antes del anodizado o el recubrimiento
- Reducir la contaminación antes del procesamiento final
- Facilitar piezas más limpias y listas para el ensamblaje
- Las superficies más lisas acumulan menos suciedad y residuos
- Puede ayudar a mejorar el rendimiento relacionado con la corrosión
- Útil para carcasas de equipos y piezas funcionales
Nota de ingeniería: El mejor método de pulido debe corresponder al material, la geometría, el acabado objetivo y los requisitos funcionales.
Compatibilidad de materiales para el pulido de metales
Los enfoques de pulido recomendados varían según la aleación, el estado de la superficie y el acabado objetivo.
(304 / 316)
Mejores métodos: Cepillado, abrillantado, electropulido.
Riesgos principales: Contaminación por hierro libre.
Nota típica: Definir la dirección del grano y el lado visible.
(5052 / 6061)
Mejores métodos: Cepillado fino, abrillantado.
Riesgos principales: Decoloración por calor, rayado fácil.
Nota típica: Proteger las superficies de apariencia y confirmar el acabado objetivo.
Mejores métodos: Acabado con banda, abrillantado para retoque estético.
Riesgos principales: Óxido flash después del pulido.
Nota típica: Pasar rápidamente al recubrimiento o a la protección anticorrosiva.
Mejores métodos: Cepillado ligero / pulido ligero.
Riesgos principales: El daño a la capa de zinc reduce la protección contra la corrosión.
Nota típica: Enfatizar el acondicionamiento y la limpieza suaves.
Mejores métodos: Abrillantado, acabado satinado.
Riesgos principales: Oxidación y huellas dactilares.
Nota típica: Las piezas decorativas suelen necesitar embalaje protector o recubrimiento.
Nota de ingeniería: La ruta de pulido final debe confirmarse según la aleación, la definición de la superficie de apariencia, el nivel de acabado y los requisitos del proceso posterior.
Explore la biblioteca de materiales de SR MFGFlujo del proceso de pulido de metales
Proceso de pulido de metales (recorrido en vídeo)
Revisión de entrada
- Confirmar el plano de la pieza, el material y el acabado objetivo
- Definir las superficies visibles, el valor Ra objetivo y los criterios de aceptación
Limpieza y protección
- Eliminar aceite, residuos y contaminación suelta
- Enmascarar orificios críticos, roscas o áreas cosméticas si es necesario
Rebabado y preparación previa al pulido
- Eliminar rebabas, aristas afiladas y defectos visibles
- Preparar la superficie para obtener resultados de pulido estables
Proceso de pulido
- Aplicar cepillado, pulido con pulidora o electropulido según lo seleccionado
- Controlar la dirección del grano, el brillo y la uniformidad de la superficie
Inspección y verificación
- Comprobar el aspecto, el valor de rugosidad objetivo y las áreas protegidas
- Confirmar la calidad estética y la repetibilidad antes de la liberación
Limpieza, secado y embalaje
- Limpiar y secar las piezas después del pulido
- Utilizar embalaje protector para evitar rayaduras durante el envío
Nota de ingeniería: El flujo de pulido real depende del material, la geometría, el nivel de acabado, los requisitos estéticos y las necesidades del proceso posterior.
¿Listo para revisar sus requisitos de pulido de metales?
Envíenos sus planos, grado del material, superficies visibles, acabado objetivo, dirección del grano, requisitos de Ra, áreas de enmascarado y criterios de inspección. Nuestro equipo de ingeniería revisará sus piezas y recomendará un proceso de pulido adecuado.
Industrias y aplicaciones del pulido de metales
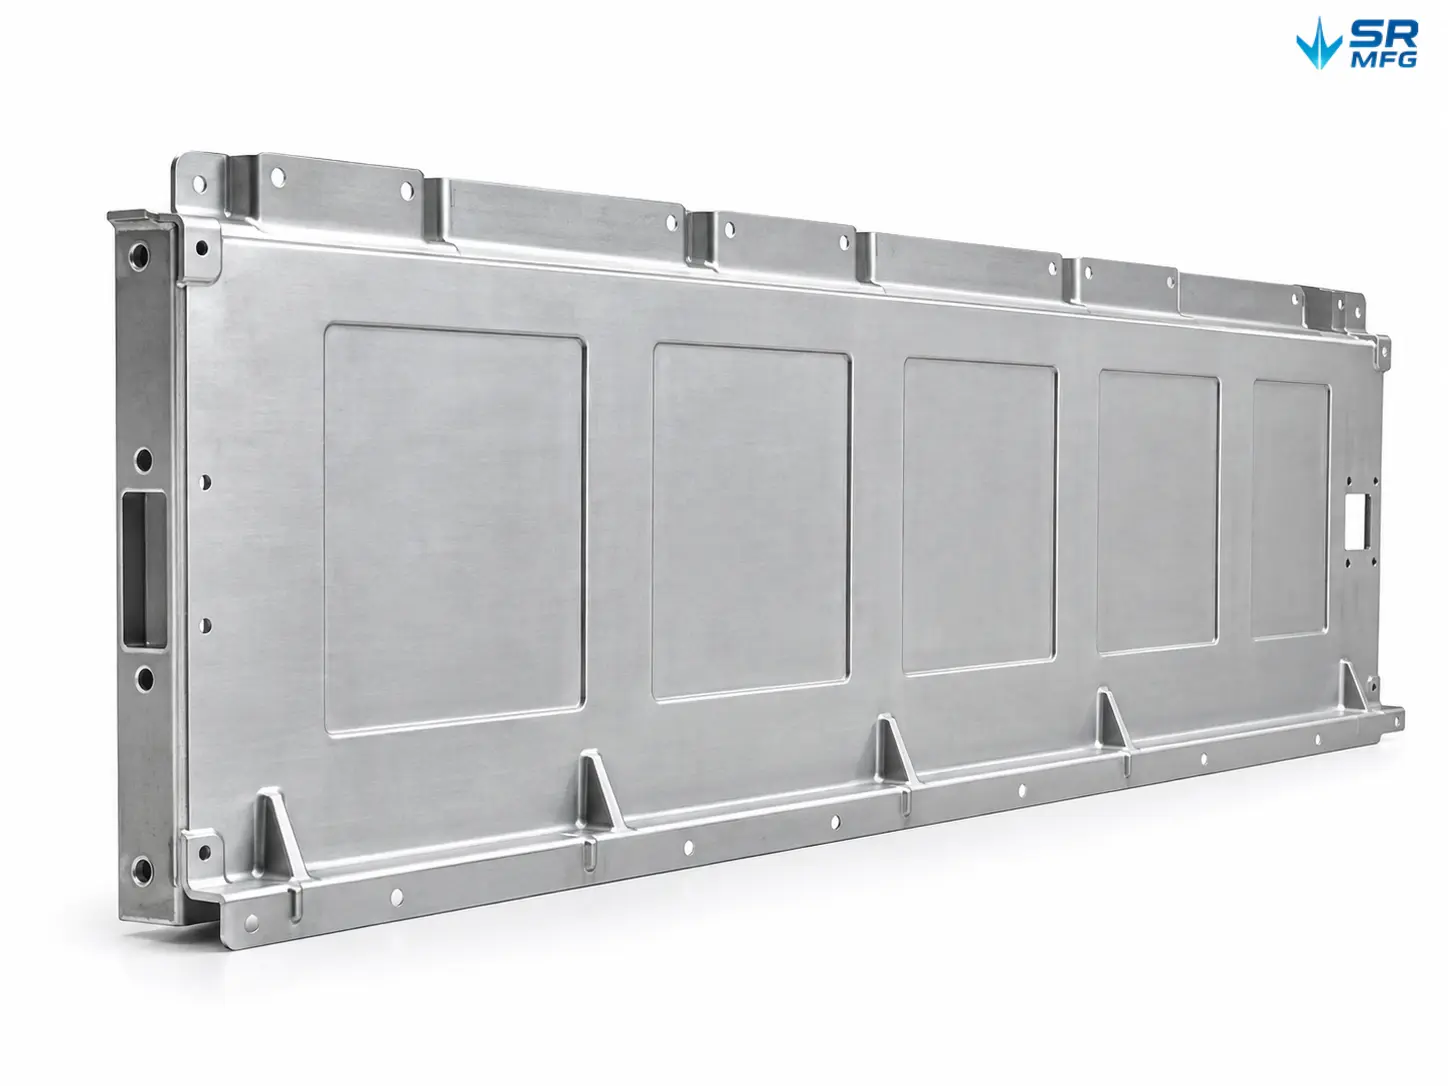
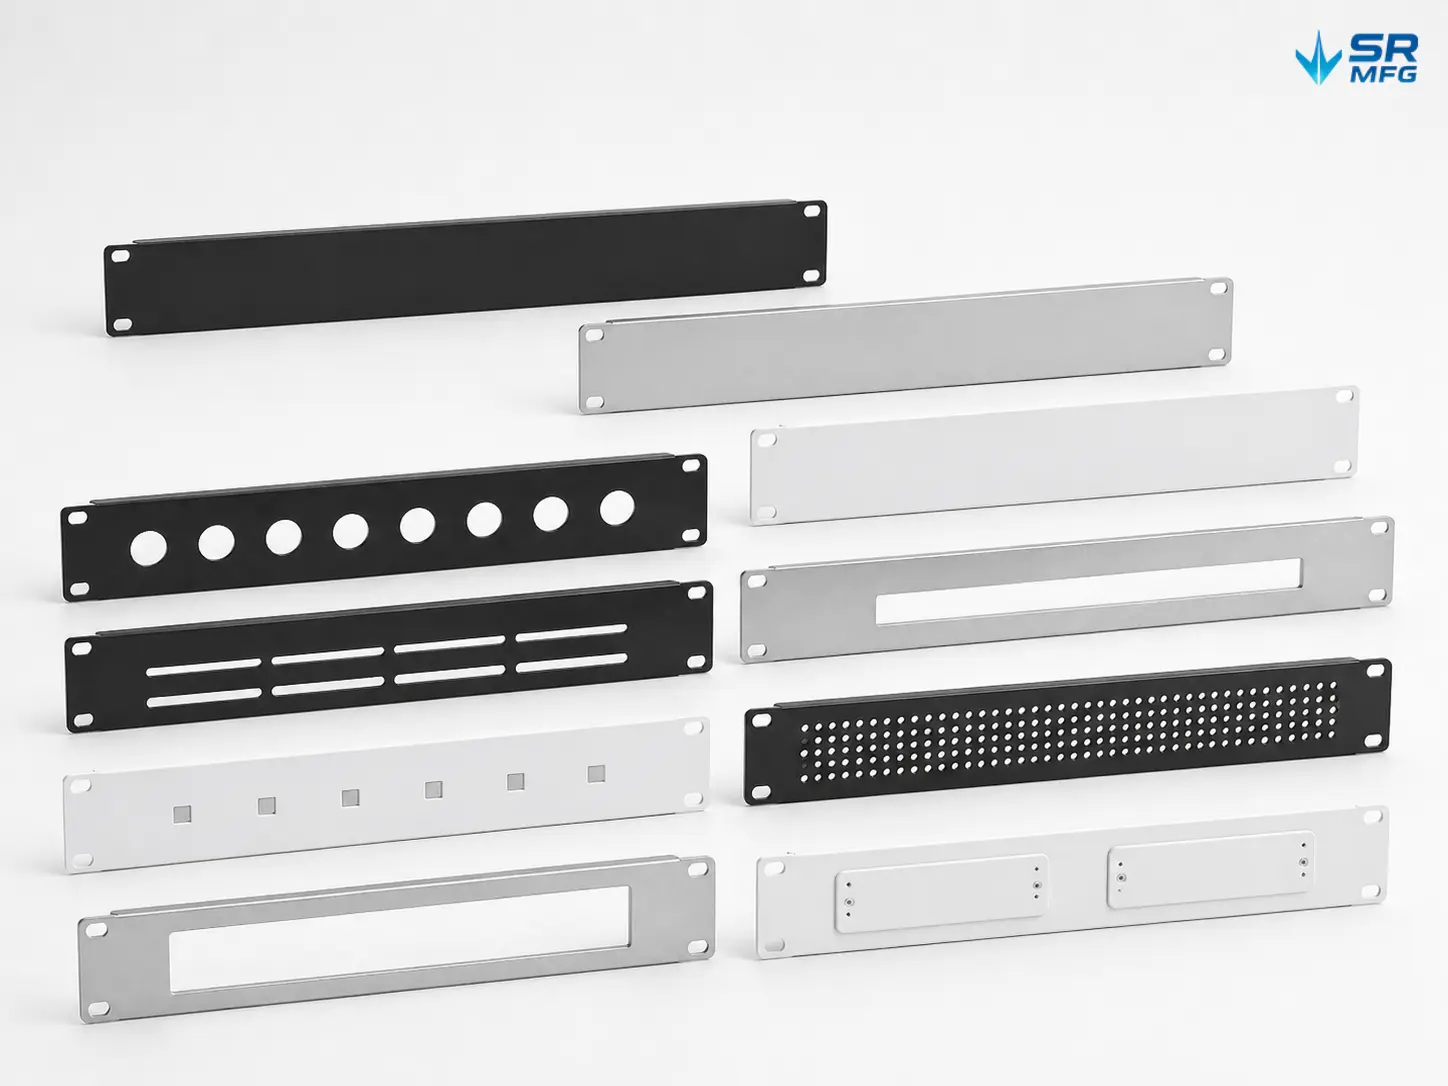
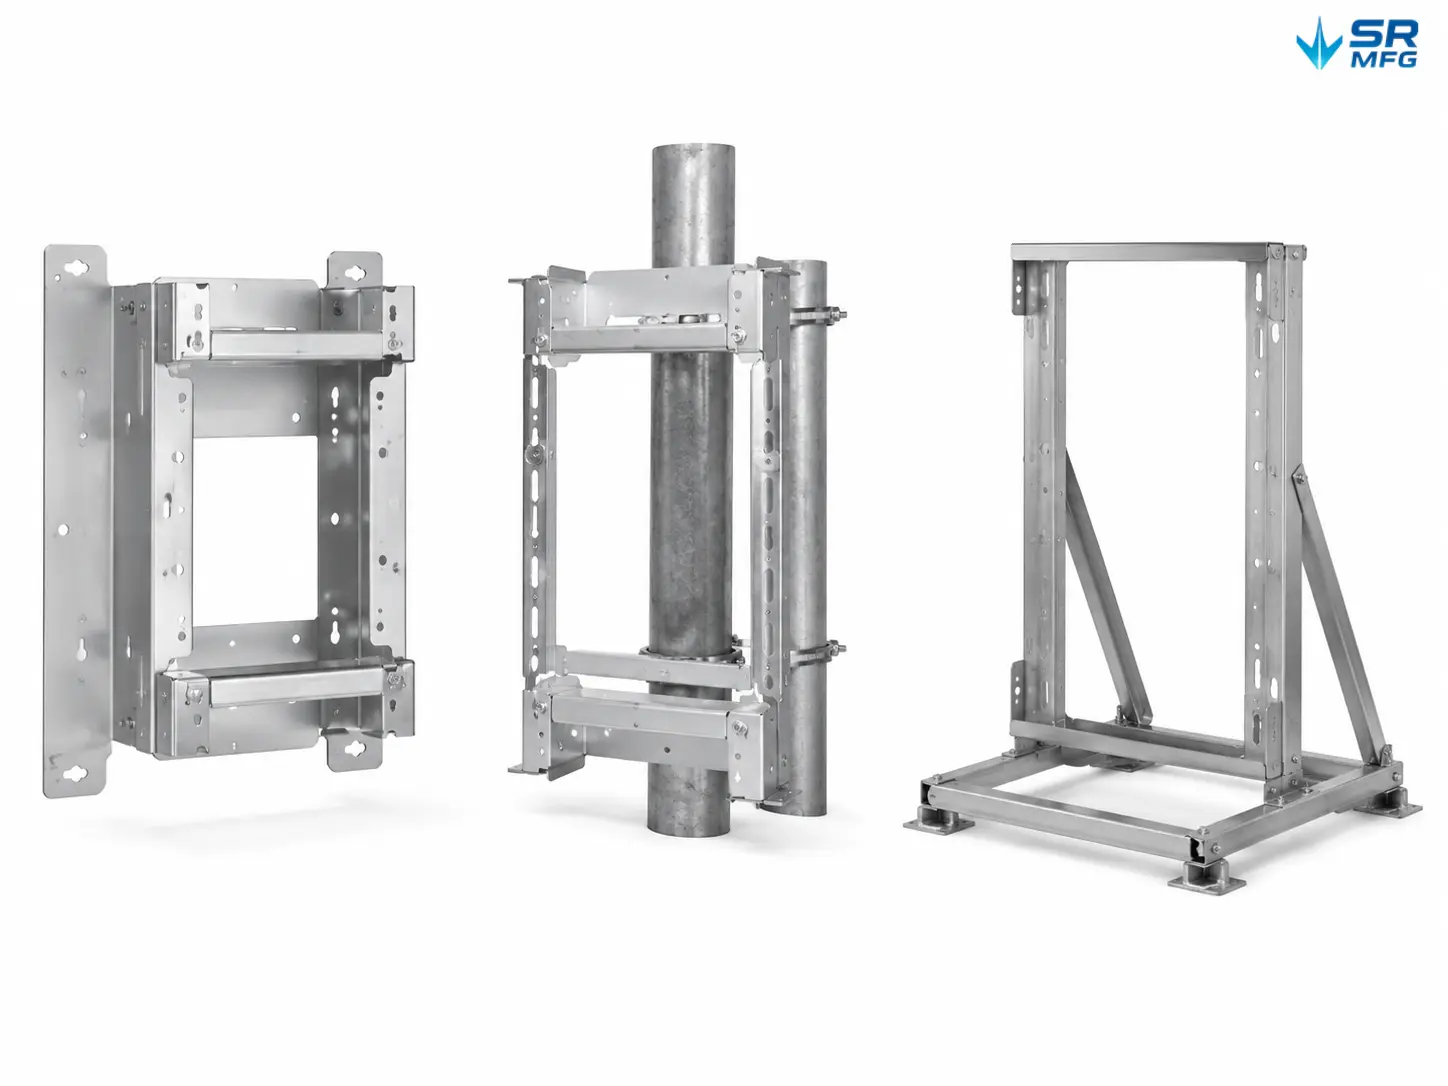
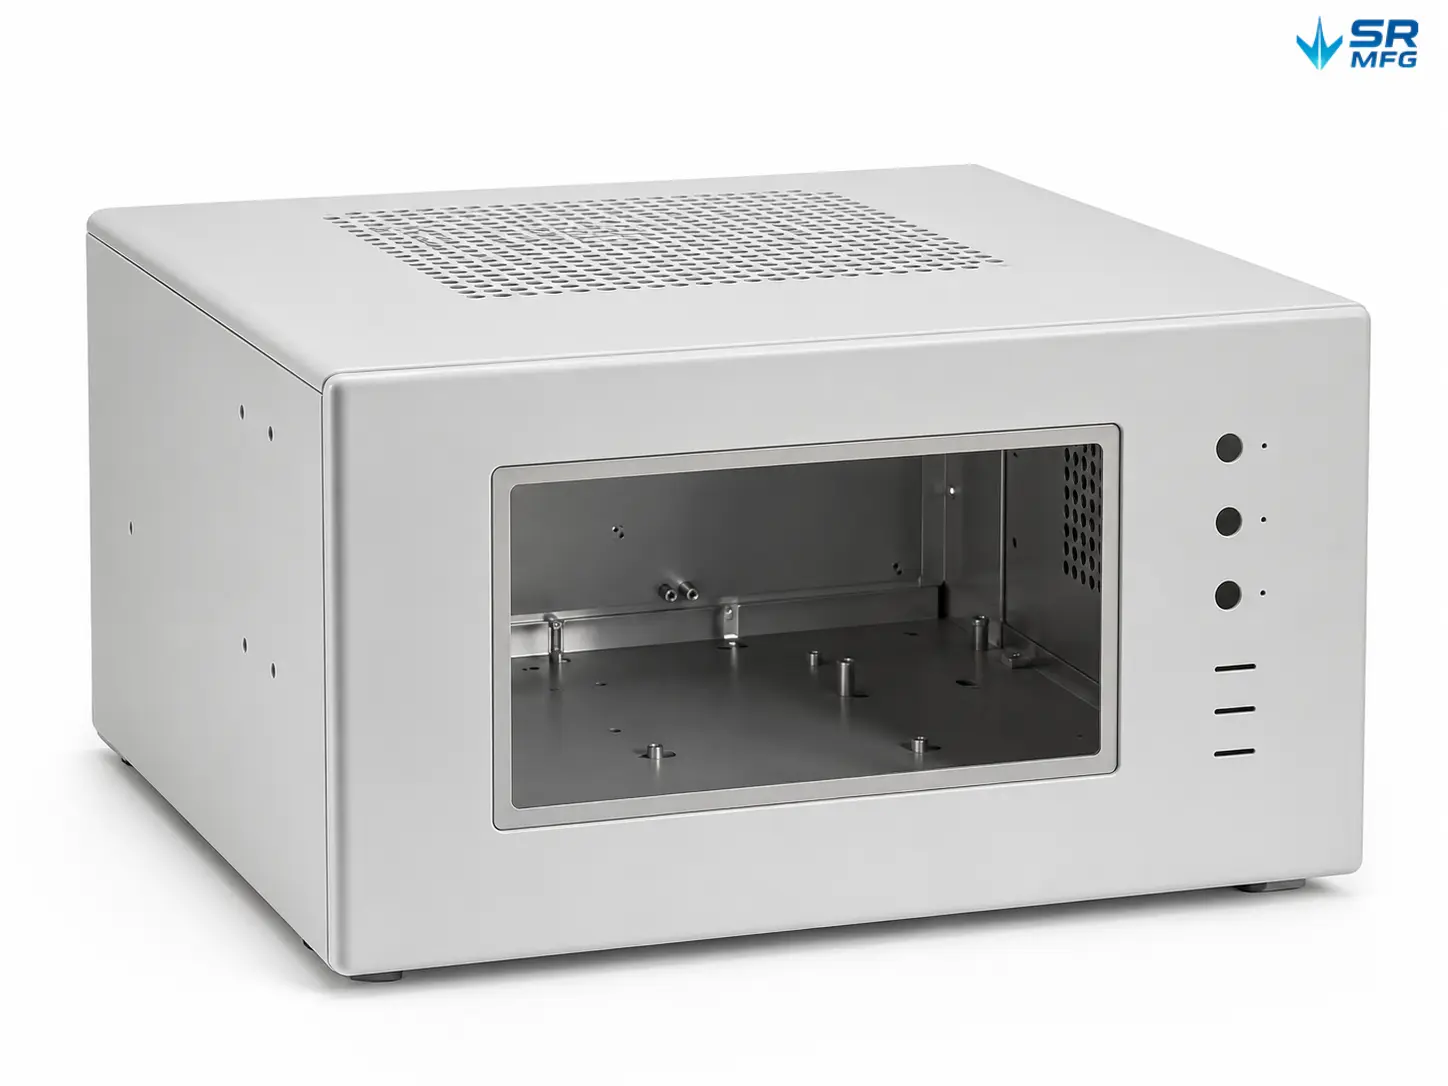
SR MFG ofrece servicios de pulido de metales para piezas de chapa utilizadas en equipos de centros de datos, electrónica de consumo, sistemas eléctricos, equipos industriales, sistemas de energía nueva y productos para exteriores. El pulido de metales ayuda a mejorar la suavidad de la superficie, el aspecto visual, la sensación de los bordes y la uniformidad de la superficie después del corte, el plegado, la soldadura o la conformación.
Ofrecemos soporte tanto para la validación de prototipos como para la producción estable en serie de piezas metálicas que requieren superficies cepilladas, áreas expuestas más lisas, acabados decorativos, reducción de marcas de soldadura o preparación antes de un posterior acabado superficial.
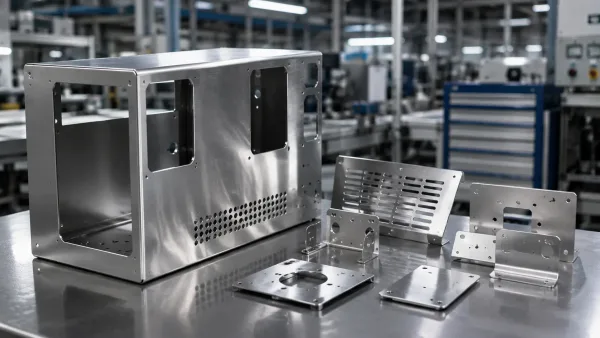
Centros de datos y equipos de TI
Pulido de metal para centros de datos, infraestructura de red y piezas de hardware de TI donde se requieren superficies limpias, bordes lisos y apariencia uniforme.
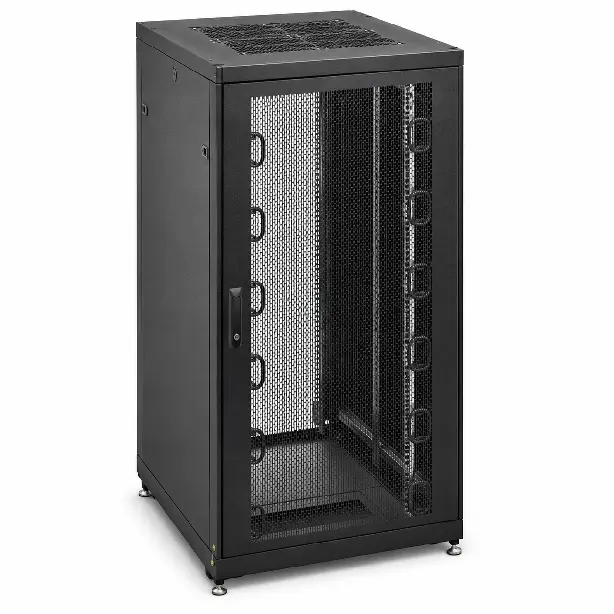
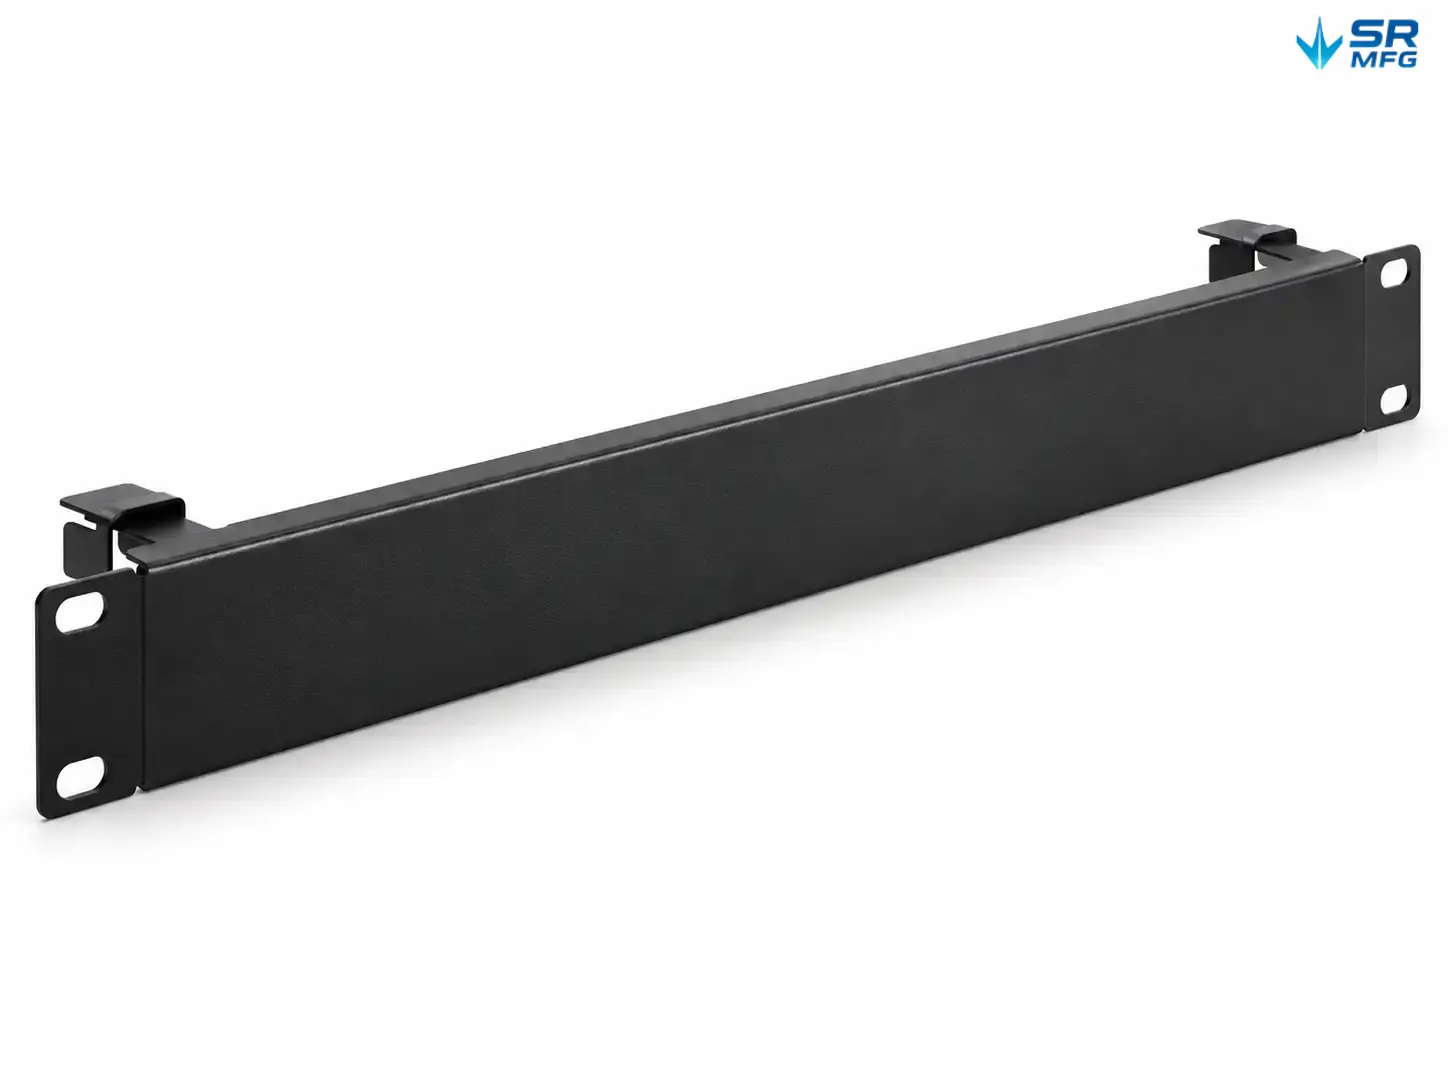
- Bastidores y raíles para racks de servidores
- Bandejas de gestión de cables
- Paneles y puertas de armario
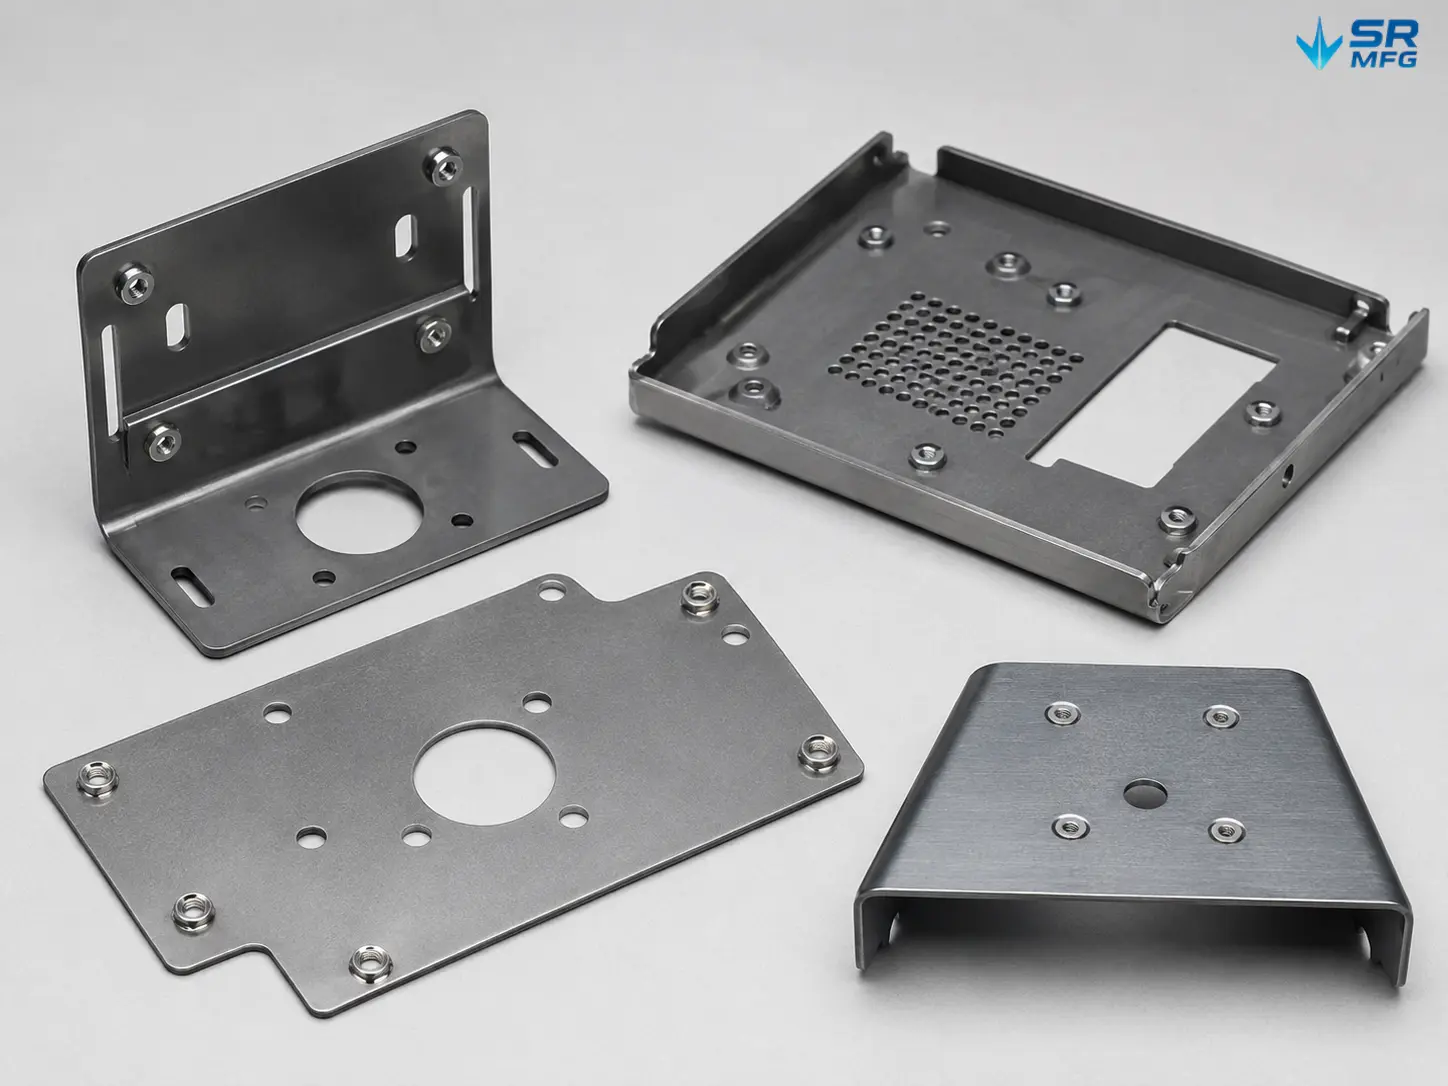
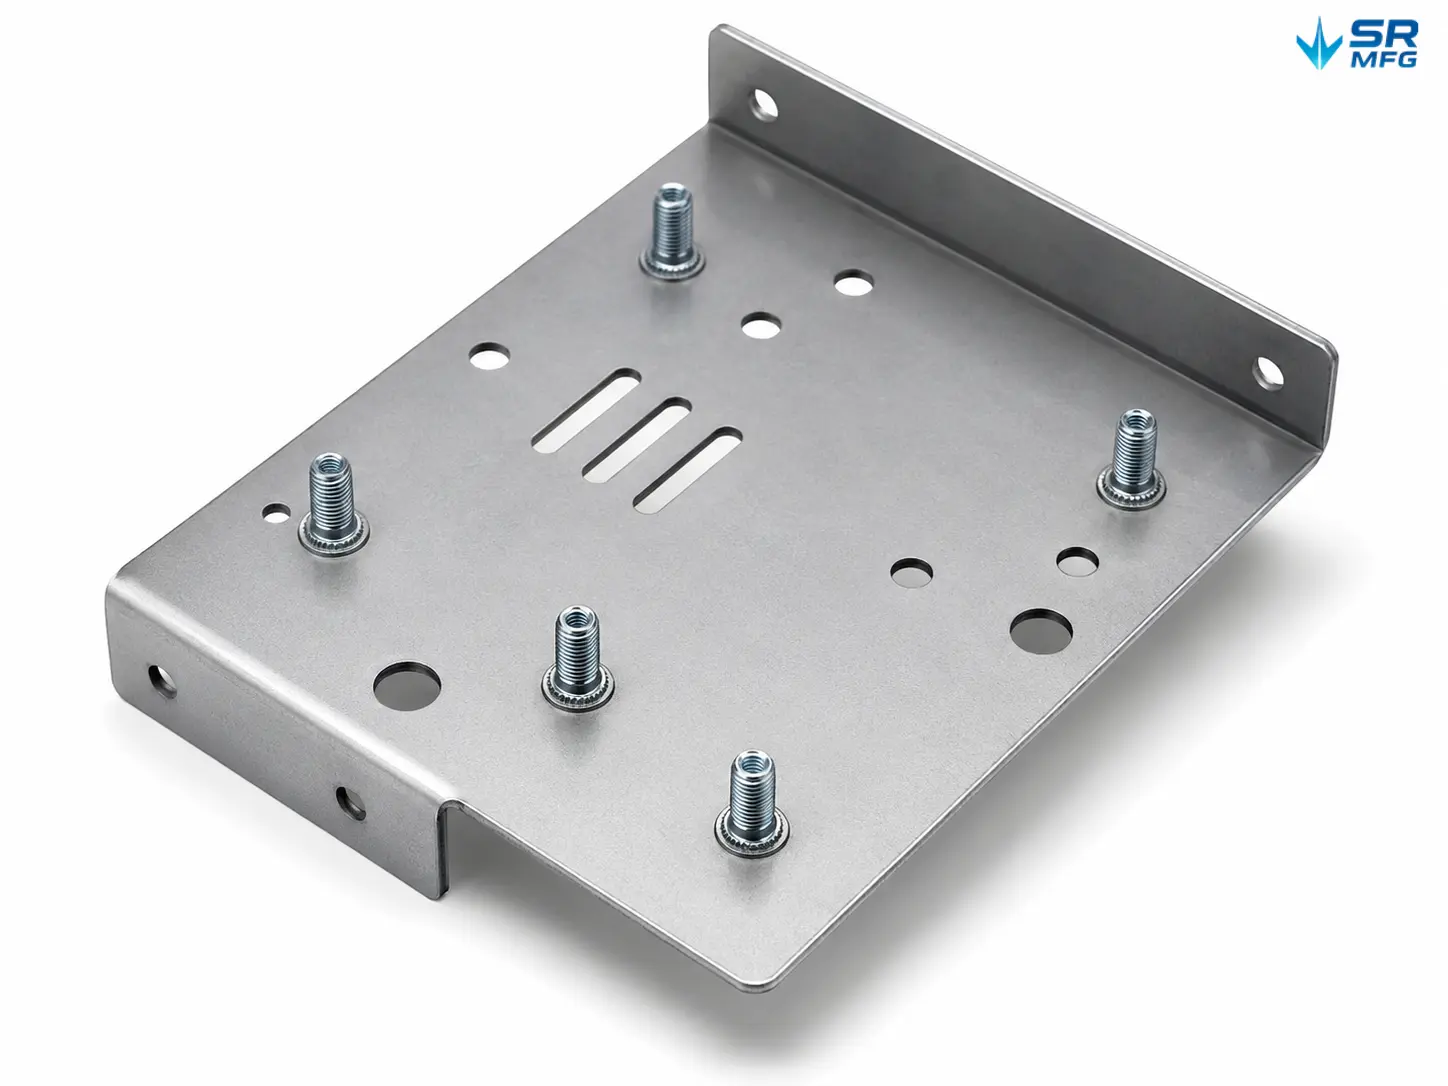
- Soportes y placas de montaje
Electrónica de consumo
Piezas de metal pulido para carcasas de electrónica de consumo, soportes internos, estructuras de pantallas y conjuntos de chapa de precisión donde importan la apariencia y la calidad táctil.
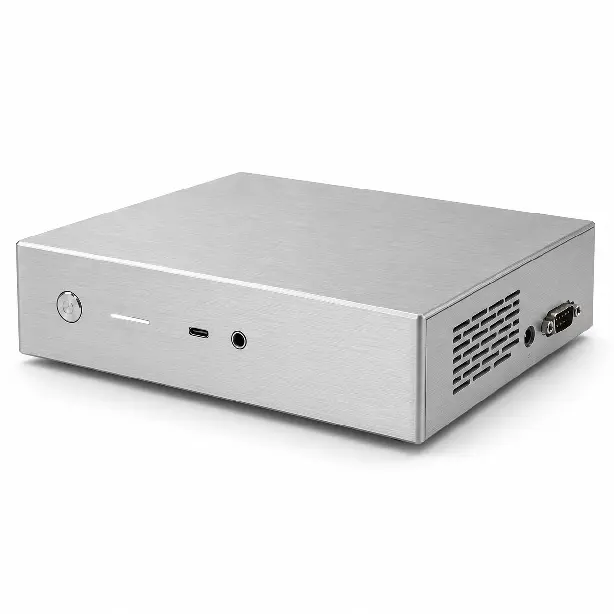
- Carcasas y tapas de dispositivos
- Soportes internos de sujeción
- Estructuras de montaje de pantalla
- Piezas metálicas de altavoces y audio
- Piezas pequeñas conformadas de precisión
Equipos eléctricos
Pulido de metal para armarios eléctricos, cuadros de control, unidades de distribución de energía y sistemas eléctricos industriales que requieren superficies más lisas y bordes expuestos más seguros.
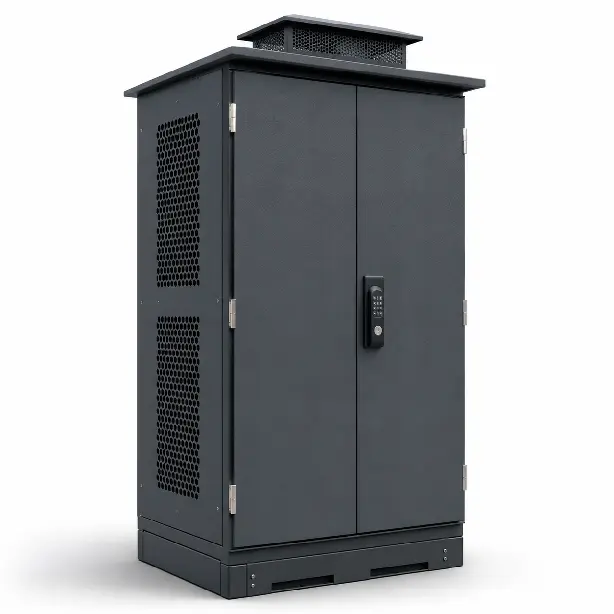
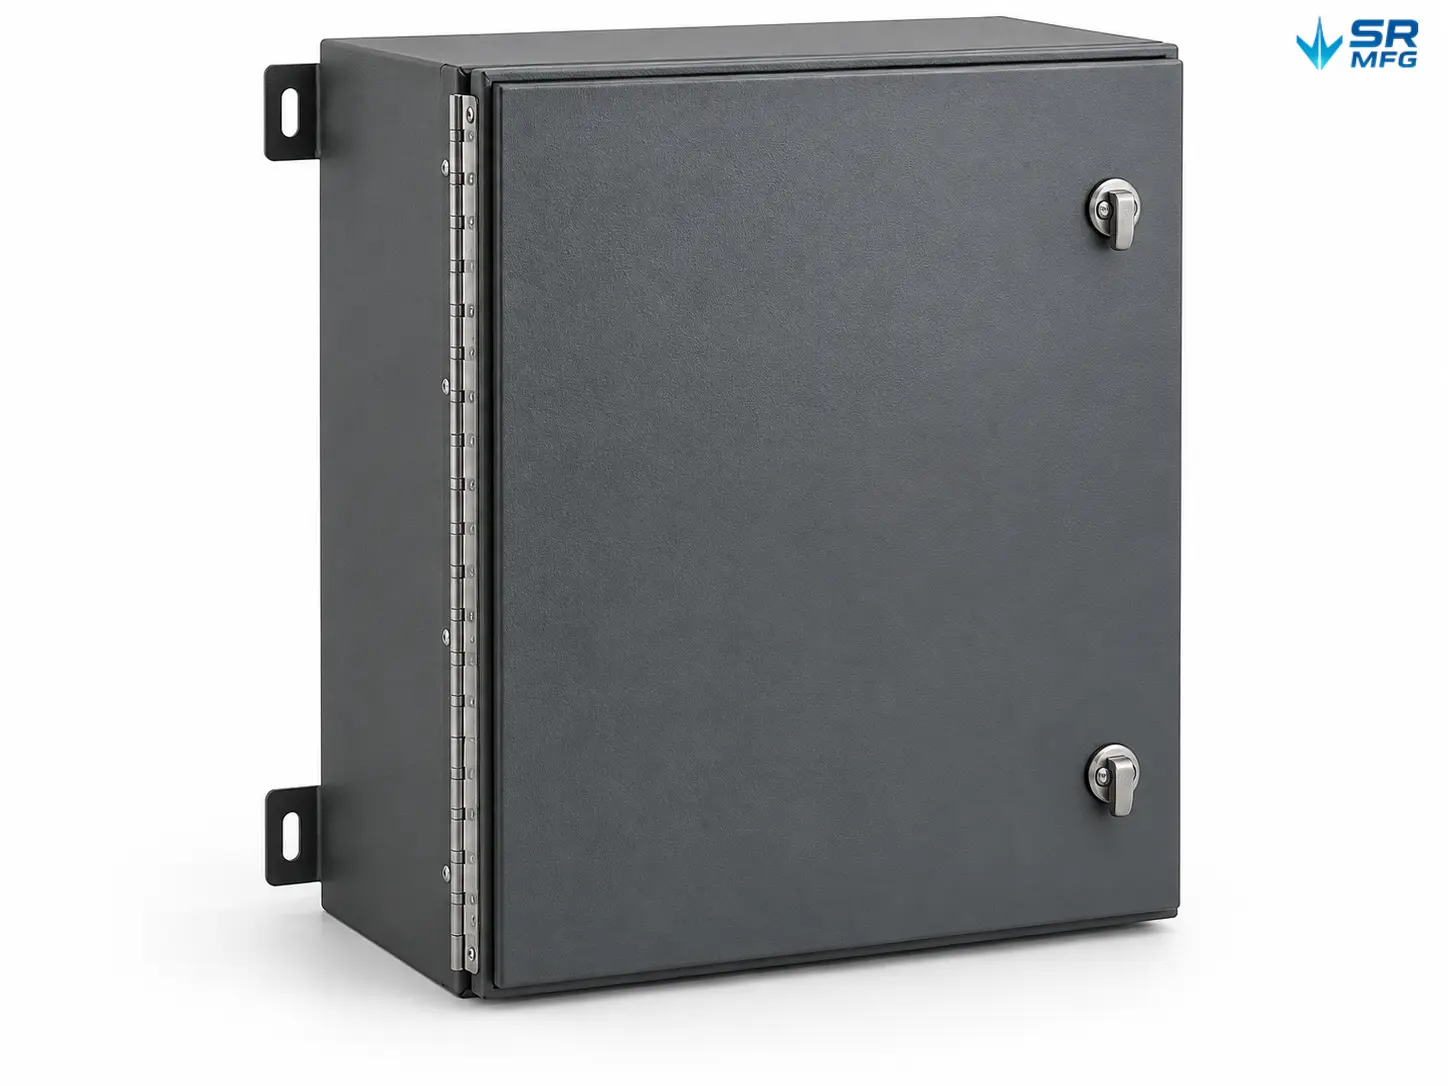
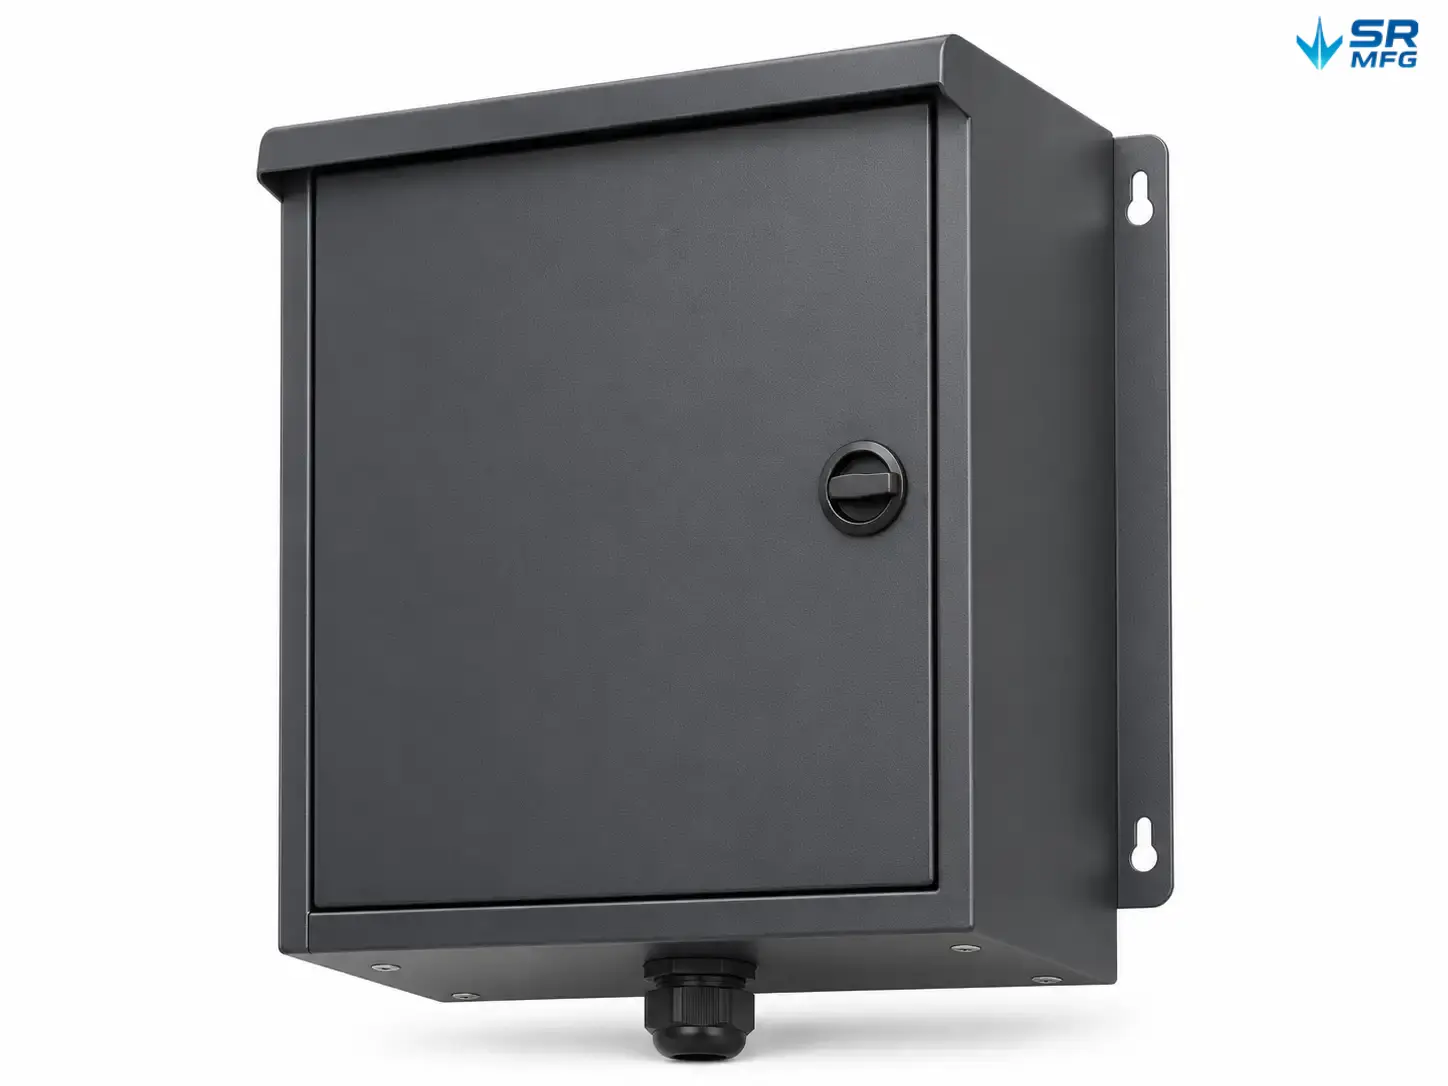
- Armarios de gabinete eléctrico
- Paneles de cajas de control
- Placas de montaje de bornes
- Soportes de riel DIN
- Paneles de ventilación y acceso
Equipos industriales
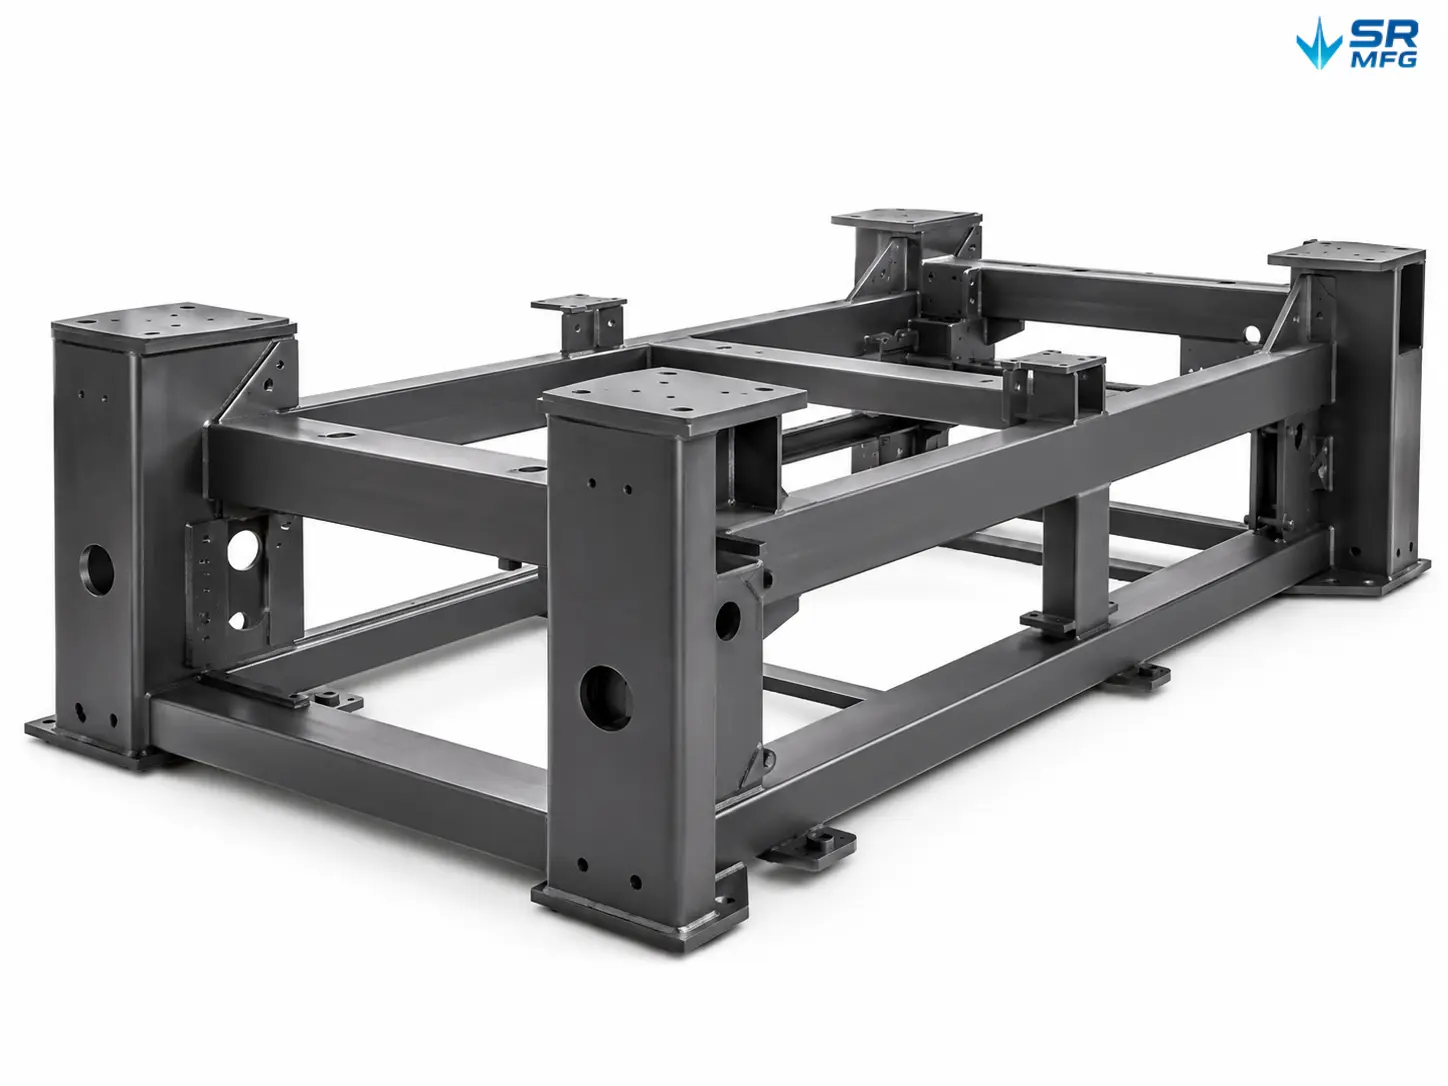
Soluciones de pulido para maquinaria, sistemas de automatización, equipos de producción y conjuntos estructurales de máquinas donde las superficies más lisas y la apariencia más limpia mejoran la usabilidad y la calidad del producto.
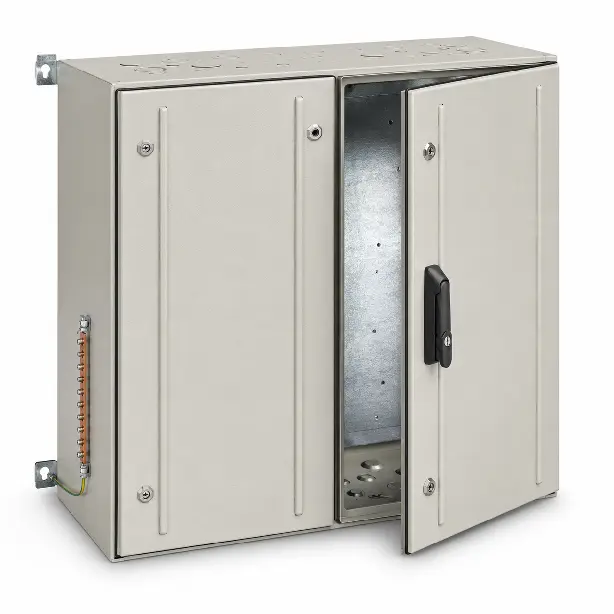
- Cubiertas y protecciones de máquinas
- Estructuras de equipos
- Soportes de transportadores
- Placas de montaje de sensores
- Paneles y escudos de protección
Sistemas de Nuevas Energías
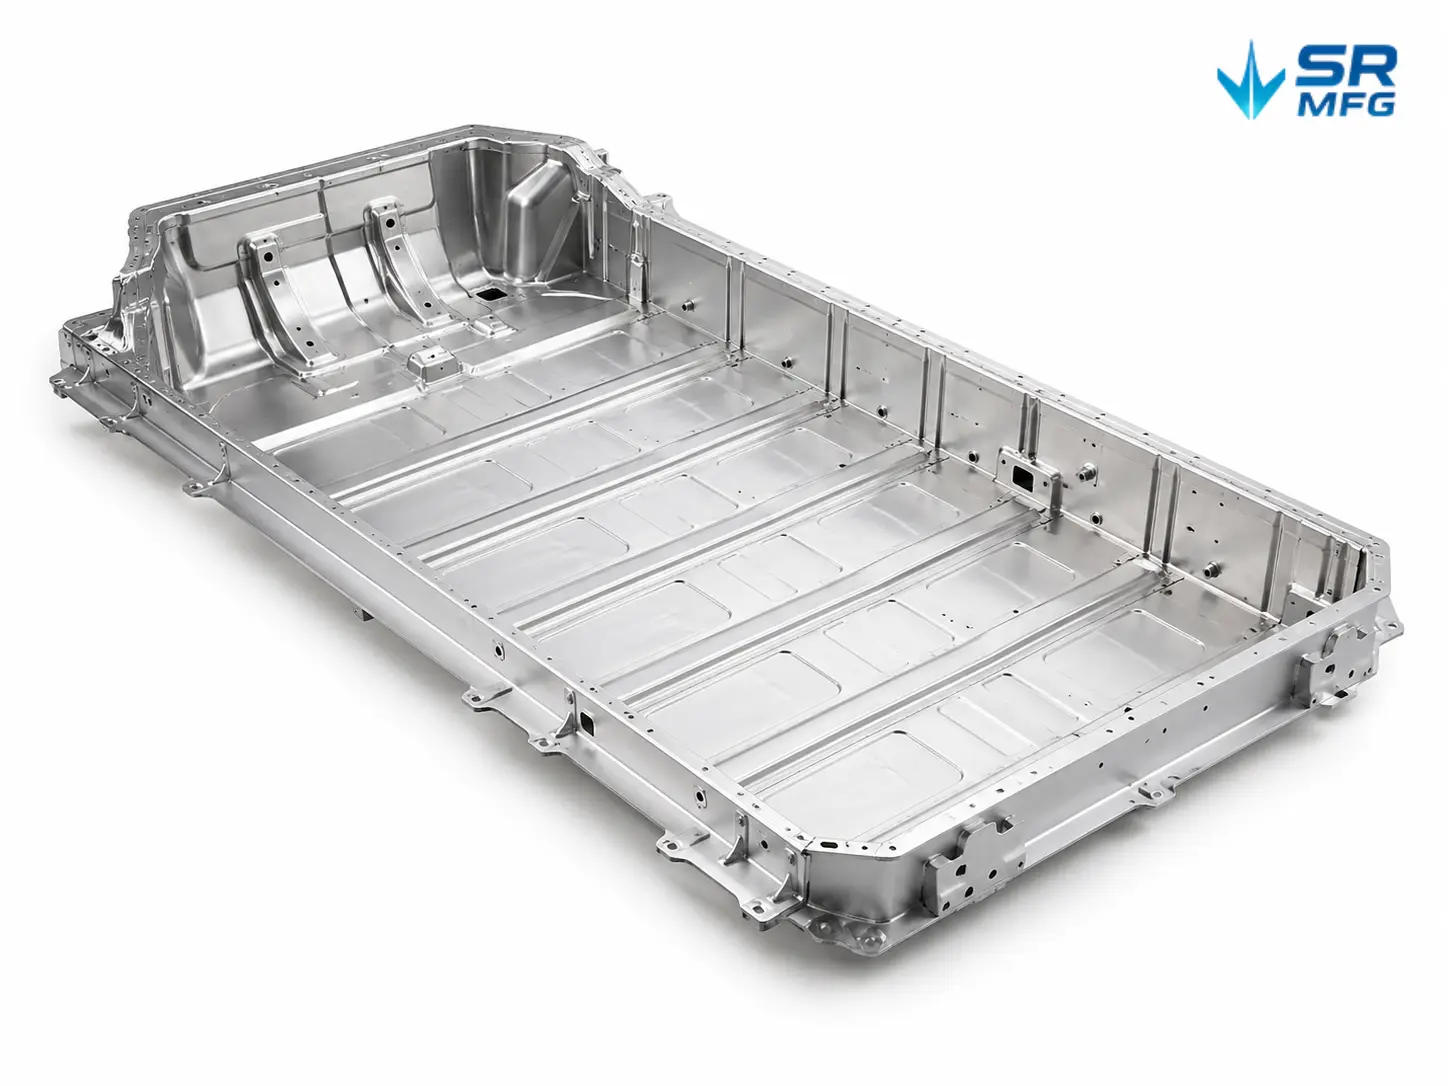
Pulido de metal para equipos de carga de vehículos eléctricos, sistemas de baterías, armarios de almacenamiento de energía y unidades de conversión de energía donde son importantes la uniformidad de la superficie, los bordes limpios y la calidad del ensamblaje.
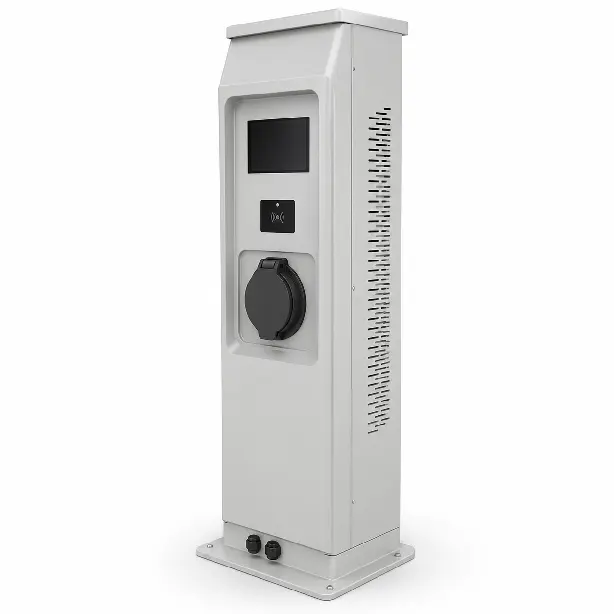
- Piezas de carcasa de batería
- Armarios de estaciones de carga
- Paneles de armarios de almacenamiento de energía
- Soportes de barras colectoras
- Carcasas de módulos de potencia
Equipos para exteriores
Piezas de metal pulido para armarios exteriores, cubiertas de equipos, barbacoas, sistemas de iluminación y accesorios estructurales donde son importantes la apariencia, la calidad de los bordes y la limpieza de la superficie.
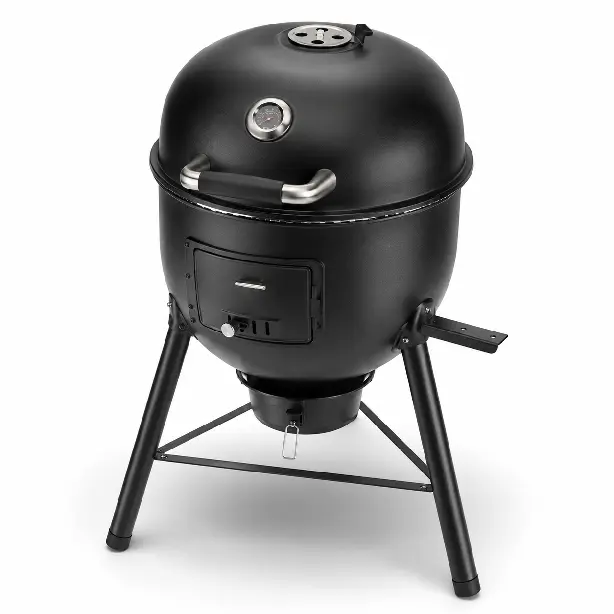
- Carcasas de equipos para exteriores
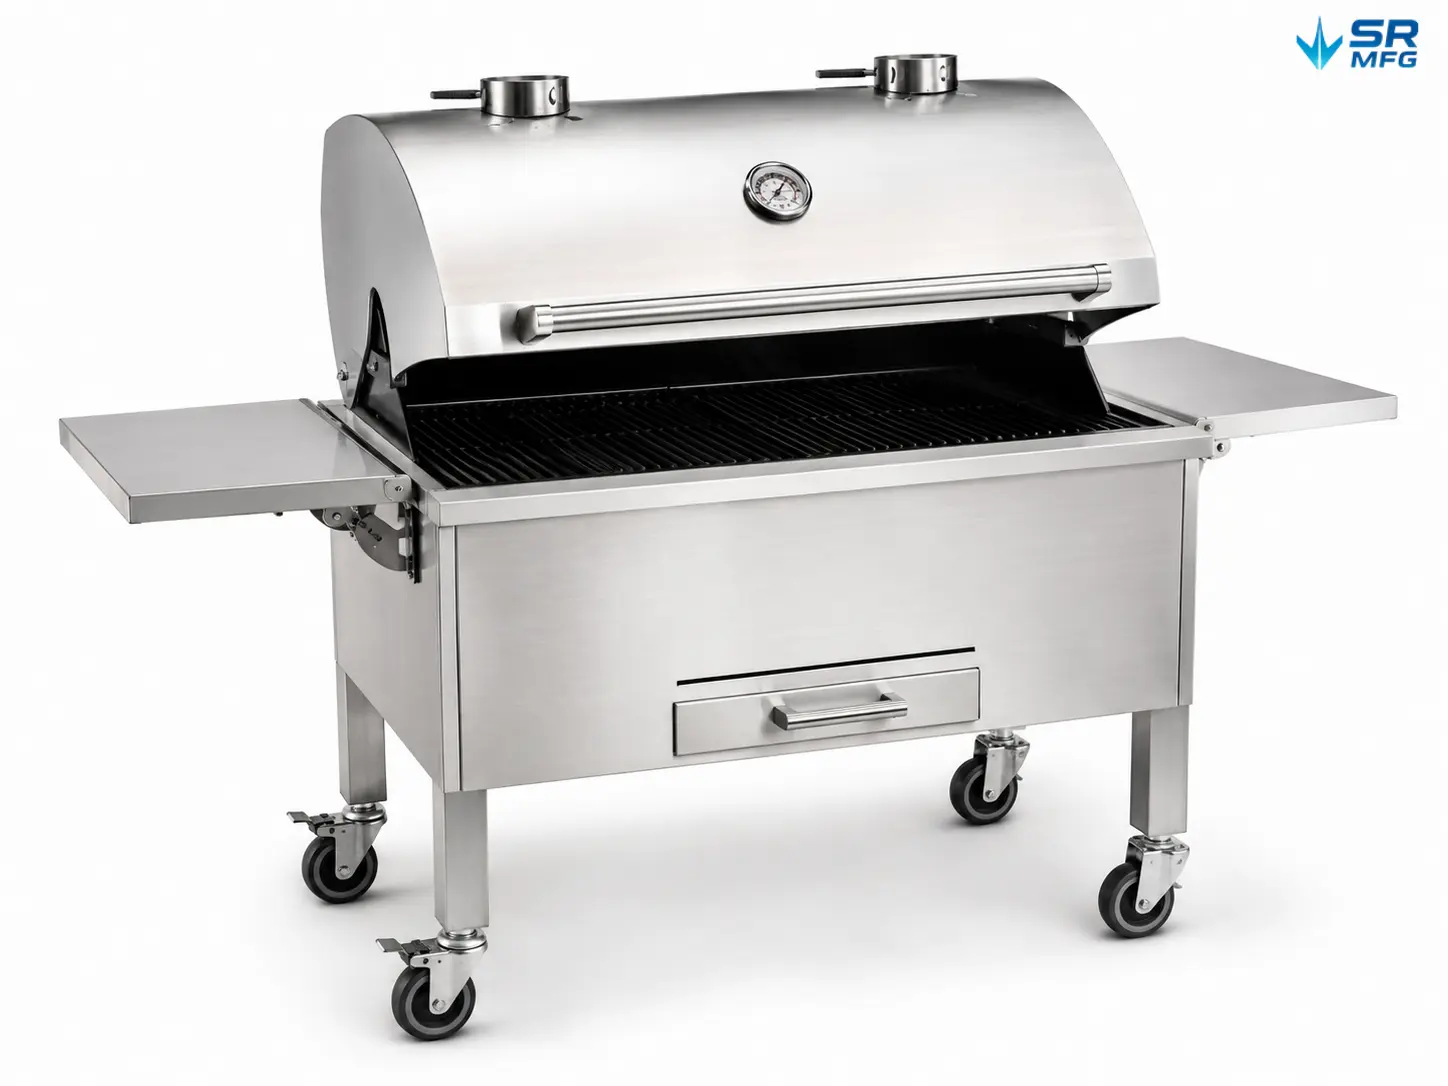
- Cuerpos de chapa para barbacoas
- Cubiertas y paneles de protección
- Soportes de montaje
- Piezas estructurales resistentes a la intemperie
Diseñado para su aplicación
Ya sea que necesite un único prototipo o una producción en serie estable, SR MFG ofrece pulido de metal controlado para mejorar la apariencia, la lisura de la superficie, la calidad de los bordes y la usabilidad final de sus piezas de chapa.
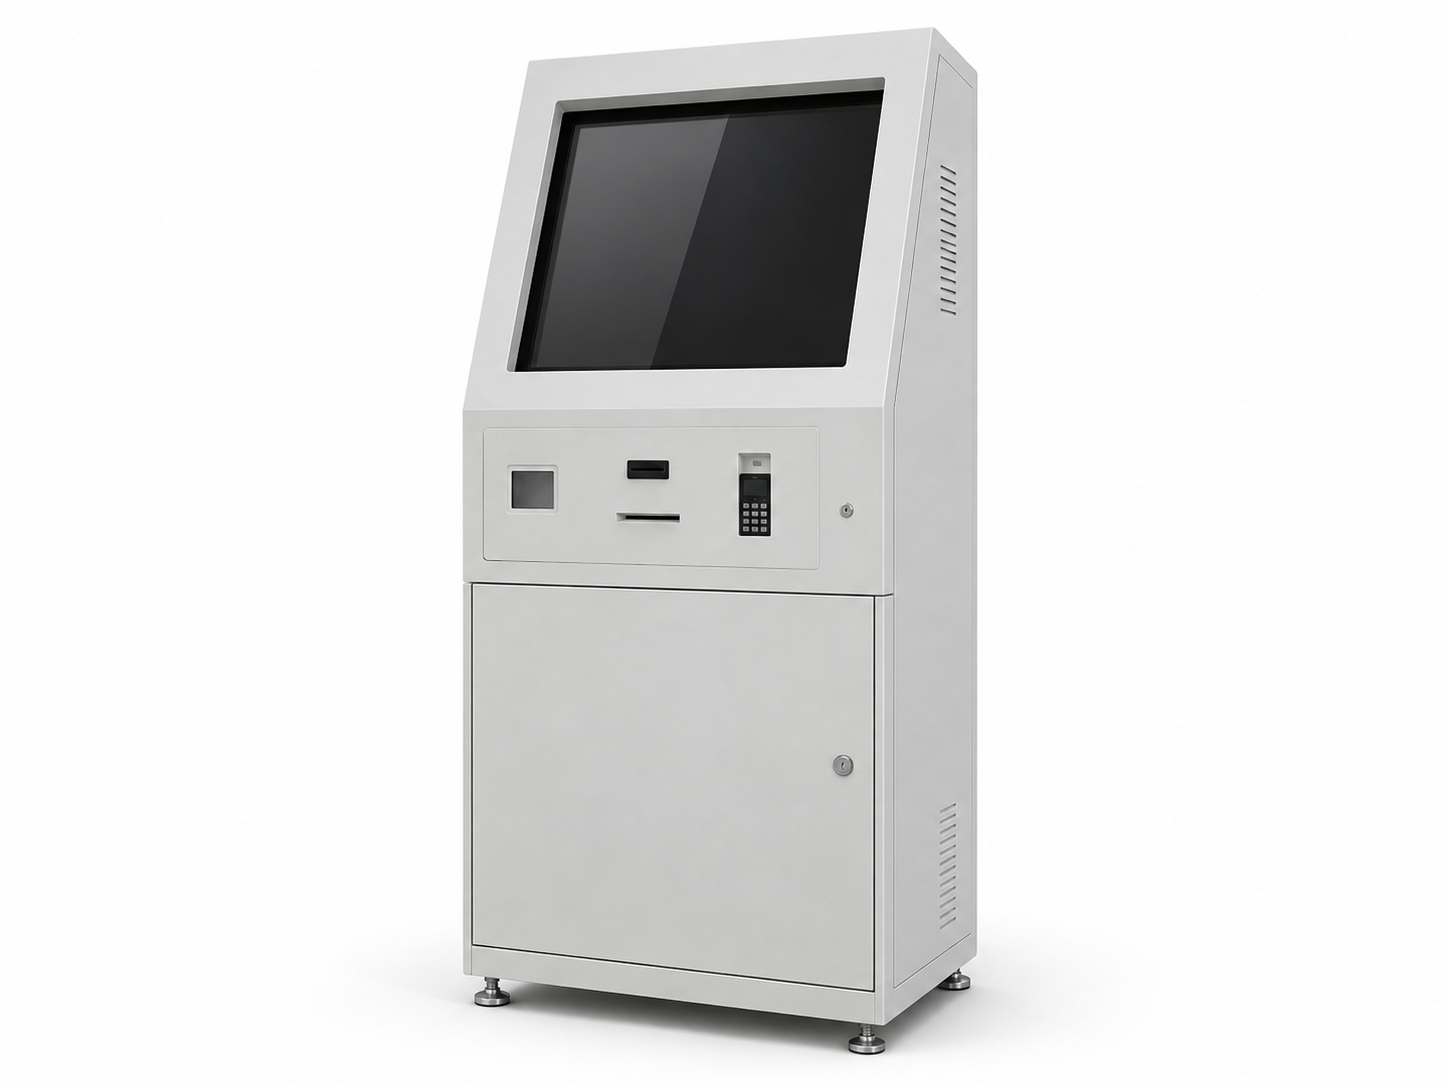
Piezas de chapa para aplicaciones de pulido
Pulido de metal Preguntas frecuentes
Diferencia clave: el cepillado/esmerilado sirve principalmente para igualar la superficie y eliminar material, mientras que el pulido sirve para aumentar el brillo y refinar el acabado.
Directrices de selección:
-
Estado de la superficie: Si hay rayaduras evidentes, salpicaduras de soldadura o rebabas, comenzar con cepillado/esmerilado (p. ej., con muela o banda para eliminar ~0.05–0.10 mm de sobrematerial), y luego pulir.
-
Requisito de acabado: Para superficies estructurales con Ra > 1.6 µm, el cepillado/esmerilado suele ser suficiente; para superficies A cosméticas con Ra < 0.8 µm, normalmente se requiere pulido.
-
Comportamiento del material: En metales más blandos (aluminio, cobre) debe evitarse el esmerilado grueso agresivo, ya que las partículas abrasivas pueden incrustarse; los materiales más duros (acero inoxidable, aceros para herramientas) pueden cepillarse primero y luego pulirse finamente.
-
Ruta de proceso: Cepillado/esmerilado → pulido semiacabado → pulido final. Omitir el paso de cepillado puede dejar marcas gruesas que el pulido no eliminará por completo.
-
Regla práctica sencilla: Si necesita eliminar material, elija cepillado/esmerilado; si necesita aumentar la suavidad y el brillo, elija pulido.
Práctica habitual del sector:
-
Marcado de dirección: Use flechas para indicar la dirección del grano (p. ej., “→” o “↘”) en las notas del plano o en las vistas correspondientes.
-
Definición de áreas: Especifíquelo siempre para las superficies A; las superficies B pueden simplificarse. Para piezas con curvatura compleja, defina zonas (p. ej., “Zona 1: circunferencial; Zona 2: axial”).
-
Convención de símbolos: Use los símbolos de acabado superficial ISO 1302 (o equivalente) y añada un símbolo de dirección de textura/dirección del grano cuando corresponda.
-
Nota de proceso: Añada instrucciones claras como “grano paralelo al eje largo de la pieza” o “pulir siguiendo las marcas de mecanizado” para evitar trabajos cruzados al grano que generen nuevos rayones.
-
Control de ejecución: Apruebe una primera pieza y conserve una muestra de referencia; la producción sigue la dirección de grano aprobada para evitar el velado por pulido en sentido inverso.
Sí, y para las superficies A y las áreas de acoplamiento de precisión se recomienda encarecidamente llevar registros.
Enfoque habitual:
-
Equipo: Rugosímetro portátil (p. ej., Mitutoyo SJ-210) o un perfilómetro de banco; el radio del palpador es normalmente 2–5 µm.
-
Parámetros: Ra (media aritmética), Rz (altura máxima), Rmax (pico a valle). Las superficies A cosméticas pueden requerir un Ra muy bajo, como 0.02–0.08 µm, según el acabado y la especificación.
-
Ubicaciones de medición:
-
Superficies A: inspección 100% cuando se requiera; 3–5 puntos por pieza que cubran centro, bordes y esquinas.
-
Superficies B: muestreo 10–20%, centrándose en las áreas de contacto del ensamblaje.
-
Transiciones de soldadura: Medir aproximadamente 5 mm a ambos lados del pie de soldadura para confirmar una mezcla suave (a menudo combinada con un objetivo de radio como R > 0.5 mm, si se especifica).
-
-
Contenido del registro: Mapa de ubicaciones de medición, valores, marca de tiempo e ID del operador; conservar los registros (por ejemplo, al menos un año) según su plan de calidad.
-
Notas: Limpiar la superficie antes de la medición para evitar que el aceite distorsione los resultados; dejar que las piezas se enfríen después del pulido (por ejemplo, ~30 minutos) para reducir los efectos térmicos.
Capacidad típica (según el estado de la soldadura y el acceso):
-
Visual: La decoloración de la soldadura y las marcas de arco pueden eliminarse para restaurar una apariencia metálica uniforme.
-
Rugosidad: El Ra de la zona de soldadura a menudo puede reducirse de ~3.2 µm a alrededor de 0.4 µm, con la diferencia entre la transición y el metal base controlada a <0.2 µm.
-
Radio de mezcla: Se puede lograr un radio de transición suave de aproximadamente R0.3–0.5 mm sin escalón perceptible.
-
Control de eliminación de material: La profundidad de eliminación puede controlarse a <0.02 mm para minimizar el impacto en la resistencia.
Límites y recomendaciones:
-
No adecuado para: Socavación >0.5 mm o grietas; estos casos suelen requerir reparación de la soldadura antes del acabado.
-
Mejor resultado estético: Cuando se combina con electropulido, el brillo del cordón de soldadura y del metal base puede hacerse más uniforme (p. ej., diferencia de brillo <5%, cuando corresponda).
-
Eficiencia: El acabado manual suele ser de ~5–10 minutos por metro de soldadura; las opciones automatizadas pueden mejorar la velocidad (p. ej., ~3 minutos/metro).
-
Ruta sugerida: Retire primero el refuerzo excesivo de soldadura, luego refine con una herramienta de acabado de soldadura y, finalmente, realice un pulido general para evitar el “hundimiento” local.”
Principio básico: separación + amortiguación + identificación clara de manipulación para evitar la abrasión y la contaminación por partículas.
Opciones de embalaje típicas:
-
Embalaje individual:
-
Aplicar película protectora de PE en superficies A (p. ej., ~0.05 mm, baja adherencia) o película estática.
-
Añadir protectores de esquina (espuma EPE) para evitar daños en los bordes bajo carga de apilamiento.
-
Utilice bolsas de tela no tejida o fundas de burbujas; evite el papel que pueda desprender fibras.
-
-
Embalaje a granel:
-
Use intercaladores como papel antiarañazos o espuma EVA; limite la altura de apilamiento (p. ej., ≤20 piezas por capa).
-
Mantenga el espaciado (p. ej., ≥5 mm) para evitar el contacto directo.
-
Añada desecante y mantenga la humedad controlada (p. ej., <60%) para reducir los riesgos de corrosión por humedad.
-
-
Protección durante el transporte:
-
Marque los cartones: “Superficie de precisión pulida: no rodar, no apilar con peso.”
-
Forre los cajones con fieltro/repelado para evitar el contacto duro; use bastidores dedicados o manipulación suspendida para reducir la vibración.
-
-
Casos especiales: Para metales blandos como el titanio o las aleaciones de aluminio, el embalaje sellado (incluidas opciones de gas inerte en casos específicos) puede ayudar a reducir la oxidación y las marcas de manipulación.
-
Inspección de aceptación del embalaje: Después del embalaje, realice una inspección por muestreo (p. ej., 10%) y verifique visualmente bajo iluminación intensa (p. ej., 2000 lux) que no se hayan introducido nuevos arañazos.
Recursos técnicos de pulido de metales
Lista de verificación de revisión de contratos de compra de piezas de chapa provenientes de China
ShuangRui2026-10-24T03:42:02+00:00octubre 2, 2026|
Muchos compradores tratan el contrato de compra como un trámite administrativo que sigue a un presupuesto acordado. Ese hábito resulta costoso cuando [...]
MOQ de pulido de acero inoxidable: lo que realmente necesitan los proyectos de prototipos y bajo volumen
ShuangRui2026-10-25T00:36:51+00:00octubre 20, 2026|
Finding a shop that will polish stainless steel looks like a simple question: is there a minimum order? [...]
Cómo preparar planos de fabricación de chapa metálica: archivos, tolerancias y lista de verificación para RFQ
ShuangRui2026-08-01T01:29:02+00:00julio 16, 2026|
¿Qué necesita ver su proveedor de chapa en sus planos? ¿Qué ocurre cuando esa información [...]
Configuración del tope trasero de la plegadora para dobleces repetibles: qué mantiene realmente la consistencia de las piezas
ShuangRui2026-10-25T00:33:46+00:00octubre 19, 2026|
When the first bent part measures clean and the twentieth does not, the problem is rarely “the backgauge [...]
