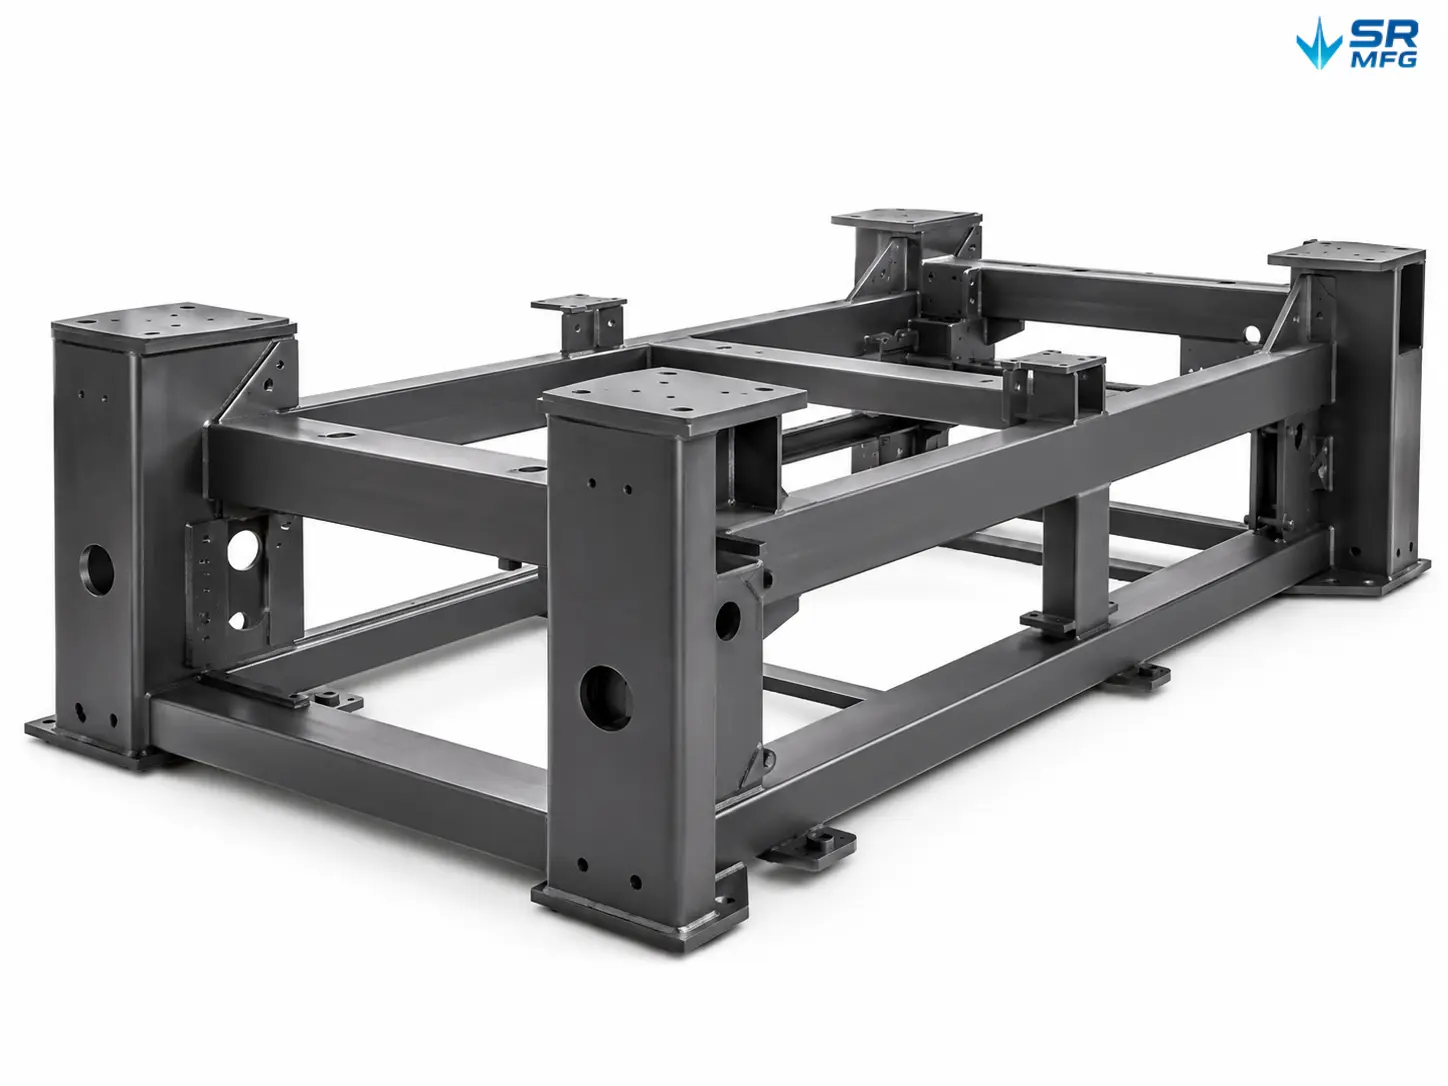
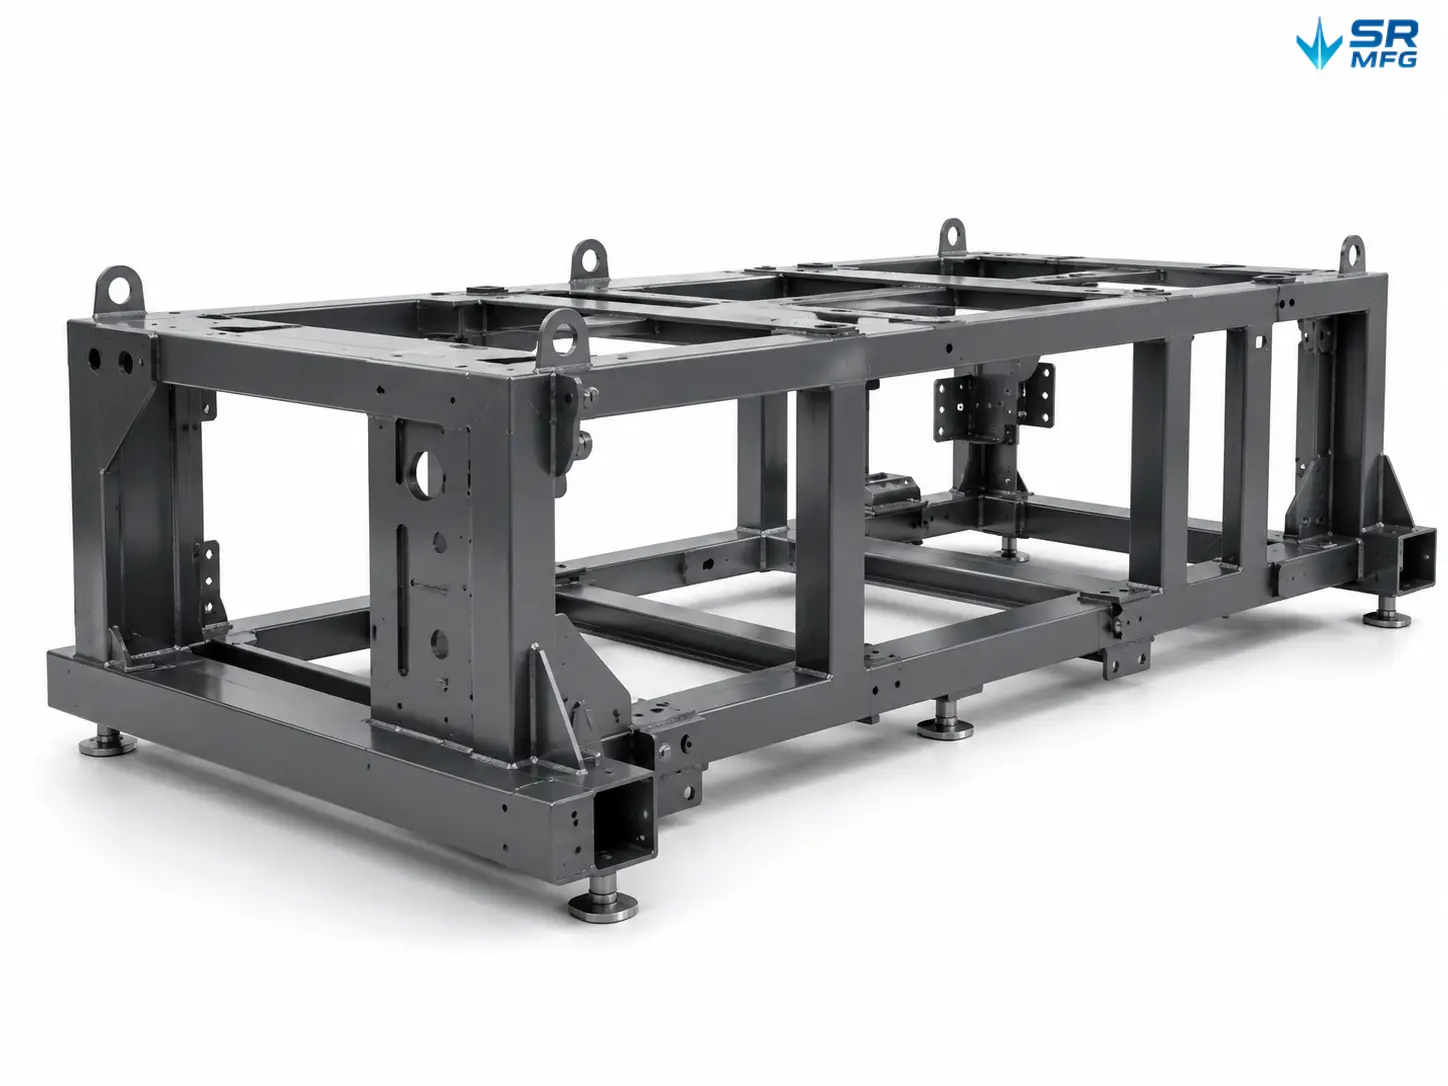
Bastidor base personalizado para máquinas de automatización
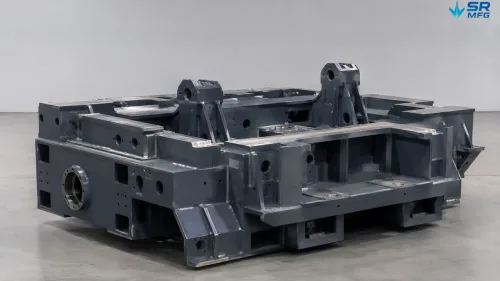
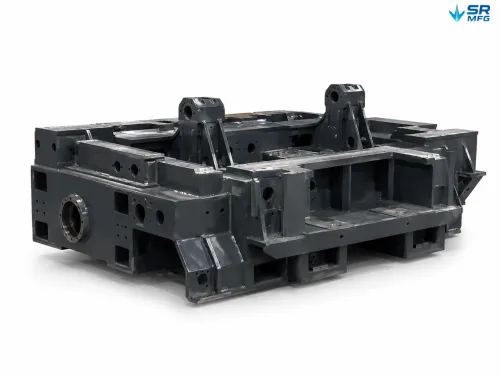
Un bastidor base soldado de acero rígido diseñado para soportar equipos de automatización, estaciones de trabajo robóticas y maquinaria personalizada. Fabricado con tubos de acero cuadrados y componentes de chapa cortados por láser, con interfaces de montaje mecanizadas con precisión para un ensamblaje exacto.
Capacidades principales:
- Opciones de material: acero al carbono (Q235B / Q355), acero inoxidable (304 / 316), aleación de aluminio (6061 / 5052)
- Fabricación integral: corte láser → plegado CNC → soldadura → alivio de tensiones → mecanizado CNC → tratamiento superficial → inspección
- Fabricación OEM según plano: Envíenos sus archivos CAD. Revisamos su diseño, confirmamos los requisitos, proporcionamos un presupuesto y entregamos bastidores terminados listos para la instalación.
Detalles del producto
| Parámetro | Especificación |
|---|---|
| Nombre del producto | Bastidor base personalizado para máquinas de automatización |
| Materiales | Acero al carbono (Q235B / Q355), acero inoxidable (304 / 316), aleación de aluminio (6061 / 5052) |
| Rango de espesor del material | 3 mm – 60 mm, según el material |
| Tamaño máximo de fabricación | Hasta 12,000 × 2,500 × 2,000 mm (L × A × H) |
| Tipos de estructura | Bastidor de tubo cuadrado soldado, estructura de placa soldada, combinación tubo + placa, bastidor plegado integrado |
| Procesos de soldadura | MIG/MAG, TIG, soldadura láser, soldadura robótica |
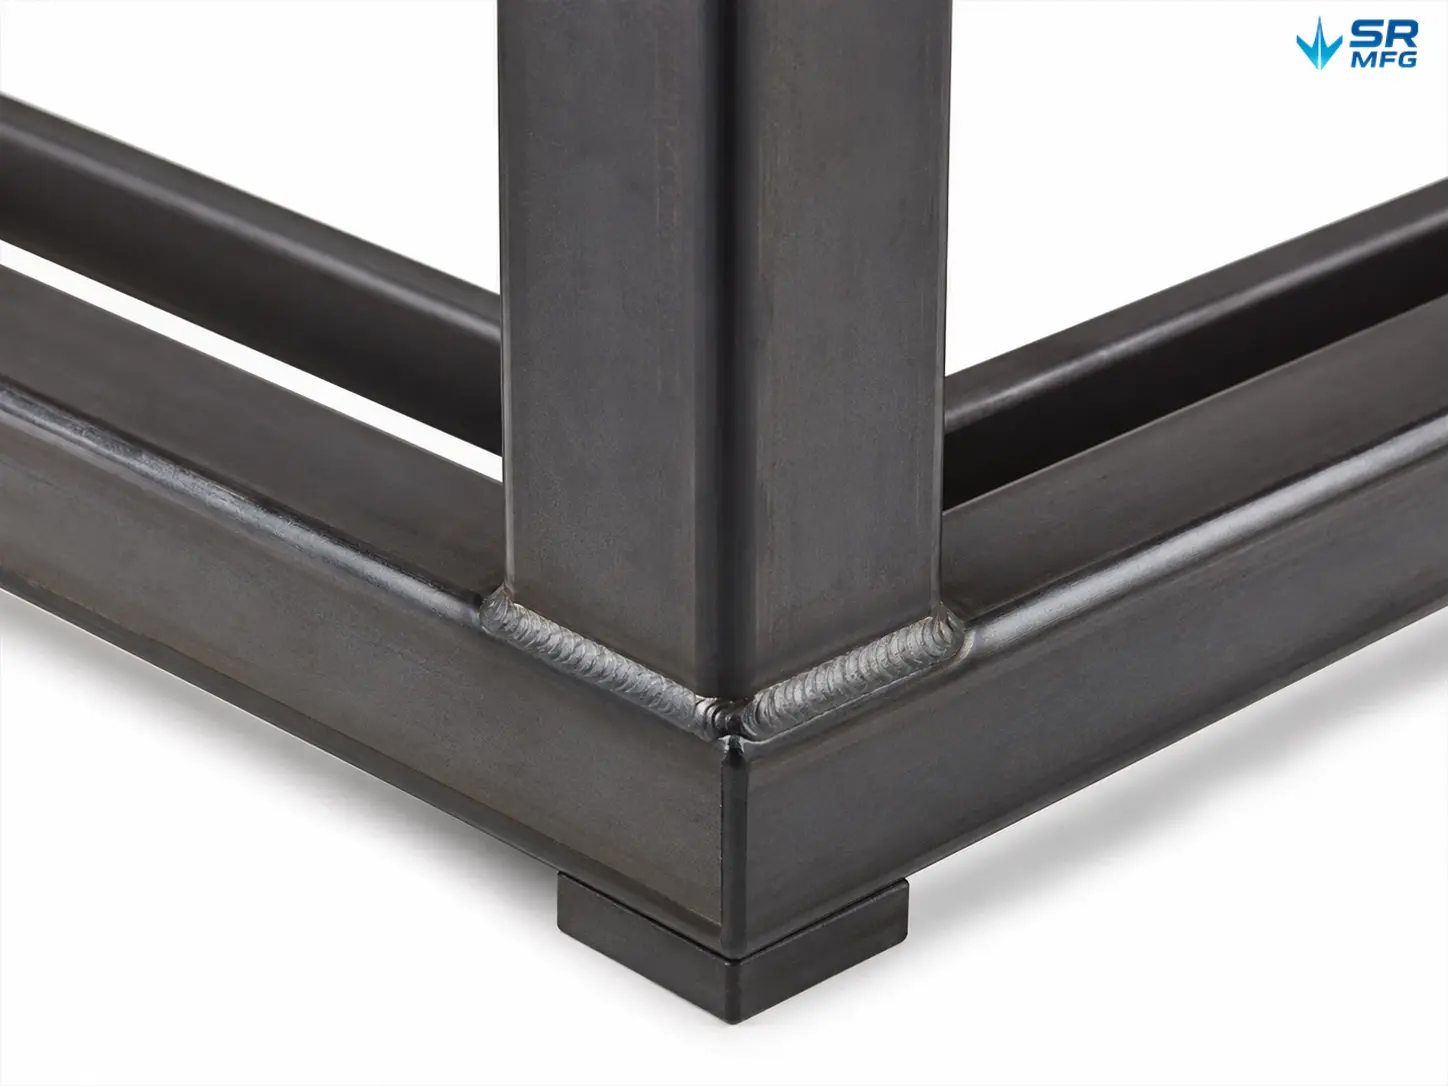
| Calidad de soldadura | Soldaduras de filete continuas en las uniones estructurales; calidad de soldadura según ISO 5817 Clase C, mejorable a Clase B para soldaduras críticas o visibles |
| Tolerancia dimensional | Estructuras soldadas: ISO 13920 Clase B/C; superficies mecanizadas: según plano, con características críticas alcanzables hasta ±0.01 mm; características generales: ISO 2768 m/f |
| Planitud (almohadillas de referencia) | ≤1.0–2.0 mm en superficies de referencia mecanizadas |
| Alivio de tensiones | Alivio de tensiones térmico (tratamiento en horno) o alivio de tensiones vibratorio |
| Preparación de la superficie | Sandblasting hasta Sa 2.5 (ISO 8501) |
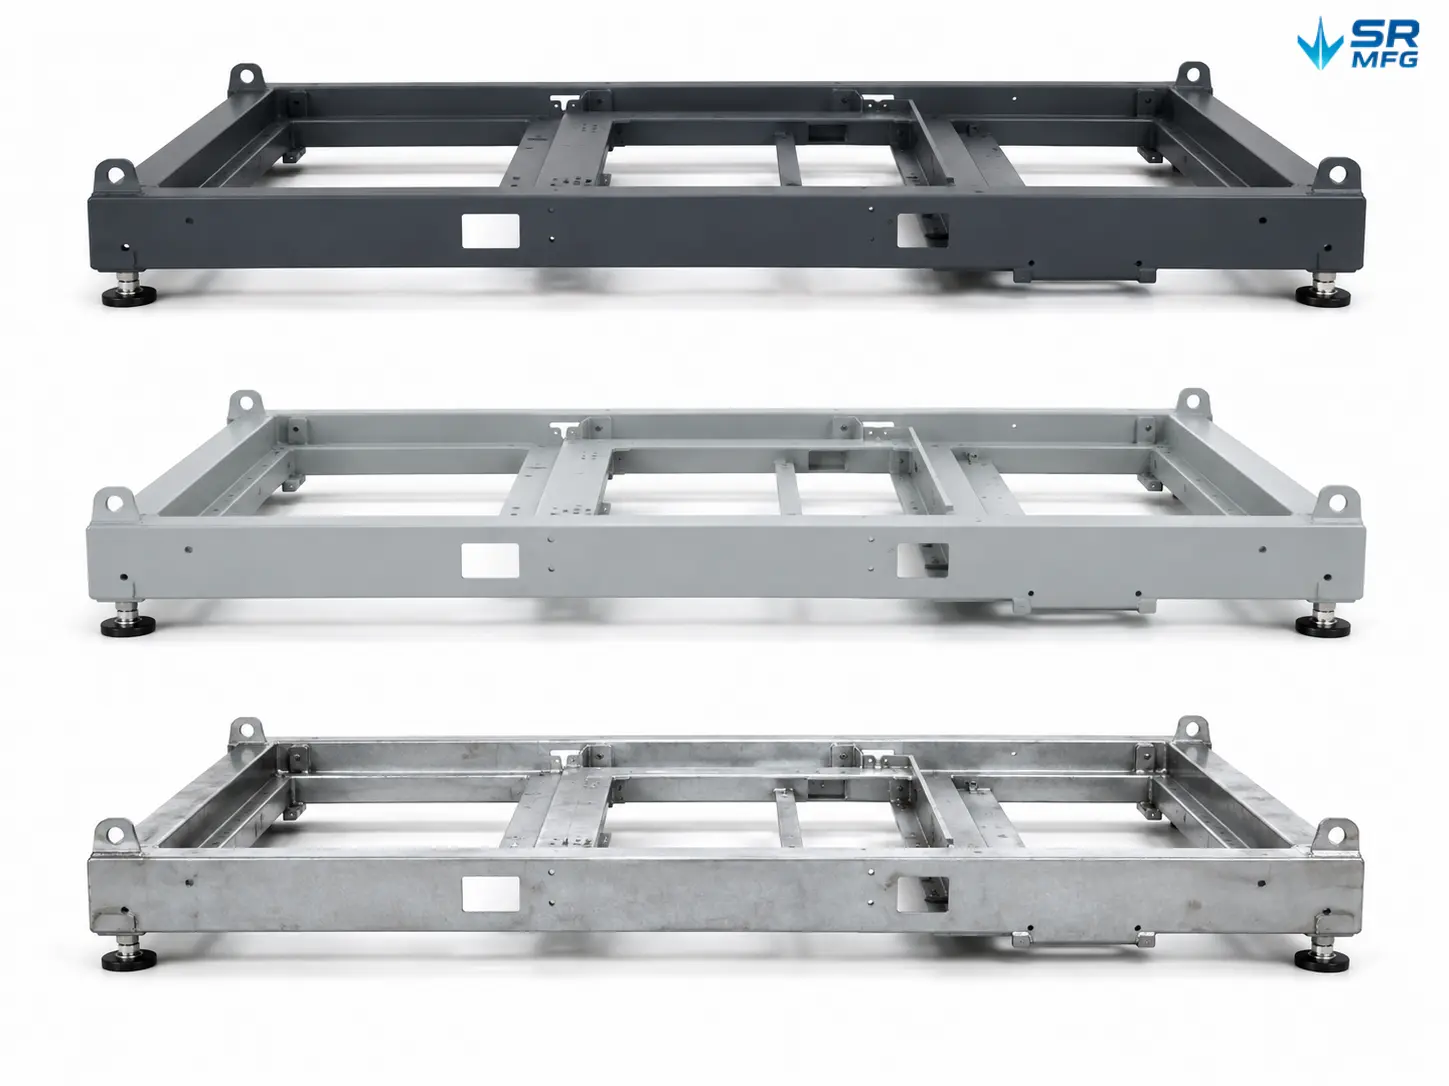
| Opciones de tratamiento superficial | Recubrimiento en polvo (70–100 μm DFT), pintado industrial (imprimación + acabado), galvanizado en caliente, galvanizado electrolítico |
| Inspección | 100% inspección visual de soldaduras, verificación dimensional por CMM, medición del espesor de recubrimiento DFT; ensayos no destructivos (UT/MT) disponibles bajo solicitud |
| Documentación de calidad | Informe de inspección dimensional, certificados de material, registros de inspección de soldadura, informes de ensayo de recubrimiento, WPS/PQR disponibles bajo solicitud |
| Formatos de plano aceptados | STEP, IGES, DWG, DXF, PDF, SolidWorks |
| MOQ | Se aceptan pedidos de prototipos y pequeñas series |
| Plazo de entrega habitual | Prototipo: 7–15 días laborables; producción en serie: 15–30 días laborables, según la complejidad y la cantidad |
| Embalaje | Palets reforzados / embalaje con estructura de acero / protección antioxidante / embalaje barrera de humedad |
Una base estable para su sistema de automatización
El bastidor base de una máquina de automatización es la base estructural de su equipo. Determina si la máquina permanece correctamente alineada, si los módulos individuales pueden posicionarse con precisión y si la línea de producción puede funcionar sin paradas inesperadas. Cuando un bastidor se deforma, los agujeros de montaje se desplazan o las superficies de referencia no están planas, cada paso de ensamblaje posterior se vuelve más difícil.
Fabricamos bastidores base de acero soldados a medida para equipos de automatización no estándar, estaciones de trabajo robóticas, equipos auxiliares CNC, sistemas de inspección y módulos de líneas de producción. Cada bastidor se fabrica según sus planos, se mecaniza según sus tolerancias especificadas y se termina de acuerdo con el entorno operativo real.
Por qué elegir nuestros bastidores base para máquinas
Estructura soldada rígida
Los tubos de acero cuadrados y los componentes de chapa cortada por láser se ensamblan mediante soldadura asistida por utillaje para controlar la distorsión. El bastidor terminado mantiene su geometría no solo en el momento de la entrega, sino también bajo carga y vibración después de miles horas de funcionamiento.
Interfaces de montaje mecanizadas con precisión
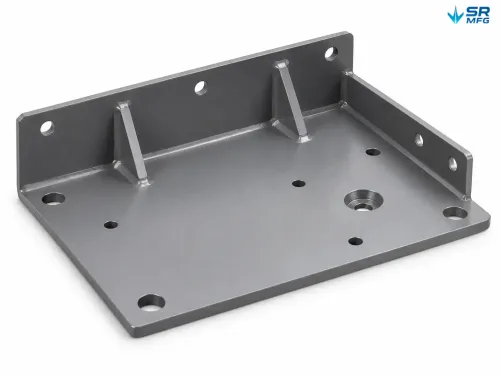
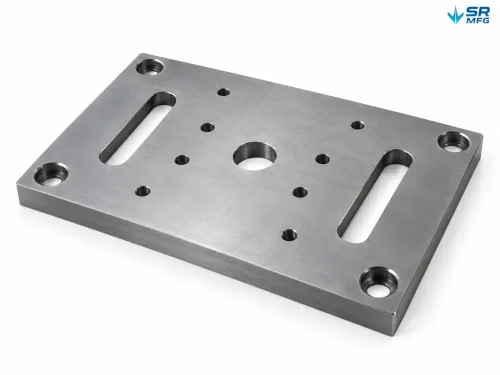
Las superficies críticas —incluidas las almohadillas de montaje, las superficies de referencia y los patrones de taladros— se mecanizan con CNC después de la soldadura. Estas son las interfaces donde finalmente se instalan los accionamientos servo, los sensores, los módulos lineales y los actuadores. La planitud, la paralelismo y la posición de los taladros se controlan según sus requisitos de montaje.
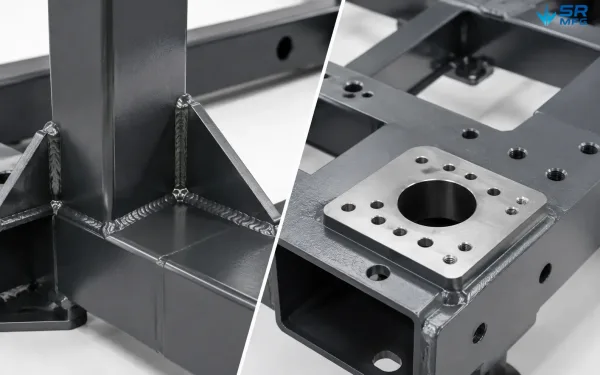
Esta imagen muestra la rigidez estructural soldada y las características de montaje mecanizadas con precisión del bastidor base de la máquina.
Proceso de producción integral
Desde el acero en bruto hasta un bastidor terminado, recubierto e inspeccionado, nuestro proceso de fabricación de chapa a medida reúne el corte, el plegado, la soldadura, el alivio de tensiones, el mecanizado, el recubrimiento y la inspección de calidad dentro de una sola planta de fabricación. Esto elimina la necesidad de coordinar múltiples proveedores y reduce el riesgo de incompatibilidades de interfaz entre diferentes proveedores.
Alivio de tensiones para la estabilidad a largo plazo
El tratamiento térmico posterior a la soldadura o el alivio de tensiones por vibración eliminan las tensiones internas residuales antes del mecanizado. Este paso ayuda a evitar que el bastidor se tuerza gradualmente o pierda la alineación después de meses de funcionamiento del equipo.
Cantidades de pedido flexibles
Admitimos prototipos, producción de prueba, lotes pequeños y producción en volumen. Ya sea que necesite un bastidor para una nueva célula de automatización o 50 bastidores para una ampliación de línea de producción, aplicamos el mismo proceso de fabricación y los mismos estándares de calidad.
Cómo fabricamos su bastidor base para máquina
Cada bastidor sigue un proceso de fabricación controlado diseñado para garantizar la precisión dimensional y la estabilidad estructural a largo plazo.
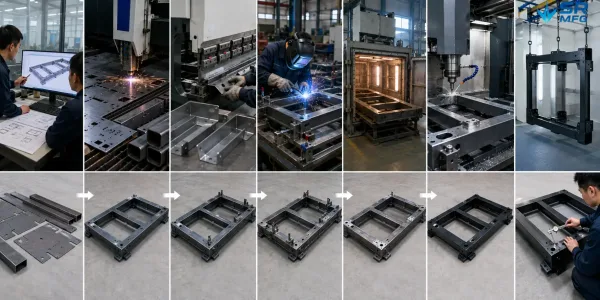
Esta imagen muestra las principales etapas de producción utilizadas para fabricar un bastidor base de máquina de automatización personalizado.
Paso 1 — Revisión de planos y confirmación de ingeniería
Revisamos sus planos 2D o 3D para la selección de materiales, la viabilidad estructural, la secuencia de soldadura y el alcance del mecanizado. Antes de iniciar la producción, confirmamos las posiciones de los orificios, la disposición de los soportes, los requisitos de rigidizadores y las indicaciones de tolerancia.
Paso 2 — Selección de materiales e inspección de recepción
Las placas y tubos de acero se adquieren según especificación, incluyendo Q235B, Q355, SS304, SS316 o aleaciones de aluminio. Los certificados de material están disponibles bajo solicitud. Todo el material entrante se inspecciona antes del corte.
Paso 3 — Corte láser y plegado CNC
Los componentes de chapa se cortan con láser para obtener bordes limpios y perfiles precisos. Los soportes, placas de montaje y rigidizadores se pliegan con CNC a los ángulos requeridos, con una repetibilidad dimensional constante.
Paso 4 — Ensamblaje por soldadura con utillaje
Los componentes se ensamblan mediante utillajes y plantillas personalizados para soldadura de chapa asistida por utillaje a fin de mantener la geometría durante la soldadura. La secuencia de soldadura se planifica para minimizar el aporte térmico y controlar la distorsión. En las uniones estructurales pueden emplearse cordones de soldadura continuos.
Paso 5 — Alivio de tensiones posterior a la soldadura
Se aplica alivio de tensiones térmico mediante tratamiento en horno o alivio de tensiones vibratorio para eliminar las tensiones residuales generadas durante la soldadura. Esto es especialmente importante en bastidores de equipos que deben mantener la alineación durante muchos años de funcionamiento.
Paso 6 — Mecanizado CNC de las interfaces de montaje críticas
Después del alivio de tensiones, las superficies de montaje, planos de referencia, taladros, agujeros roscados y ranuras se mecanizan con CNC. Este proceso se emplea para lograr una planitud de ≤1.0 mm, un posicionamiento preciso de los orificios y el acabado superficial requerido.
Paso 7 — Tratamiento superficial
Los bastidores se chorrean primero hasta Sa 2.5 y luego se terminan según los requisitos del proyecto mediante pintado en polvo, pintado industrial con imprimación y acabado final, galvanizado en caliente o galvanizado electrolítico. El sistema de recubrimiento se selecciona en función del entorno operativo real.
Paso 8 — Inspección y verificación de calidad
Cada bastidor se somete a 100% inspección visual de soldadura. Las dimensiones críticas se verifican mediante una máquina de medición por coordenadas (CMM). Los informes de inspección, los registros dimensionales y los certificados de material están disponibles bajo solicitud.
Paso 9 — Embalaje para exportación y entrega
Los bastidores grandes se embalan en palés reforzados o estructuras de acero con envoltura protectora, tratamiento antioxidante y materiales barrera de humedad. El embalaje está diseñado para proteger el producto durante el transporte marítimo o aéreo.
Dónde se utilizan estos bastidores base para máquinas
Nuestras bases de máquinas de automatización se utilizan en una amplia gama de aplicaciones de maquinaria y equipos industriales:
- Equipos de automatización no estándar — Proporciona una base rígida y mecanizada con precisión para maquinaria a medida que requiere una integración precisa de módulos.
- Estaciones de trabajo robóticas y celdas de automatización — Estructuras base para robots industriales como KUKA, FANUC, ABB y Yaskawa, así como mesas de integración de robots colaborativos y plataformas de posicionamiento de utillajes.
- Estructuras auxiliares para máquinas CNC — Bastidores de soporte para equipos periféricos, cambiadores de herramientas y sistemas de manipulación de piezas.
- Equipos de inspección y metrología — Estructuras base estables para máquinas de medición por coordenadas, sistemas de inspección por visión y equipos de escaneo láser.
- Estructuras para líneas de envasado y clasificación — Bastidores de soporte para módulos de transporte, mecanismos de clasificación y estaciones de manipulación de productos.
- Bastidores modulares para líneas de producción — Estructuras base reconfigurables para equipos de líneas de montaje, utillajes de prueba y estaciones de proceso.
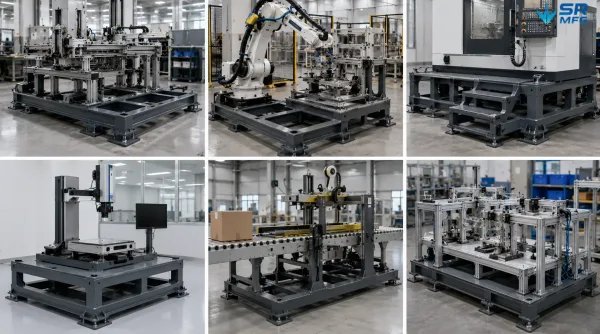
Esta imagen muestra varias aplicaciones industriales en las que las bases de máquinas se utilizan como estructuras de soporte de equipos.
Opciones de personalización y recomendaciones de diseño
Cada proyecto comienza con sus planos. A continuación se indican las áreas que podemos personalizar, junto con varias recomendaciones para obtener mejores resultados de fabricación.
Opciones de personalización:
- Dimensiones generales (L × A × H)
- Patrones de taladros y posiciones de agujeros roscados
- Ubicaciones de soportes de montaje para sensores, paneles, actuadores y armarios
- Distribución de refuerzos diseñada según los requisitos de carga y vibración
- Alcance del mecanizado y niveles de tolerancia
- Tipo de tratamiento superficial y color
- Método de embalaje personalizado para su ruta de envío
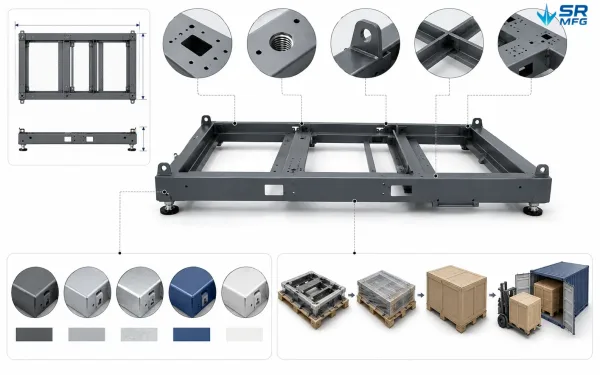
Esta imagen muestra las principales opciones de personalización disponibles para un proyecto de base de máquina.
Formatos de plano aceptados: STEP, IGES, DWG, DXF, PDF, SolidWorks
Recomendaciones de diseño para obtener mejores resultados:
· Separe las tolerancias críticas y las no críticas. Las tolerancias más ajustadas en las interfaces de montaje mejoran la precisión del ensamblaje, mientras que las tolerancias más laxas en las superficies no críticas pueden reducir los costes de mecanizado.
· Considere desde el principio la ubicación de los refuerzos. Un posicionamiento adecuado de los refuerzos puede mejorar significativamente la rigidez del bastidor sin añadir peso innecesario.
· Especifique el entorno de funcionamiento. Los talleres interiores, las instalaciones exteriores, los entornos con exposición química y las salas limpias requieren cada uno estrategias de tratamiento superficial diferentes.
Cómo empezar:
- Envíenos sus planos 2D o 3D junto con el material, la cantidad y la fecha de entrega objetivo.
- Nuestro equipo de ingeniería revisará el proyecto y confirmará la viabilidad en un plazo de 24 horas.
- Recibirá una cotización que incluye precios, plazo de entrega y detalles de embalaje.
- Una vez confirmado el pedido, iniciamos la producción y proporcionamos documentación de calidad completa.
Preguntas frecuentes
¿Listo para iniciar su proyecto?
Envíenos sus planos o los requisitos de su proyecto. Nuestro equipo de ingeniería revisará la viabilidad de su proyecto y le enviará un presupuesto en un plazo de 24 horas.
También estaremos encantados de firmar un acuerdo de confidencialidad (NDA) antes de revisar sus planos.