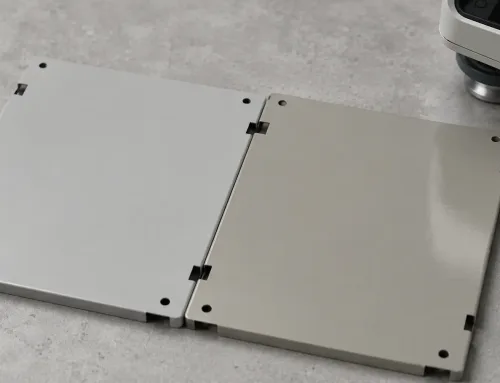
Un panel deslizante que se mueve libremente sobre la mesa puede quedar atascado en servicio una vez que la película de recubrimiento reduce el ajuste en 20 µm por lado. Un riel guía desliza limpiamente durante los primeros mil ciclos y luego se desgasta la película en el borde de una curvatura. En ambos casos se culpa al recubrimiento. La causa estaba aguas arriba: la pieza se especificó por un coeficiente de fricción en lugar de por una función de servicio, un espesor de película y una secuencia de fabricación.
Para componentes de chapa que deslizan —puertas de recintos, guías lineales, correderas de cajones, levas de perfil y dedos elásticos—, un recubrimiento de baja fricción es una decisión de sistema. La familia de recubrimiento, el espesor de película, las superficies que se dejan sin recubrir y el paso de la secuencia de fabricación en el que se aplica el recubrimiento deben ser coherentes entre sí. A continuación se presenta el marco de selección que ingenieros y compradores pueden aplicar directamente: qué familias se ajustan a cada servicio, qué cifras comparar y cómo redactar el requisito para que un fabricante pueda cotizarlo y producirlo.
Por qué el recubrimiento con el COF más bajo suele ser la elección incorrecta
Los valores de COF (coeficiente de fricción) publicados por los proveedores de recubrimientos se miden bajo sus condiciones de ensayo: probetas pulidas, cargas y velocidades fijas, normalmente en aire seco. Su junta tiene una rugosidad de superficie contraria diferente, una presión de contacto diferente y un radio de curvatura en el borde del área recubierta.
Un recubrimiento con un COF publicado de 0.03 con un espesor de 0.5 µm no resistirá un rebaba en el borde cortado. Una película blanda de PTFE que se siente lisa sobre la mesa puede fluir bajo una presión de contacto sostenida. En los ensamblajes de chapa metálica, la durabilidad de la película y el control del ajuste suelen dominar la decisión; el coeficiente de fricción es un criterio de desempate dentro de una familia ya calificada — porque un recubrimiento que se desgasta o que reduce el ajuste genera más fricción, no menos.
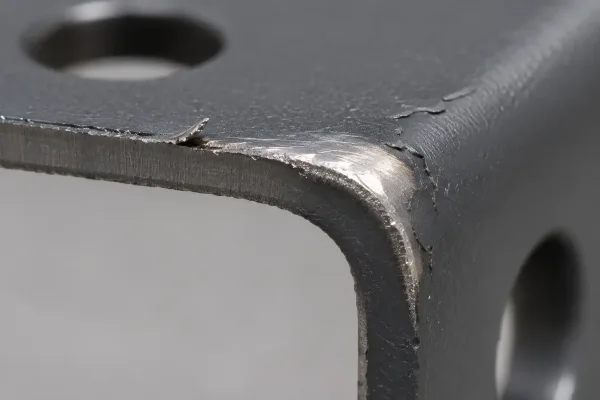
Una película de recubrimiento delgada cortada por una rebaba de borde afilado y desgastada a lo largo de la trayectoria de deslizamiento en una curvatura.
Opciones de recubrimiento de baja fricción para superficies deslizantes de chapa
Cuatro familias de recubrimientos cubren la mayoría de las aplicaciones de chapa deslizante. Cada una resuelve una parte diferente del problema.
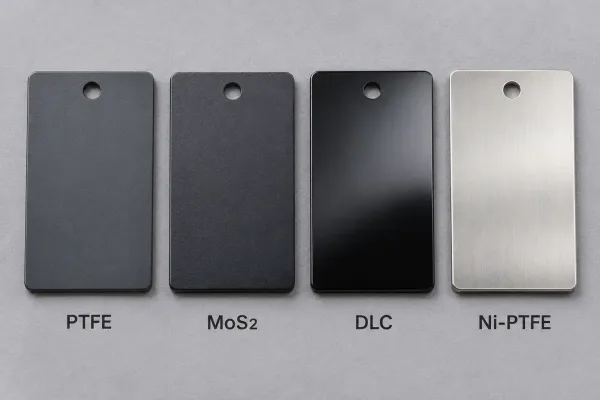
Cuatro probetas de acero con diferentes acabados de recubrimiento: PTFE, MoS₂, DLC y níquel-PTFE.
Recubrimientos a base de PTFE
Películas de polímero curadas térmicamente a base de PTFE (politetrafluoroetileno, un fluoropolímero de baja fricción), a menudo cargadas con otros lubricantes sólidos. Los valores de COF publicados van de 0.05–0.20 contra acero con espesores típicos de película seca de 5–25 µm, con servicio continuo hasta aproximadamente 260 °C (500 °F). Las películas son blandas, por lo que la presión de contacto debe mantenerse moderada; toleran bien los productos químicos y la humedad y adhieren sobre acero y aluminio imprimados.
Recubrimientos de lubricante sólido de MoS₂ y WS₂
Películas pulverizadas (sputtered) o adheridas de disulfuro de molibdeno (MoS₂) o disulfuro de tungsteno (WS₂) — lubricantes sólidos que se cizallan fácilmente en la interfaz de deslizamiento. El COF en condiciones secas o inertes desciende a 0.02–0.10, el rango más bajo disponible. Las películas son delgadas (0.5–15 µm). El MoS₂ adherido se oxida en aire húmedo y pierde rendimiento a menos que se selle o se opere en seco o en atmósfera inerte; el WS₂ resiste mejor en aire abierto. Ambos son adecuados para movimiento oscilante, donde rige la fricción de arranque-parada.
Recubrimientos DLC
El DLC (carbono tipo diamante) es una película de carbono amorfo, 1–5 µm de espesor, con una dureza típicamente de 1,000–3,000 HV, COF 0.05–0.20 en seco. Se aplica mediante PVD o CVD (procesos de deposición al vacío) y normalmente requiere una capa intermedia de cromo o silicio sobre el acero. Es el más caro de las cuatro familias; justifica su coste cuando la vida útil por desgaste es determinante y la contrasuperficie es lisa y dura.
Opciones basadas en recubrimientos
El níquel-PTFE es níquel químico (un recubrimiento autocatalítico uniforme) con partículas de PTFE codepositadas: 10–25 µm, COF 0.08–0.15, con resistencia a la corrosión gracias a la matriz de níquel; es práctico para piezas de chapa complejas porque el espesor se mantiene uniforme alrededor de bordes y esquinas. El cromo duro alcanza 5–50 µm con unos 1,000 HV, COF 0.15–0.25 contra acero: más tenaz, con mayor fricción y sujeto a controles ambientales en los procesos con cromo hexavalente. Para el aluminio, la vía estándar es la anodización dura impregnada de PTFE (una capa anódica de 25–50 µm).
Comparación de recubrimientos: las cifras que guían la selección
La tabla resume los rangos típicos publicados. Trátela como una herramienta de cribado, no como una garantía, y confirme los valores con los datos de ensayo del proveedor para su sustrato.
| Familia de recubrimiento | COF (seco, vs acero) | Espesor típico | Temperatura de servicio máxima | Presión de contacto | Sustratos típicos | Costo relativo |
|---|---|---|---|---|---|---|
| Película a base de PTFE | 0.05–0.20 | 5–25 µm | ~260 °C | Baja | Acero, inoxidable, aluminio | Baja-media |
| Película sólida de MoS₂ | 0.02–0.10 (seco/inerte) | 0.5–15 µm | ~350 °C | Medio | Acero, inoxidable, titanio | Medio |
| Película sólida de WS₂ | 0.03–0.10 | 0.5–2 µm | ~450 °C (inerte) | Medio | Acero, inoxidable | Medio |
| DLC | 0.05–0.20 | 1–5 µm | ~300–400 °C | Alta | Acero (capa intermedia), inoxidable | Alta |
| Níquel-PTFE | 0.08–0.15 | 10–25 µm | ~200 °C | Media-alta | Acero, inoxidable, aluminio | Media-alta |
| Cromo duro | 0.15–0.25 | 5–50 µm | ~400 °C | Alta | Acero | Medio |
| Anodizado impregnado de PTFE | 0.10–0.15 | 25–50 µm | ~150 °C | Medio | Solo aluminio | Medio |
Interprete la columna de espesor como por superficie. Dos superficies deslizantes recubiertas añaden el doble de película al juego: el punto donde comienzan la mayoría de los problemas de ajuste.
¿Cómo se elige un recubrimiento para una aplicación de deslizamiento?
Velocidad y presión de contacto
Los paneles ligeros que deslizan y las tapas a baja presión admiten recubrimientos a base de PTFE. A mayor presión de contacto o en superficies críticas al desgaste, se pasa a níquel-PTFE, cromo duro o DLC. El movimiento oscilante con inversiones de dirección favorece las películas finas de lubricante sólido (MoS₂ o WS₂), que mantienen baja la fricción estática y reducen el efecto stick-slip.
Entorno
El MoS₂ en aire abierto húmedo se degrada a menos que se selle. La limpieza a presión o la exposición a sal apuntan a níquel-PTFE o cromo duro sobre un sustrato resistente a la corrosión; las películas de PTFE toleran productos químicos y humedad, pero no la carga puntual. Por encima de aproximadamente 260 °C, el PTFE queda fuera de rango; el WS₂ y el cromo duro lo amplían.
Material de acoplamiento y superficie contraria
Recubra solo el lado más blando: dos películas blandas de baja fricción en contacto entre sí suelen desgastarse más rápido que una. El acabado de la contrasuperficie es importante: una contrasuperficie rugosa corta las películas finas, y una excesivamente lisa puede producir stick-slip contra ellas. Una contrasuperficie endurecida de unos Ra 0.4–0.8 µm es adecuada para películas sólidas finas; el PTFE tolera acoples más rugosos.
Vida útil objetivo y acceso para el mantenimiento
Si la junta no puede relubricarse en servicio — recintos sellados, guías inaccesibles —, las películas sólidas adheridas y los recubrimientos galvánicos superan a la grasa sola. Para recuentos de ciclos muy altos, coloque la capa resistente al desgaste (cromo o DLC) en la superficie principal y use el PTFE solo como ayuda secundaria.
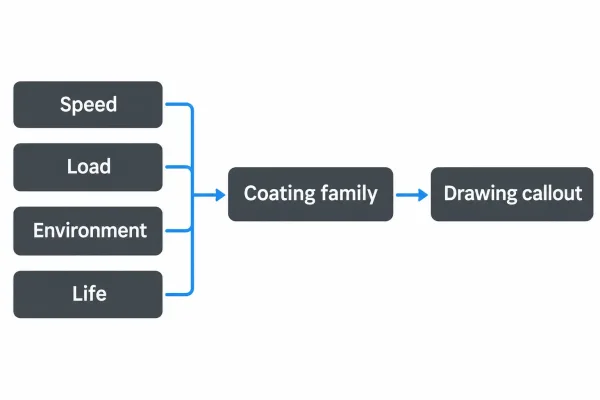
Ruta de selección desde las condiciones de servicio deslizante hasta la familia de recubrimiento y la indicación en plano.
¿Qué cambia el recubrimiento en la fabricación de chapa?
Espesor de película en la acumulación de tolerancias
El recubrimiento se aplica sobre la geometría terminada, por lo que cada micrón afecta al ajuste deslizante. Un ajuste deslizante 10 mm con juego diametral 15–30 µm pierde ese juego hasta 20 µm de película solo en el lado del eje. O bien se diseña el juego con la holgura para recubrimiento indicada en el plano, o bien se enmascaran las superficies que deben permanecer desnudas — y se especifica cuál es cuál.
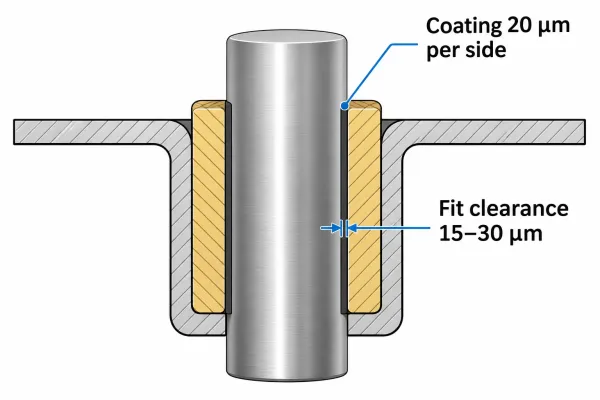
Sección transversal de un ajuste deslizante donde 20 µm de recubrimiento por lado consume el juego diseñado.
Conformado y plegado: ¿recubrir antes o después?
Las películas de PTFE curado se agrietan en radios de doblado cerrados. La práctica estándar es formar primero y recubrir al final. Si una pieza debe recubrirse antes del formado, enmascare la zona de doblado; de lo contrario, espere microfisuras en el radio interior.
Soldadura y áreas enmascaradas
Soldar después del recubrimiento quema la película y contamina el baño de soldadura. El PTFE también se descompone por encima de aproximadamente 260 °C con humos peligrosos. Suelde primero y recubra después; enmascare las costuras y las zonas afectadas por el calor siempre que un subconjunto recubierto aún vaya a soldarse.
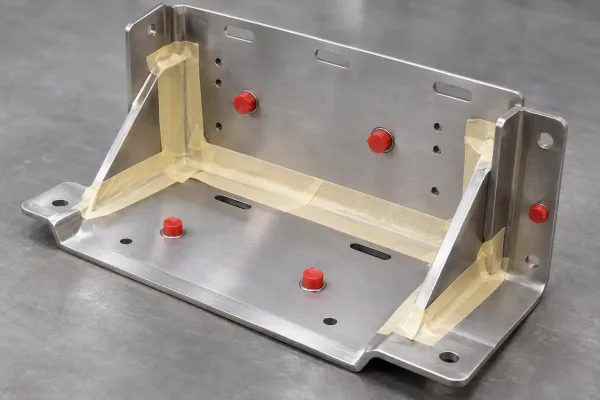
Soporte de chapa conformado con soldaduras y roscas enmascaradas, listo para la etapa de recubrimiento.
Preparación de superficie: rebabas, bordes y rugosidad para la adherencia
Una rebaba corta una película de 10–20 µm bajo carga e inicia el camino de desgaste. Elimine las rebabas y quebre los bordes antes del recubrimiento. La adherencia requiere un perfil de granallado (comúnmente Sa 2½ / SSPC-SP10 casi metal blanco) y una rugosidad del sustrato de unos Ra 0.8–3.2 µm para anclar la película.
¿Cómo debe aparecer el recubrimiento en los planos y las RFQ?
Qué incluye una indicación completa de recubrimiento
Una indicación fabricable especifica:
- Familia de recubrimiento y norma de referencia o especificación del proveedor
- Rango de espesor de película seca (p. ej., 15–25 µm) por superficie recubierta
- Áreas recubiertas (sombreadas) y áreas enmascaradas (roscas, soldaduras, caras de referencia)
- Norma de preparación de superficie (p. ej., Sa 2½ antes del recubrimiento)
- Método de inspección y muestreo (espesor por ISO 2178 de inducción magnética sobre acero, corrientes de Foucault sobre aluminio; ensayo de adherencia si se requiere)
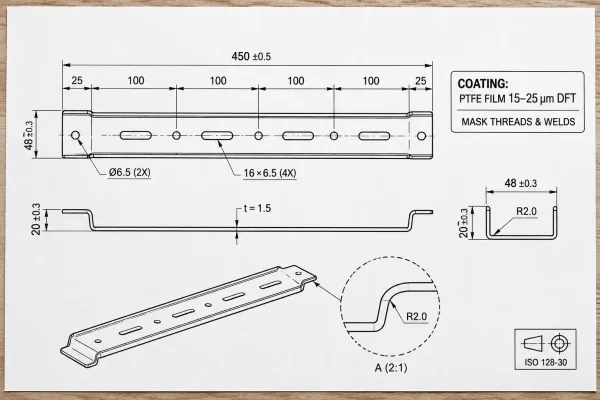
Indicación en plano que especifica el espesor de la película de PTFE y las zonas a enmascarar.
Errores de especificación frecuentes y su coste
“Aplicar recubrimiento de baja fricción” sin espesor deja la decisión al proveedor, y el ajuste paga las consecuencias. Las roscas recubiertas pierden montabilidad. Las superficies de referencia sin enmascarar generan disputas de inspección. Un requisito de COF sin método de ensayo no es verificable en la inspección de recepción. Cada error se manifiesta como ruido en la cotización, cambios de ingeniería tardíos o lotes rechazados.
De la muestra a la producción: qué hay que fijar
Medición y aceptación del espesor de película
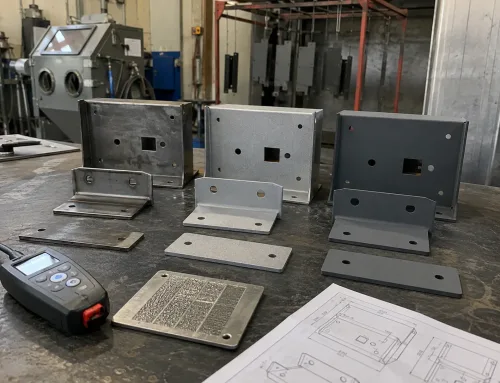
Los medidores no destructivos leen bien el espesor cuando el método se acuerda previamente: inducción magnética sobre acero para recubrimientos no magnéticos (ISO 2178), corrientes de Foucault sobre aluminio. Establezca la correlación del primer artículo sobre un corte metalográfico o un cupón testigo, y después incluya el método y la frecuencia de muestreo en la orden de compra.
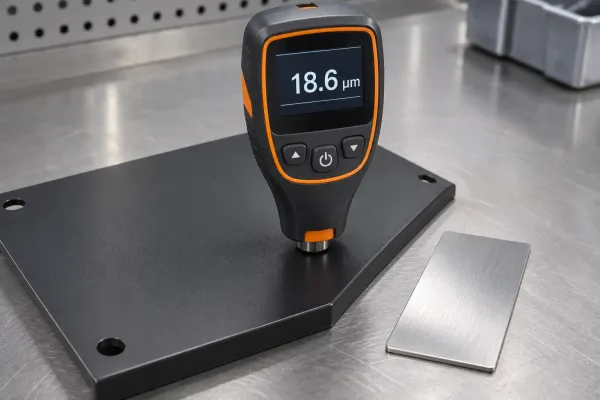
Un medidor de inducción magnética que muestra el espesor de película seca en una pieza de chapa recubierta.
Consistencia del enmascarado desde las muestras hasta los lotes
Los enmascarados aplicados a mano que funcionan en las muestras dependen de utillajes en producción. Defina la tolerancia del límite de enmascarado (±1 mm o una norma de límite visual) y conserve las fotos del primer artículo como referencia de aceptación para los lotes posteriores.
Siguiente paso para su próxima RFQ
Defina primero la función deslizante — velocidad, carga, ambiente, vida útil — y luego elija la familia de recubrimiento, indique el espesor de película en el ajuste y acuerde el método de inspección con el fabricante antes de realizar el pedido. Si está preparando una RFQ para piezas de chapa deslizantes, una revisión de los requisitos de recubrimiento en la fase de plano es el lugar más económico para resolver las cuestiones de ajuste y proceso. Los ingenieros de SR-MFG revisan las especificaciones de recubrimiento durante el análisis de fabricabilidad (DFM) como parte de la evaluación de la RFQ.